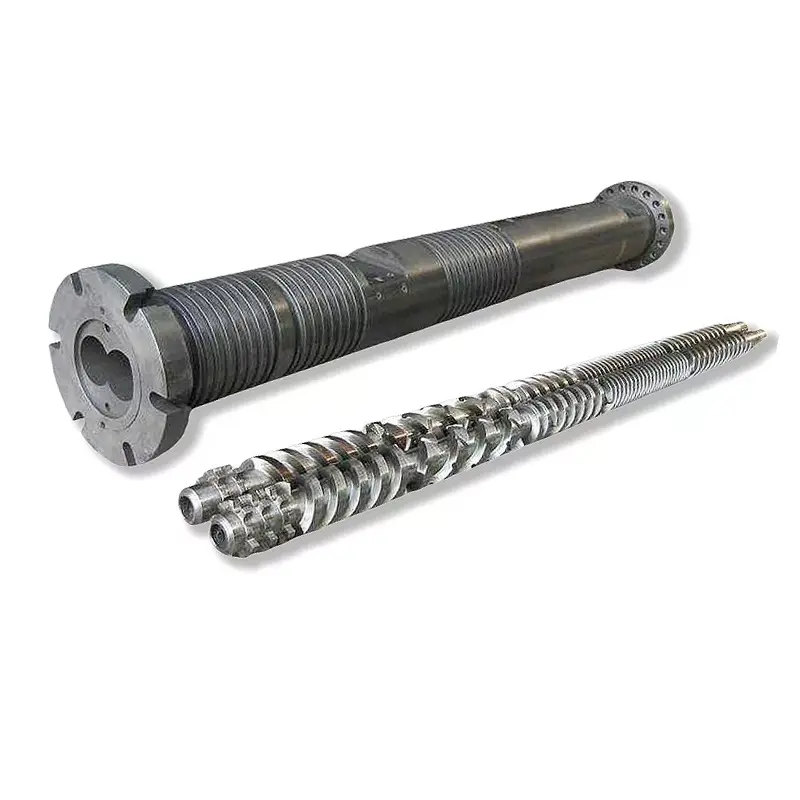
Koja je razlika između distributivnog i disperzivnog miješanja?
Zamislite distribuciju kao pitanje lokacije i disperziju kao pitanje veličine domena ili aglomerata. Premještanje velike nakupine pigmenta u drugi dio taline mijenja njenu lokaciju. Razbijanje te grude na manje aglomerate mijenja njenu disperziju. Jedan rezultat ne utvrđuje drugi.
| Pitanje | Distributivno miješanje | Disperzivno miješanje |
|---|---|---|
| Šta bi trebalo promijeniti? | Prostorna uniformnost komponenti. | Veličina aglomerata ili disperzirane faze. |
| Šta radi tok? | Podijelite, preorijentirajte i rekombinirajte materijal. | Primijenite dovoljno naprezanja za deformaciju ili lomljenje. |
| Šta treba da ispitamo? | Sastav ili konzistentnost boje u definisanim uzorcima. | Preostali aglomerati ili fazna morfologija. |
| Šta je nedovoljan dokaz? | Fina veličina čestica u jednom izolovanom uzorku. | Boja peleta ujednačenog izgleda. |
Razlika je objašnjena uVodič za funkcionalnost vijaka za NC State Extension. Većina stvarnih elemenata doprinosi oba procesa. Korisno pitanje je da li materijal dobija potrebnu ravnotežu, a ne da li element trajno pripada jednoj kategoriji.
Za kupovinu napišite željeni rezultat kao uočljiv zahtjev. Identifikujte šta mora postati ujednačenije, koje aglomerate ili karakteristike faze su neprihvatljive i kako će ih laboratorija prijaviti. Zahtjev za "boljim miješanjem" ostavlja te odluke neriješenim.
Ovaj vodič se odnosi na korotirajuće mešanje sa dva vijka. Prvo odredite dužnost opreme ako upoređujete liniju s jednim vijkom ili PVC proces sa suprotnom rotacijom. Našvodilica materijala sa jednim zavrtnjem u odnosu na dvonavojnurješava taj širi izbor.
Dijagnosticirajte kvar prije zamjene zavrtnja
Opišite kvar prije imenovanja zamjenskog elementa. Zatražili bismo uzorke vezane za isti radni period kao i zapisi o brzini, temperaturi i opterećenju. Uzorak bez uslova procesa otežava razlikovanje ponovljivog problema konfiguracije od privremenog poremećaja.
| Opservation | Dokaze koje bismo tražili | Prva odluka |
|---|---|---|
| Boja se mijenja tokom vremena | Vremenski označeni uzorci i zapisi o isporuci hranilice. | Ispitajte konzistentnost doziranja prije promjene geometrije. |
| Vidljive mrlje | Sekcije ili mikrografije u poređenju sa ulaznim sastojcima. | Identifikujte aglomerate, neotopljeni materijal, degradaciju ili kontaminaciju. |
| Defekt je počeo nakon promjene recepta | Prethodne i trenutne formulacije, oblici i postavke hrane. | Odvojite novi zadatak obrade od propadanja vezanog za habanje. |
Šta provjerim prije nego što preporučim jače miješanje
Kada procijenim problem miješanja s dva vijka, prvo odvojim neujednačen sastav od čestica koje se nisu razgradile. Vidljive mrlje u uzorku peleta nisu dovoljne da opravdaju jači dio gnječenja. Tražim kvalitet smole, oblik aditiva i punjenje, trenutni raspored zavrtnja, evidenciju hranjenja i uzorke prikupljene u stabilnim radnim uslovima.
Moj sljedeći korak je da ustanovim šta su zapravo te mrlje. Pregledao bih dijelove materijala i uporedio nedostatak s originalnim sastojcima. Aglomerirani pigment, neotopljena smola i degradirani materijal zahtijevaju različite reakcije. Dodavanje intenziteta miješanja prije identifikacije defekta može poslati istragu u pogrešnom smjeru. Razlika između lošeg topljenja i lošeg miješanja također je centralno upozorenjeSmjernice za miješanje s jednim zavrtnjem Jima Franklanda.
Za pregled vijaka uzimam u obzir širinu diska, dužinu bloka, ugao pomicanja i smjer transporta zajedno. Također provjeravam okolne elemente, lokacije za dovod i izmjerene zazore. Blok za gnječenje ne može se pravilno procijeniti samo iz njegovog ugla. Važna je njegova pozicija u procesu i materijalni uslovi koji u njega ulaze.
Prije nego što preporučim promjenu, uspostavio bih osnovnu liniju za protok, stvarnu temperaturu taline, opterećenje pogona i relevantna mjerenja kvaliteta. Zatim bih uporedio jednu opravdanu promjenu konfiguracije nakon što se proces stabilizirao, održavajući formulaciju i metodu uzorkovanja dosljednim. Ako je hranjenje nestabilno ili su postojeće komponente istrošene, riješio bih te probleme prije korištenja nove sekcije za miješanje za kompenzaciju.
Moj kriterij prihvatanja je dogovorena specifikacija proizvoda. Konfiguracija koja uklanja vidljive aglomerate, ali oštećuje potrebnu morfologiju vlakana ili prelazi radne granice, nije prihvatljivo poboljšanje. Zadržao bih konfiguraciju koja pruža potrebnu kvalitetu miješanja unutar termičkih i mehaničkih granica linije, umjesto da nastavim dodavati ograničenja samo zato što mašina to može tolerirati.
Kako ekstruderi s dva puža stvaraju miješanje
Preuređenje protoka i lokalni stres obavljaju različite poslove
Distributivno djelovanje dolazi od ponovljenog cijepanja, rastezanja i preuređivanja materijala. Disperzivno djelovanje zahtijeva naprezanja dovoljna da deformiraju dispergiranu fazu ili savladaju otpor unutar aglomerata. Smično i ekstenzijsko strujanje opisuju mehanizme deformacije; oni nisu odvojeni ciljevi kvaliteta koji zamjenjuju distribuciju i disperziju.
Charlie Martin'stehnički pregled dvopužnog kontinuiranog miješanjaopisuje interakciju pužnih elemenata, ispunjenih područja obrade i transportnih sekcija. Ovdje je korisna rasprava o njegovoj opremi; Uslovi farmaceutske formulacije u tom pregledu ne bi se trebali prenositi na recept za industrijsku plastiku.
Brzina je ulaz, a ne rezultat prihvatanja
Za lokalno tumačenje strujanja na smicanje, naprezanje ovisi o viskoznosti materijala na odgovarajućoj temperaturi i brzini deformacije. Broj obrtaja sama po sebi ne definiše te uslove, kaopoređenje praćenja čestica ispodilustruje. Uporedite predloženu promenu brzine zajedno sa stvarnom temperaturom taline, brzinom dodavanja i rezultatima kvaliteta, umesto da koristite brzinu kao zamenu za merenje disperzije.
Gledajte dalje od prosječnog vremena boravka
Raspodjela vremena boravka opisuje koliko dugo različiti dijelovi materijala ostaju u procesu. Za pregled, pitajte gdje tragač ulazi, gdje je otkriven i koji se radni uvjeti primjenjuju. Srednja vrijednost bez te informacije nije dovoljna za poređenje dva izgleda.
Naš preporučeni zapis ispitivanja odvaja ulazne podatke od ishoda. Zabilježite postavke i isporuku materijala kao ulaze; zabilježite konzistenciju i morfologiju gotovog materijala kao rezultate. Zadržite temperaturu i opterećenje kao radna ograničenja. Ova struktura sprečava da izveštaj o probnom postupku nazove veći unos energije poboljšanjem kvaliteta pre nego što se proizvod proceni.
Elementi pužnog ekstrudera i njihove funkcije miješanja
Porodica elemenata je korisna početna oznaka, a ne potpuna specifikacija performansi.Vodič za elemente NC državerazlikuje elemente za transport, revers, gnječenje i nazubljene elemente i objašnjava da se nomenklatura razlikuje među proizvođačima. Koristili bismo stvarni crtež i geometriju, umjesto da prenosimo kod drugog dobavljača u ponudu.
| Porodica elemenata | Uloga za recenziju | Šta bismo tražili |
|---|---|---|
| Prenošenje | Transport i lokalni uslovi punjenja. | Ograničenja u prednosti, dužini, rukama i susednim ograničenjima. |
| Blok za gnječenje | Deformacija, miješanje i prenošenje ili ograničenje. | Širina diska, broj, ukupna dužina, pomicanje i smjer transporta. |
| Zupčasti ili namjenski mikser | Preuređenje strujanja i izlaganje naprezanju ovisno o geometriji. | Kompletan profil, radna pozicija i dokazi za predviđeni zadatak. |
Nemojte pretpostavljati da transportni elementi ništa ne doprinose miješanju, ili da je svaki zupčasti element isključivo distributivni. Pravo poređenje je između definisanih geometrija pod navedenim uslovima. Utvrdite da li crtež opisuje segmentirani sklop ili jednodijelni vijak prije nego što razgovarate o fleksibilnosti zamjene.
Našparalelno rotirajuća cijev s dva vijkastranica proizvoda identifikuje aplikacije za rotaciju u istom smjeru, miješanje i spajanje. Ovi detalji određuju odgovarajuću kategoriju opreme. Za narudžbu, odobrena konfiguracija još uvijek treba da identifikuje pojedinačne radne sekcije i spojna sučelja.


Karakteristike dizajna vijaka koje kontroliraju miješanje, toplinu i habanje
Odvojite širinu diska, broj diskova i dužinu bloka
Ovo su povezane dimenzije, ali nisu zamenljivi opisi. Kenneth Russell'sanaliza miješanja s dva vijkaobjašnjava poznatu tendenciju da širi diskovi favorizuju disperzivnu akciju, a uži diskovi da favorizuju podelu i redistribuciju. Također naglašava utjecaj ograničenja, punjenja i temperature topljenja.
Ta tendencija nije univerzalno pravilo kupovine. Ako poređenje mijenja širinu diska, dužinu bloka i ponašanje transporta zajedno, rezultat se ne može pripisati samo širini. Pitajte koja se varijabla promijenila i koje mjerenje kvaliteta je poboljšano.
Očitajte pomaknuti ugao sa smjerom transporta i ispunite
Neutralni blok za gnječenje nema svojstveno djelovanje pumpanja naprijed; materijal još uvijek može proći pod djelovanjem okolnog procesa. Reverzni elementi se suprotstavljaju transportu naprijed. Njihova korisnost zavisi od predviđenog punjenja i uslova pritiska. Ni "neutralno" ni "obrnuto" nije automatska instrukcija za poboljšanje svake sekcije za miješanje.
| Predložena promjena | Potreban zapis poređenja | Razlog za odbijanje suđenja |
|---|---|---|
| Različita geometrija gnječenja | Dimenzije, redoslijed elemenata, kvalitetni podaci i stabilan protok. | Ciljni nedostatak ostaje ili se zahtijevana osobina pogoršava. |
| Veće ograničenje | Stvarna temperatura topljenja, pritisak, opterećenje pogona i ponašanje pri dovodu/odzračivanju. | Prekoračena je granica mašine ili materijala. |
| Vraćeni radni razmaci | Usklađene mjere vijak/cijev na imenovanim pozicijama. | Sklop ne ispunjava svoje odobrene zahtjeve za pristajanje ili zazor. |
Trajnost počinje od stvarne dužnosti
Objavljujemo 38CrMoAlA i raspon dubine nitriranja od 0,50 do 0,70 mm nakorotirajuća specifikacija proizvoda. Ovo su podaci o materijalu i tretmanu, a ne ocjena kvalitete miješanja ili garancija vijeka trajanja. Oni ne definiraju radni razmak.
Za abrazivnu formulaciju, tražili bismo identitet punila, mapu opterećenja i trošenja prije odabira površinskog sistema. Pregled geometrije i zaštita od habanja su zasebne odluke. Tvrđa površina ne može pokazati da je neodgovarajući profil miješanja ispravan. Našparalelni zazor sa dva vijka i vodilica habanjaobjašnjava usklađeni zapisnik o inspekciji.
Provjeravajte komponente samo prema odobrenim postupcima izolacije, hlađenja i rukovanja postrojenjem. Nemojte smanjivati razmak ili mijenjati sklop izvan granica koje je odobrio proizvođač mašine kako biste tražili više miješanja.
Kako urediti profil s dva vijka za miješanje
Pregledajte redoslijed zadataka obrade prije odabira bloka za miješanje. Martin'skontinuirani pregled miješanjaopisuje dozirano hranjenje, transport, topljenje, ispunjena područja miješanja i pražnjenje. Profil mora pružiti te funkcije zajedno. Preporuka za samostalni element ostavlja nespecificirane njegove ulazne uslove i radni pritisak nizvodno.
Definirajte šta dolazi do svake sekcije miješanja
Za predloženu izmjenu, navedite da li sastojak ulazi u obliku peleta, praha, tekućine ili koncentrata, i identificirajte njegovu poziciju za punjenje. Pitali bismo koji su uvjeti topljenja ili vlaženja potrebni prije planiranog zadatka disperzije. Poređenje miješanja ne bi trebalo sakriti promjenu u načinu na koji sastojak ulazi u proces.
Održavajte hranjenje, ograničenje i odzračivanje povezanim
Prije dodavanja restriktivnog elementa, zamolite dizajnera procesa da provjeri pritisak i zahtjeve za punjenje oko bočnih dovoda i ventilacijskih otvora. Ne bismo odobrili promjenu iz skice samo za miješanje koja izostavlja ta sučelja. Zabilježite prihvatljivo ponašanje na svakom otvaranju kao dio probnog izvještaja.
Identificirajte gdje se mjeri temperatura materijala i gdje se uzima kvalitetan uzorak. Inače, toplije očitavanje na drugoj lokaciji može se zamijeniti za porast temperature uzrokovan novim elementom. Neka mjerne lokacije budu fiksne kada je svrha direktno poređenje.
Uskladite ravnotežu miješanja sa formulacijom
Navedite sastojak dok ulazi u ekstruder. Prethodno raspršeni koncentrat boje i aglomerirani sirovi pigment ne predstavljaju isti zadatak. Zatražili bismo materijalne informacije dobavljača i pregledali dolazni obrazac prije nego što odlučimo da li je glavna potreba redistribucija, deaglomeracija ili oboje.
| Sažetak materijala | Pitanje na koje treba odgovoriti | Dokazi koje treba uključiti u prihvatanje |
|---|---|---|
| Unaprijed raspršena masterbatch boja | Da li je doziranje i distribucija konzistentno i da li su prisutni zaostali aglomerati? | Uzorkovanje vremena/pozicije, konzistentnost boje i primjenjiva procjena disperzije. |
| Aglomerirajući pigment ili mineralno punilo | Da li je sastojak navlažen i da li su ostali neprihvatljivi aglomerati? | Definirane mjere aglomerata i potrebna svojstva proizvoda. |
| Jedinjenje od staklenih vlakana | Da li mješavina ispunjava zahtjeve za ujednačenost i zadržavanje vlakana? | Morfologija vlakana i specificirana mehanička svojstva. |
| Mješavina polimera ili smjesa osjetljiva na toplinu | Koja morfologija faze i temperaturna/vremenska ograničenja se primjenjuju? | Morfologija, indikatori degradacije i relevantni testovi gotovog proizvoda. |
Russell'smiješanje diskusijekoristi kohezivnu čađu kao primjer materijala kojem je potrebna disperzija i kontrastira intenzivne dijelove s nježnijim tretmanom vlakana. To podržava sažetak koji je specifičan za materijal, a ne pravilo da je svakom ispunjenom materijalu potrebna najrestriktivnija konfiguracija.
Nemojte navoditi jedan profil za svaku dužnost granulacije
Našgranulacioni paralelni dvostruki vijakstranica navodi proizvodnju termoplastičnih peleta, uključujući PE i PP, i podržava devičanske i reciklirane materijale sa prilagođavanjem konfiguracije. Za ponudu, te široke kategorije moraju biti sužene na stvarnu ocjenu, punjenje aditiva, oblik hrane i traženi proizvod.
Pitali bismo da li je reciklirana hrana za hranu promenila sastav ili nivo kontaminacije pre nego što pripišemo novi defekt zavrtnju. Isto tako, ne bismo prihvatili provjeru samo boje za tip ojačan vlaknima čija specifikacija kupovine uključuje mehaničke performanse. Test prihvatanja treba da prati razlog zbog kojeg je aditiv prisutan.
Kako provjeriti kvalitet miješanja umjesto nagađanja
Zašto poredim izloženost stresu, a ne samo brzinu zavrtnja
Koristio bih studiju Jana Philippa Oldemeiera i Volkera Schöppnera kao korisnu početnu tačku pri upoređivanju konfiguracija miješanja. Njihovo istraživanje je ispitivalo vijčane elemente koristeći trodimenzionalnu simulaciju toka i praćenje čestica, umjesto pretpostavke da svaka čestica doživljava iste uslove miješanja.
Za geometriju ZSK25 sa PP FPH50, istraživači su specificirali temperaturu topljenja od 220°C i protok od 20 kg/h. Povećanje brzine zupčastog elementa za miješanje sa 200 na 400 o/min povećalo je srednju vrijednost maksimalnih posmičnih napona praćenih čestica sa približno 37 900 na 54 400 Pa. Za blok za gnječenje KB24 pod istim uslovima, odgovarajuće vrijednosti su porasle sa približno 27 9400 na 48 Pa.
To su bili simulirani rezultati naprezanja, a ne izmjerena poboljšanja u kvaliteti gotovog spoja. Autori su također naveli da se još čeka eksperimentalna validacija.Pročitajte originalnu studiju.
Moj inženjerski zaključak je da je brzina sama po sebi nepotpuna specifikacija. Prije nego što preporučim bilo koji element za proizvodnju, tražio bih dokaze da njegovo izlaganje naprezanju rješava stvarni nedostatak, nakon čega slijedi provjera disperzije, temperature topljenja, opterećenja pogona i potrebnih svojstava proizvoda.
Odaberite test koji odgovara uzorku
ISO 23900-5:2015, potvrđen 2025. godine, opisuje test vrijednosti tlaka filtera za procjenu disperzije boje u termoplastičnim polimerima. To je relevantna metoda koju treba uzeti u obzir za koncentrate boja koji se koriste u ekstruziji i predenju taline; laboratorija mora uspostaviti primjenjive uslove pripreme i ispitivanja.
ISO 18553:2025bavi se veličinom čestica/aglomerata i stepenom disperzije u poliolefinskim cijevima, spojevima i spojevima. Njegov navedeni opseg uključuje sadržaj čađe ispod 3% mase i sadržaj pigmenta ispod 5%. Ne primjenjujte taj opseg automatski na visoko koncentriranu masterbatch ili na svaki sistem punjenja.
Odvojite zapis o kvaliteti od operativnog zapisa
Za distribuciju, definirajte gdje i kada se uzorci uzimaju i koje mjerenje konzistencije je prikladno. Za disperziju, definirajte pripremu uzorka i relevantnu procjenu aglomerata ili morfologije. Dogovorite kriterije prihvatljivosti sa specifikacijom proizvoda i laboratorijom prije ispitivanja, umjesto da odaberete prag prolaznosti nakon što vidite rezultat.
Za poređenje energije, navedite da li je prijavljena vrijednost ulazni pogon, procijenjena snaga osovine ili šire mjerenje linije i identificirajte osnovu masenog protoka. Nemojte upoređivati za razliku od "SME" brojeva ili tretirati jednu prosječnu cifru energije kao dokaz lokalnog izlaganja stresu. Zabilježili bismo energiju i opterećenje uz kvalitet, a ne testove kvaliteta zamijenili njima.
Naša preporuka: zadržati odvojene kolone za kvalitet, stabilno prihvaćeni izlaz, temperaturu taline i mehaničko opterećenje. Odobrite konfiguraciju samo kada ispunjava dogovoreni zahtjev u svakoj relevantnoj koloni.
Pregled konfiguracije vijaka za miješanje kvalitete i trajnosti
Koristite kontrolirani pregled umjesto niza nepovezanih prilagođavanja. Sljedeći tok rada je naš predloženi metod za pretvaranje žalbe na miješanje u sažetak konfiguracije. Ne dopušta rad izvan granica proizvođača mašine niti zamjenjuje procedure za kontrolu promjena i sigurnost u postrojenju.
-
Definirajte nedostatak i cilj prihvatanja
Opišite kvar s reprezentativnim uzorcima i traženom specifikacijom proizvoda. Odlučite koja će mjerenja raspodjele, disperzije i gotovih svojstava odrediti prihvatljivost prije promjene linije.
-
Snimite uporedivu osnovnu liniju
Zabilježite reviziju formulacije, oblik sastojka, brzinu dodavanja, brzinu zavrtnja, izmjerenu temperaturu taline, pritiske, opterećenje pogona i stabilan prihvaćeni izlaz. Označite uzorke istim radnim periodom i lokacijama mjerenja.
-
Provjerite hranjenje, topljenje i habanje
Pregledajte konzistenciju ulagača i identifikujte čestice u defektu. Ako se sumnja na habanje, izvršite usklađena mjerenja zavrtnja i cijevi prema odobrenim procedurama inspekcije prije nego što preporučite revidiranu geometriju miješanja.
-
Odaberite jednu opravdanu promjenu
Navedite mehanizam kojim se promjena namjerava baviti. Dokumentirajte dimenzije elementa, smjer, slijed i sučelja na koje utiče. Neka odgovorni inženjer procesa odobri promjenu i njena ograničenja rada.
-
Uporedite nakon što se proces stabilizuje
Koristite dogovoreni postupak stabilizacije i uzorkovanja. Održavajte formulaciju i metodu ispitivanja dosljednima, zabilježite sve neizbježne razlike i uporedite kvalitet zajedno s temperaturom, opterećenjem i prihvaćenim izlazom.
-
Prihvatite, revidirajte ili se vratite na osnovnu liniju
Prihvatite promjenu samo ako ispunjava unaprijed definirane kriterije kvalitete i rada. Ako ne uspije, sačuvajte nalaze i slijedite odobrenu proceduru vraćanja ili revizije umjesto dodavanja još jednog ograničenja bez nove hipoteze.
Šta nam treba za sažetak komponente
Pošaljite identitet stroja, crtež konfiguracije, nominalni promjer zavrtnja, središnji razmak, detalje spoja osovine ili pogona i bilo koju izmjerenu kartu istrošenosti. Uključite gornju materijalnu i operativnu evidenciju. Za segmentirani sistem, identificirati sekvencu elemenata; za jednodijelni vijak, identifikujte radne dijelove na cijelom crtežu. Mehaničko uklapanje i performanse miješanja zahtijevaju odvojene provjere prihvatljivosti.
Često postavljana pitanja
Može li distributivno miješanje razbiti aglomerate pigmenta?
Distributivno miješanje prvenstveno redistribuira materijal; sam po sebi ne utvrđuje da je raspoloživi napon dovoljan da razbije aglomerat. Pravi element može doprinijeti oba načina miješanja. Ispitajte preostale aglomerate odvojeno od uniformnosti boje ili sastava prije nego odlučite da li je potrebno više disperzivnog djelovanja.
Da li povećanje brzine vijka uvijek poboljšava miješanje?
Ne. Brzina je radni ulaz, dok je prihvatljivo miješanje rezultat mjerenog proizvoda. Uporedite promenu brzine sa uslovima punjenja, stvarnom temperaturom taline, opterećenjem pogona i dogovorenim testovima kvaliteta. Ne prihvatajte postavku većeg broja obrtaja ako zahtevana svojstva proizvoda ili radna ograničenja više nisu ispunjeni.
Da li su blokovi za gnječenje od 90 stepeni uvijek bolji za disperziju?
Ne. Pokretni ugao je samo jedna geometrijska varijabla. Širina diska, ukupna dužina bloka, smjer transporta, uvjeti punjenja i okolna konfiguracija također trebaju pregledati. Neutralni blok može proći materijal pod dejstvom okolnog procesa; neutralno ne znači da materijal ostaje nepomičan.
Mogu li zupčani elementi za miješanje omogućiti i disperzivno miješanje?
Da, zavisno od geometrije i uslova rada. Element opisan kao distributivni mikser i dalje može stvarati lokalna naprezanja. Zatražite dokaze o stvarnom profilu i materijalnoj dužnosti umjesto da tretirate naziv kategorije kao potpuni opis njenog učinka.
Zašto pruge u boji mogu ostati nakon dodavanja više blokova za gnječenje?
Više blokova za gnječenje ne identifikuje niti eliminiše uzrok sami po sebi. Provjerite stabilnost doziranja, ulazni oblik sastojka, uslove topljenja i uzorke prikupljene u usporedivim operacijama. Zatim utvrdite da li je preostali problem prostorna distribucija, neraspršeni aglomerati ili neki drugi nedostatak prije nego što napravite daljnju promjenu konfiguracije.
Što konfiguracija oštrice vijka znači u ekstruziji s dva vijka?
Za ovaj vodič korisna konfiguracija je aksijalni raspored sekcija za transport, gnječenje i miješanje, uključujući njihove dimenzije i smjer. Koristite te specifične termine na crtežu. Nazivanje cijelog sklopa blade konfiguracijom ne specificira njegove funkcije obrade niti čini da kodovi elemenata različitih dobavljača budu zamjenjivi.