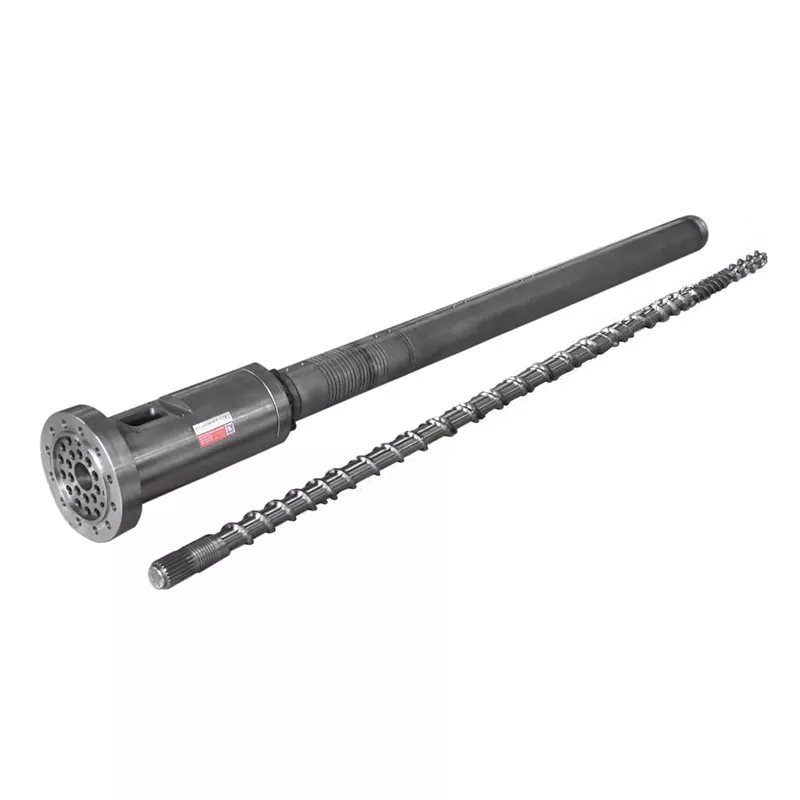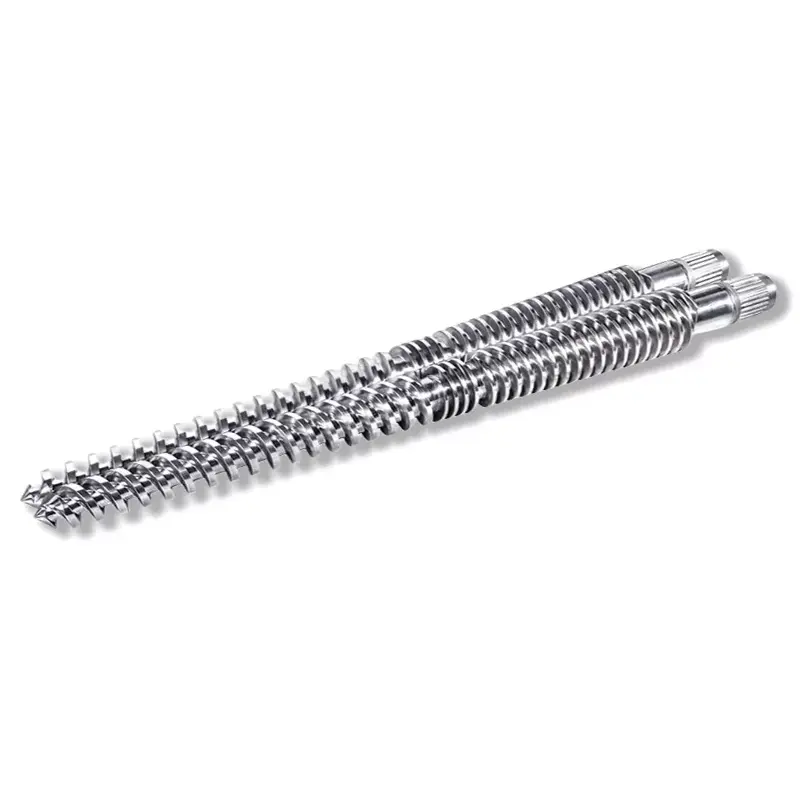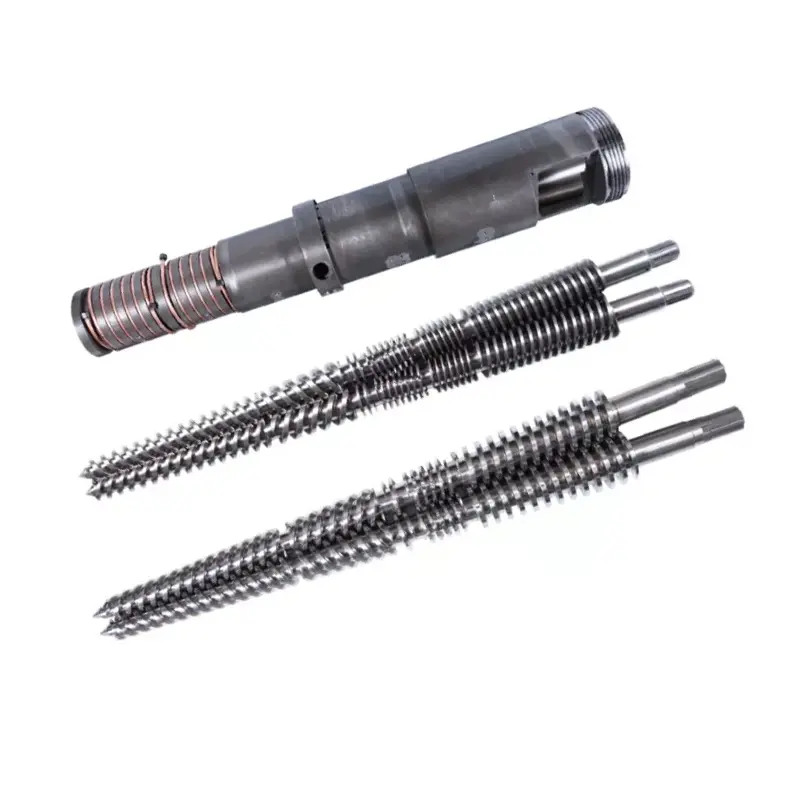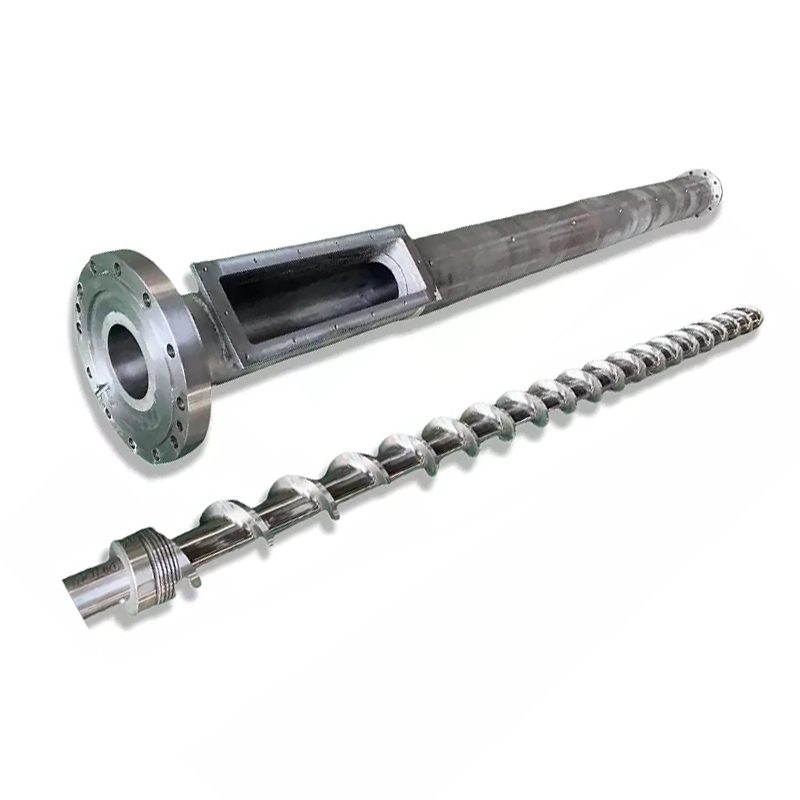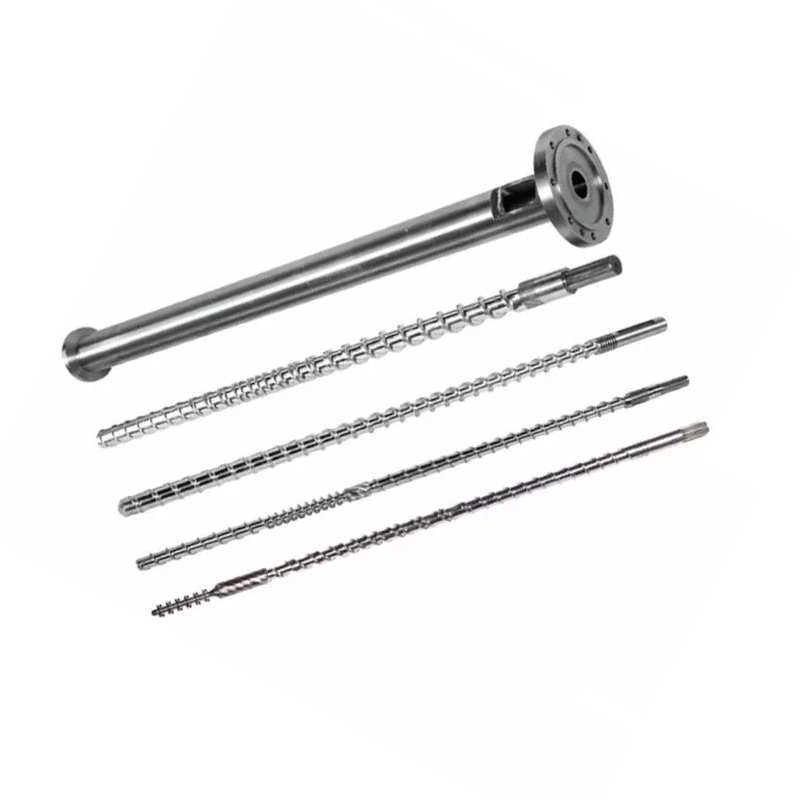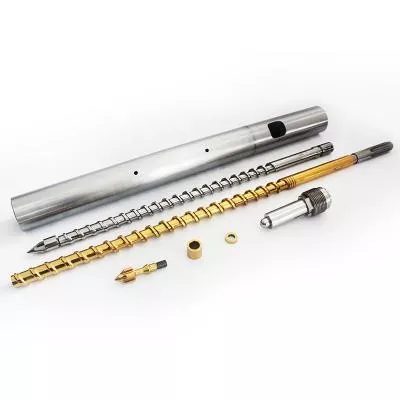
Tvojcijev vijka za brizganjeodlučuje o kvalitetu taljenja, konzistentnosti udarca i vremenu ciklusa. U nastavku: kako odabrati geometriju i površinsku obradu za vašu smolu, kako održavati set i kako pratiti defekt natrag do vijka, cijevi ili kontrolnog prstena umjesto da ga jurite kroz postavke stroja. Naši nitrirani 38CrMoAlA vijci za injektiranje nose 0,5–0,8 mm nitrirani sloj na 950–1050 HV, odgovaraju PE, PP, PS i ABS, i nose staklena vlakna do 30%. Nakon toga, ili na korozivnoj smoli, provrt treba prskati tvrdom legurom do 62 HRC. Ako izlaz padne i ciklusi se rastegnu, pročitajte tabelu za rješavanje problema prije nego dodirnete drugu zadanu vrijednost.

Šta je vijčana cijev za brizganje?
Vijak i cijev čine jedinicu za plastifikaciju mašine za brizganje. Zajedno uzimaju čvrste pelete iz lijevka, tope ih, miješaju u jednoličnu talinu, izmjere precizan udarac i ubrizgavaju taj sačmu u kalup. Svaki dio koji vaša mašina proizvede prolazi kroz ovaj par.
Mašine za kalupljenje zamjenjuju mlaznice, podešavaju kalupe i podešavaju temperature sedmicama prije nego što pogledaju jedinicu za plastifikaciju. Taj red je unatrag. Kada se vijak ili cijev istroše, nijedna zadana vrijednost na kontroleru ne vraća proces nazad.
Uloga vijka u plastificiranju
Vijak radi većinu topljenja, a ne sa grijačima. Toplota bureta doprinosi, ali je dominantan mehanizam topljenjasmična toplota: vijak vuče polimer uz vrući zid bačve, a trenje stvara toplinu unutar samog materijala. Zato geometrija vijka mijenja temperaturu taline čak i kada se vaše zadane vrijednosti ne pomiču.
Vijak također mjeri pogodak. Rotira se da bi se plastificirao, uvlači se dok se talina skuplja ispred vrha, a zatim se zaustavlja. Udaljenost na koju se uvlači je vaša veličina udarca. Bilo koja talina koja curi unazad preko letvica ili pored kontrolnog prstena kvari to mjerenje.
Konačno, vijak se ubrizgava. Prestaje da se okreće i kreće se naprijed poput klipa, tjerajući rastop kroz mlaznicu. Ova dvostruka uloga, rotirajuća i recipročna, odvaja vijak za ubrizgavanje od vijka za ekstruziju.
Uloga bureta u prijenosu i zadržavanju topline
Cijev je precizna posuda pod pritiskom sa zagrijanim otvorom. Sadrži injekcioni pritisak, prenosi toplotu sa traka u polimer i obezbeđuje čvrsti zid o koji vijak maže materijal.
Njegov provrt mora ostati okrugao, ravan i dimenzionalno zategnut. Kada se otvor istroši, razmak između vijka i zida cijevi raste. Talina tada curi unazad preko letova umjesto da se kreće naprijed, a stopa plastificiranja opada.
Zagrijavanje bureta je zonirano, obično dovod, kompresija i doziranje, svaki sa svojim kontrolerom i termoelementom. Poluđeni termoelement u jednoj zoni može da kuva materijal mesecima dok je na ekranu normalno.
Kako vijak i cijev rade zajedno kao sistem
Dva dijela djeluju kao podudarni par, a broj koji opisuje par jeradijalni klirens: polovina razlike između promjera otvora cijevi i promjera vijka.
Zazor je mali po dizajnu. Industrijsko pravilo za novi set je otprilike 0,001 inča zazora po strani za svaki inč promjera vijka. Na vijku od 60 mm (oko 2,36 in) koji pada blizu 0,06 mm po strani. Vaš crtež je mjerodavan i uvijek bi trebao biti broj prema kojem provjeravate.
Taj mali razmak radi pravi posao. Prisiljava polimer da se posmiče o zid cijevi umjesto da klizi. Udvostručite zazor i smicanje slabi, topljenje se usporava, izlaz opada, a mašina pokušava da kompenzuje toplotu koja joj ne treba.
Zamjena samo jednog dijela rijetko popravlja istrošeni par. Novi vijak unutar istrošene cijevi vraća samo polovinu izgubljenog zazora, a neusklađenost troši novi dio brže nego što bi trebalo.
Anatomija vijka za injekcijsko prešanje
Standardni vijak za ubrizgavanje dijeli se na tri zone plus sklop vrha. Svaka zona ima posao, i svaka ne uspijeva na način koji možete prepoznati.
| Zona | Dubina kanala | Posao | Kako izgleda neuspjeh |
|---|---|---|---|
| Feed | Duboko | Uzmite pelete, prenesite ih naprijed | Premošćivanje, gladovanje, neredovno hranjenje, nedosledan oporavak |
| Kompresija (prijelaz) | Plitak | Zbijte i otopite polimer uz zid cijevi | Neotopi se, loše miješanje, ova zona se prva troši |
| Merenje | Plitko | Homogenizirajte i pumpajte konzistentan talog | Varijacije udarca, skokovi temperature |
| Napojite i provjerite prsten | — | Zaptivanje protiv povratnog toka tokom ubrizgavanja | Odstupanje veličine udarca, kratki udarci, gubitak jastuka |
Feed Zone
Duboki kanali hvataju pelete iz grla rezervoara i pomiču ih naprijed kao čvrste tvari. Ova zona se ne topi mnogo. To prenosi.
Problemi s hranom maskirani su u probleme topljenja. Ako se peleti premoste u grlu, ili je odjeljak za dovod previše vruć i peleti omekšaju i rano se zalijepe, vijak gladuje. Vrijeme oporavka se mijenja, a slijedi veličina udarca. Provjerite hlađenje dovodnog grla prije nego okrivite geometriju.
Kompresijska (prijelazna) zona
Na ovoj dionici kanal postaje plići. To plićenje stišće polimer uz vrući zid bačve i stvara toplotu smicanja koja vrši topljenje.
Zona kompresije je mjesto gdje se habanje koncentrira. Ovdje pritisak dostiže vrhunac, a abrazivna punila se ovdje najteže melju. Kada mjerite istrošeni vijak, ovdje ćete prvo pronaći brojeve.
Zona mjerenja
Plitki kanali konstantne dubine homogenizuju talinu i pumpaju je naprijed pod stalnim pritiskom. Ova zona određuje konzistentnost shot-to-shot.
Istrošenost zone mjerenja pokazuje se kao varijacija udarca i porast temperature topljenja na istim zadatim vrijednostima. Šraf radi teže da pomeri isti materijal.
Vrh zavrtnja, kontrolni prsten i nepovratni ventil
Sklop kontrolnih prstena, koji se ponekad naziva i nepovratni ventil, zaslužuje više pažnje nego što dobija. Sjedi na vrhu šrafa i obavlja jedan posao: tokom ubrizgavanja zaptiva, tako da talina ide u kalup umjesto nazad preko vijka.
Kada prestane da se zatvara, dobijate varijaciju veličine snimke, kratke snimke i jastuk koji nestaje. Mašini provode sedmice prilagođavajući pritisak ubrizgavanja, vrijeme zadržavanja i temperaturu jureći ovo. Ništa od toga ne radi, jer talina bježi unatrag pored istrošenog prstena.
Tri signala posebno ukazuju na kontrolni prsten. Jastuk varira od udarca do metka, a ne ostaje konstantan. Težina šuta se mijenja dok mašina prijavljuje normalan oporavak. A proces koji se može ponoviti odjednom postaje nepravilan bez promjene smole ili podešavanja.
Ključni parametri geometrije zavrtnja
Četiri broja opisuju vijak za ubrizgavanje. Shvatite ih i ponuda dobavljača prestaje biti crna kutija.
L/D omjer: definicija, formula i preporučene vrijednosti prema smoli
L/D odnosje radna dužina vijka podijeljena s vanjskim prečnikom. Vijak 22 puta duži od širine ima L/D 22:1. Formula je jednostavno L podijeljena sa D, a omjer se mjeri s veličinom: vijak od 50 mm u omjeru 22:1 ima radnu dužinu od 1100 mm.
L/D kontrolira koliko prostora vijak ima da se otopi, miješa i homogenizira. Dulje daje veći kapacitet topljenja i bolje miješanje. Kraće daje kraće vrijeme zadržavanja, što štiti smole osjetljive na toplinu.
Vijci za injektiranje su kraći od ekstruzionih vijaka. Vijak priprema jedan po jedan hitac umjesto da pumpa neprekidno, a materijal sjedi u cijevi između hitaca. UL/D omjer brizganjeU praksi, većina mašina pada između 18:1 i 25:1, sa 20:1 do 22:1 uobičajenim za mašine opšte namene.
Smole osjetljive na toplinu poput PVC-a favoriziraju kraći kraj, tako da materijal troši manje vremena vruće. Inženjerska plastika kojoj je potrebno temeljito topljenje daje prednost dužem kraju. Naš vodič za odnos L/D detaljno pokriva kompromise.
Omjer kompresije: Kako utječe na toplinu smicanja i kvalitetu taljenja
Omjer kompresijeuspoređuje dubinu kanala u zoni napajanja sa dubinom kanala u zoni doziranja. Vijak sa dovodnim kanalom tri puta dubljim od njegovog kanala za doziranje ima omjer kompresije 3:1.
Omjer kompresije određuje koliko čvrsto vijak radi na materijalu. Veća kompresija znači više smicanja, više mehaničke topline i agresivnije topljenje. Niža kompresija nežno tretira polimer.
Uskladite ga sa smolom, a ne s preferencijom za veći broj. Poliolefini niske viskoznosti trebaju pozitivno smicanje da bi se čisto rastopili. Smole osjetljive na toplinu poput PVC-a, PC-a i POM-a degradiraju se pod smicanjem koje bi PE odbacio. Naš vodič za omjer kompresije radi kroz raspone.
Dubina leta, širina kanala i njihov uticaj na izlaz
Omjer kompresije je omjer, a dva vijka sa istim omjerom mogu se ponašati različito. Bitne su apsolutne dubine.
Duboki kanal za doziranje pomiče više materijala po obrtaju, povećavajući stopu plastificiranja, ali se manje temeljito miješa i daje manje ujednačeno taljenje. Plitki mjerni kanal se bolje miješa i daje konzistentniju temperaturu, sa nižim izlazom po okretu.
Širina leta i ugao zavojnice utiču na efikasnost transporta i smicanje koje materijal vidi pri sletanju. Ovo su detalji dizajna koje specificirate opisujući svoj proces dizajneru vijaka, a ne brojevi koje biste trebali birati iz tabele.
Odnos prečnika vijka i veličine sačme
Prečnik vijka određuje kapacitet udarca mašine. Veći vijak pomiče više volumena po milimetru hoda naprijed, tako da daje veći udarac.
Praktično pravilo je udobna traka, a ne tvrda granica. Pokrenite hitac koji koristi mali dio kapaciteta cijevi i materijal predugo leži u cijevi, kruži kroz toplinu i degradira. Radite gotovo punim kapacitetom i izgubit ćete jastuk potreban za dosljedno pakovanje.
Većina kalupa cilja hitac negdje u sredini upotrebljivog dometa cijevi. Ako se vaš dio nalazi izvan te trake, ispravna popravka je drugačiji promjer zavrtnja, a ne tvrđe postavka mašine.
Evo naše objavljene tabele dimenzija, koja pokazuje kako kapacitet sačme prati vijak i veličinu cijevi u rasponu koji gradimo. Koristite ga da locirate svoju mašinu ili da proverite prečnik koji vam dobavljač navodi.
| Hitac (g) | Ø vijka × dužina (mm) | Ø cijevi × dužina (mm) |
|---|---|---|
| 30–90 | Φ30 × 900 | Φ85 × 860 |
| 60–125 | Φ35 × 910 | Φ85 × 860 |
| 100–150 | Φ38 × 935 | Φ95 × 900 |
| 125–160 | Φ40 × 980 | Φ95 × 910 |
| 125–300 | Φ42 × 1030 | Φ105 × 1110 |
| 250–400 | Φ45 × 1210 | Φ115 × 1165 |
| 300–500 | Φ50 × 1300 | Φ125 × 1260 |
| 450–600 | Φ55 × 1335 | Φ130 × 1320 |
| 500–700 | Φ56 × 1350 | Φ130 × 1350 |
| 500–700 | Φ60 × 1380 | Φ140 × 1350 |
| 650–800 | Φ65 × 1415 | Φ150 × 1420 |
| 700–1000 | Φ70 × 1790 | Φ160 × 1685 |
| 80–125 | Φ75 × 1825 | Φ170 × 1725 |
| 100–150 | Φ80 × 2000 | Φ180 × 1805 |
| 125–200 | Φ85 × 2300 | Φ190 × 1900 |
| 200–300 | Φ90 × 2700 | Φ210 × 2000 |
| 250–500 | Φ100 × 2600 | Φ230 × 2405 |
| 300–600 | Φ110 × 2600 | Φ256 × 2590 |
| 400–1000 | Φ120 × 2800 | Φ256 × 2800 |
| 600–800 | Φ130 × 3010 | Φ256 × 2970 |
| 800–1000 | Φ145 × 3010 | Φ256 × 3200 |
| 1000–1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300–2500 | Φ170 × 3415 | Φ317 × 3380 |
Iz toga treba pročitati dvije stvari. Kapacitet šuta raste sa prečnikom, kako to fizika zahteva. I vanjski prečnik cijevi raste s njim, zbog čega veći vijak nikada nije besplatna nadogradnja: to je druga klasa veličine stroja.
Vrste vijaka za brizganje: koji vam je potreban?
Pet familija vijaka pokriva skoro svaku primjenu ubrizgavanja. Pravi zavisi od vaše smole i onoga što vaš deo zahteva.
| Tip zavrtnja | Šta radi | Najbolje za | Slabost |
|---|---|---|---|
| Opće namjene (GP) | Jedan let, tri standardne zone | PE, PP, PS, ABS, većina robnih smola | Kompromisna geometrija; bori se sa zahtjevnim smolama |
| Barijera | Drugi let odvaja čvrsti sloj od bazena sa otopljenim slojem | Bolje topljenje, veći učinak, dijelovi koji nisu osjetljivi na topljenje | Više košta; preterivanje sa lakim smolama |
| Mešanje / mešanje | Dodaje Maddock ili pin sekcije za miješanje | Masterbatch u boji, punjene smjese, dijelovi osjetljivi na pruge | Extra shear; pogrešno za smole osjetljive na toplinu |
| ventilirani (dvostepeni) | Zona dekompresije plus otvor za odzračivanje izvlači hlapljive tvari | Higroskopne smole kod kojih je sušenje nepraktično | Complex; otvor može sliniti ako nije usklađen |
| Specifičan za PVC | Niska kompresija, polirane površine, bez mrtvih tačaka | Čvrst i fleksibilan PVC | Namjena; nije šraf opće namjene |
Opće namjene (GP) vijak: najčešći, najbolji za?
GP vijak je kompromis, i to dobar. Prihvatljivo radi na PE, PP, PS i ABS-u, što pokriva većinu proizvoda za oblikovanje. Proizvođači mašina ga isporučuju kao standard jer je to najsigurnije zadano kada ne znaju šta ćete pokrenuti.
Kompromis vas košta kada smola postane zahtjevna. GP vijak na najlonu ispunjenom staklom brzo se troši. GP vijak na čvrstom PVC-u degradira materijal. GP vijak gurnut za maksimalnu snagu na dijelu tankog zida dovodi do neotopljenja. Kada bilo šta od toga opisuje vaš proces, namenski napravljeni šraf se plaća samo u otpadu.
Barrier Screw: Bolje odvajanje taline i homogenost
Šraf za barijeru dodaje drugi let kroz zonu topljenja. Taj let fizički odvaja preostale čvrste pelete od već formirane taline i drži čvrste materije pritisnute na vrući zid bačve gdje se nastavljaju topiti.
Bez barijere, čvrste čestice se kriju unutar bazena taline, izolovane od zida, i mogu preživjeti do mlaznice kao neotopljene. Sa jednim, topljenje se završava potpunije i konzistentnije.
Isplata je bolja ujednačenost taljenja pri istoj ili većoj izlaznoj snazi, što se pokazuje kao manje neotopljenih, stroža kontrola pucanja i širi prozor procesa. Proizvođači koji rade na pakovanju sa tankim zidovima, optičkim delovima ili bilo čemu što nije osetljivo na topljenje trebalo bi da ga traže po imenu.
Vijak za miješanje/slaganje: za punjene i obojene materijale masterbatch
Vijci za miješanje dodaju namjenski dio za miješanje, obično blizu vrha. Maddock (žlebovi) sekcije prisiljavaju da se tope kroz uske praznine, razbijajući neotopljene čestice smicanjem. Pin mikseri razdvajaju i rekombinuju protok, raspoređujući boju i punilo.
Koristite ga kada su pruge u boji problem kvalitete, kada je disperzija masterbatch bitna ili kada distribucija punila pokreće performanse dijelova. Kompromis je dodatno smicanje, što čini sekcije za miješanje pogrešnim izborom za smole osjetljive na toplinu koje su već blizu granice razgradnje.
Vijak za ventilaciju/degazaciju: Za higroskopne smole
Ventilirani vijak radi u dva stupnja. Prva faza se topi, a zatim se kanal naglo produbljuje, spuštajući pritisak taline na skoro nulu na otvoru za odzračivanje koji je urezan u buretu. Tamo izlaze vlaga i isparljive tvari, često pod vakuumom. Druga faza zatim dovodi do ponovnog pritiska u talini za ubrizgavanje.
Ovo funkcionira za higroskopne smole gdje je sušenje nepraktično ili nepouzdano. To takođe nosi rizik: ako se dva stupnja ne poklapaju, rastopina se izbacuje iz otvora za ventilaciju umjesto plina. Odzračni vijak i ventilirana cijev moraju biti dizajnirani zajedno, zbog čega su specificirani kao set, a ne naknadno ugrađeni slučajno.
Dizajn vijaka specifičan za PVC: Zašto standardni zavrtnji ne uspijevaju s PVC-om
Čvrsti PVC kažnjava standardni vijak na dva načina odjednom. Razgrađuje se pod smicanjem, oslobađajući klorovodik, koji zatim korodira čelik na kojem se nalazi. Oštećenje počinje prije nego što operater uoči kvar.
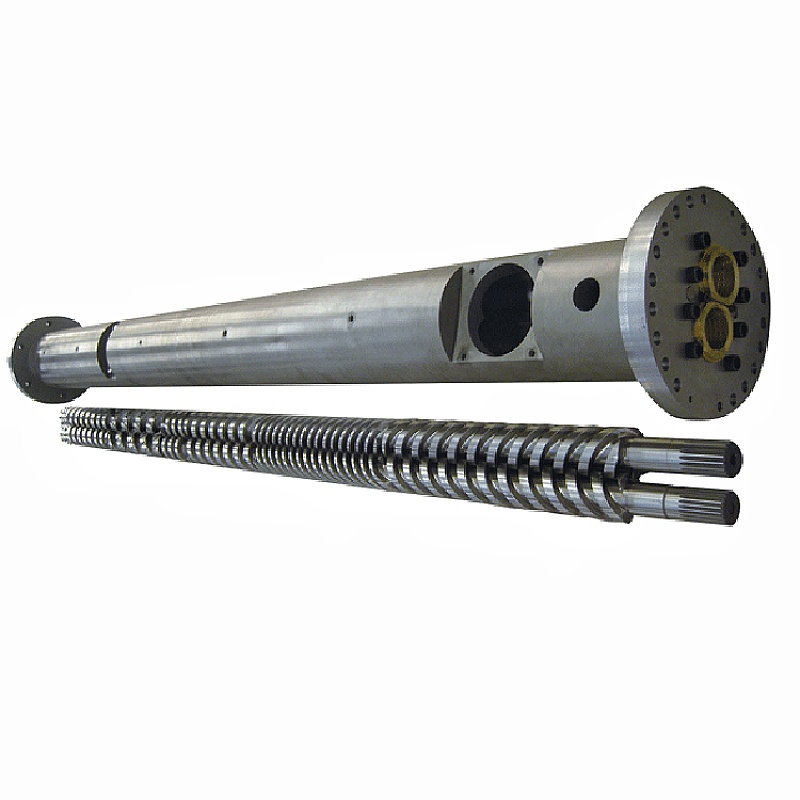
PVC vijak odgovara na obje prijetnje. Niska kompresija održava smicanje blagim. Polirane površine i geometrija bez mrtve tačke sprečavaju stagnaciju materijala i kuhanje. Kompletu je gotovo uvijek potrebna otpornost na koroziju u površinskoj obradi, a ne samo otpornost na habanje. NašVodilica cijevi od PVC-apokriva hemiju, a našekonusne cijevi s dvostrukim navojemslužiti PVC na strani ekstruzije.
Kako odabrati pravu cijev za vijke za vašu smolu
Odabir smole pokreće svaku drugu odluku na stranici: geometriju, čelik i površinu. Pročitajte tabelu, a zatim pročitajte napomene ispod nje, jer beleške nose upozorenja.
| Smola | Tipični L/D | Tipičan omjer kompresije | Tip zavrtnja | Posebne napomene |
|---|---|---|---|---|
| PP / PE | 20:1 – 22:1 | 2,5:1 – 3,5:1 | GP ili barijera | Oprosti. Potrebno je pozitivno smicanje za čisto topljenje |
| PS / HIPS | 20:1 – 22:1 | 1,8:1 – 2,5:1 | GP | Niskog viskoziteta, lako se topi. Nježno miješanje na HIPS |
| ABS | 20:1 – 24:1 | 2,0:1 – 2,5:1 | GP ili barijera | Amorfna. Gledajte smične topline, pruge se lako vide |
| PC i inženjerska plastika | 22:1 – 25:1 | 2,0:1 – 2,5:1 | Barijera ili GP, nisko smicanje | Visoka temperatura topljenja, uzak prozor. Duži L/D, nježna kompresija |
| PVC krut | 18:1 – 20:1 | 1,6:1 – 2,5:1 | Specifičan za PVC | Otpornost na koroziju nije obavezna. Kratko vrijeme boravka |
| PVC fleksibilan | 18:1 – 20:1 | 2,0:1 – 2,8:1 | Specifičan za PVC | Više oprašta nego kruta, još uvijek korozivna |
| PET (preforma) | 20:1 – 24:1 | Nisko, precizno doziranje | Namjenski PET | Osušite ili degradirajte. Nisko smicanje, minimalno zadržavanje, polirane površine |
| POM (acetal) | 20:1 – 22:1 | 2,5:1 – 3,5:1 | GP, nisko smicanje | Naglo degradira ako se pregrije. Precizna kontrola temperature |
| Staklo punjeno / abrazivno | Po bazi smole | Po bazi smole | Vrsta baze + tvrda podloga | Geometrija prati osnovnu smolu. Thepovršineje ono što se mijenja: bimetalni |
Kako koristiti ovu tabelu:ovo su tipični objavljeni rasponi i početne tačke, a ne specifikacije. Vaša mašina, vaša ocjena, vaš dio i vaš rezultat mijenjaju brojeve. Dizajner vijaka potvrđuje konačnu geometriju u odnosu na vaš stvarni proces. Nikada nemojte naručiti sa generičkog stola bez tog razgovora.
PP i PE: Polukristalni, umjereno smicanje
Poliolefini su lak slučaj. Oni tolerišu smicanje, tope se preko širokog prozora i opraštaju GP šraf. Umjerena do veća kompresija dobro funkcionira, jer ove smole niske viskoznosti trebaju pozitivno smicanje da bi se čisto rastopile umjesto da proklizaju kroz poluotopljenu.
Snažno gurnite izlaz na tanke zidove, a vijci za barijeru zarađuju svoju cijenu isporukom potpunijeg rastapanja pri istoj brzini.
ABS i PS: Amorfni, Pazite na smicanje
Amorfne smole omekšaju u određenom opsegu, a ne tope se na oštroj tački. PS radi pri niskoj kompresiji jer se tako lako topi. ABS-u je potrebna veća nega: pokazuje pruge i ispupčenja kada se degradira, a razlog je obično toplota smicanja.
Ako ABS dijelovi imaju pruge i vaše zadane vrijednosti izgledaju ispravno, posumnjajte na smicanje prije nego što posumnjate na sušilicu. Agresivan omjer kompresije na amorfnoj smoli osjetljivoj na toplinu proizvodi vlastite defekte.
PC i inženjerska plastika: visoka temperatura, duži L/D
PC, najlon, PBT i njihovi srodnici se tope visoko i degradiraju blizu toga. Potrebno im je temeljito otapanje, što je argument za duži L/D, ali također kažnjavaju vrijeme zadržavanja, što je argument protiv držanja taline u velikom buretu.
Rezolucija je duža L/D sa nježnom kompresijom i snimkom odgovarajuće veličine. Pogrešite veličinu snimka na računaru i materijal kruži kroz toplotu dok ne požuti, bez obzira na to koliko je šraf dobar.
PVC krut i fleksibilan: kritična otpornost na koroziju
Sve gore navedeno o PVC-u se odnosi na odabir. Čvrsti PVC nalazi se na donjem kraju i L/D i kompresije, jer su vrijeme i smicanje neprijatelji. Površinska obrada mora biti otporna na koroziju, a ne samo na abraziju, a to mijenja izbor legure unutar bimetalne cijevi.
PET i POM: nisko smicanje, precizna kontrola temperature
PET je higroskopan. Voda u topljeni hidrolizira polimerne lance, smanjuje svojstveni viskozitet i ostavlja predforme krhkim i maglovitim dok mašina izgleda kao da radi dobro. Pravilno osušite smolu, smanjite smicanje, održavajte kratko vrijeme i odredite polirane površine kako se ne bi stvarale naslage.
POM toleriše običnu kompresiju, ali se naglo degradira kada se pregrije, a njegovi produkti razgradnje su opasni. Kontrola temperature i disciplina vremena zadržavanja važniji su od pametne geometrije.
Materijali punjeni staklom i abrazivni materijali: linija od 30%.
Evo najjasnijeg pravila na stranici, i to je broj, a ne osjećaj.Staklena vlakna do 30%: nitrirani 38CrMoAlA set to rješava.Izrađujemo i ocjenjujemo naše nitrirane vijke za injektiranje upravo za to, kaljene i temperirane, a zatim plinski nitrirane na kućište od 0,5–0,8 mm na 950–1050 HV.
Iznad 30% stakla, ili sa mineralnim punilom i retardantom na vrhu, površina se mora promijeniti.Nitrirano kućište je difuzijski sloj, a abrazivno punilo ga seče mnogo brže nego što čelik ispod njega zaslužuje.
Tada je abimetalna navojna cijevprestaje biti nadogradnja i postaje ispravna specifikacija: tvrda legura prskala je cijeli krug oko zone habanja provrta, podižući unutrašnju tvrdoću na 62 HRC. Geometrija i dalje prati osnovnu smolu. Mijenja se samo površina. Našbimetalni vs nitrirani vodičradi kroz logiku troškova.
Vrste cijevi, materijali i površinski tretmani
Cijev ne propada dramatično. Otvara se, tiho, i sa sobom nosi vaše rezultate. Materijal i površina odlučuju koliko će to trajati.
Standardna nitrirana čelična bačva: primjene i ograničenja
Nitriranjem se dušik difundira u čeličnu površinu, formirajući tvrdo kućište. Naši 38CrMoAlA vijci za injektiranje gasno nitridujemo na 500–560 °C, proizvodeći nitrirani sloj debljine 0,5–0,8 mm na 950–1050 HV. To povećava otpornost na habanje za 30-40% u odnosu na neobrađeni čelik.
Osnovni čelik se prvo kaljuje i kaljuje, što samo po sebi podiže otpornost na smicanje za 50%. Zajedno, ova dva koraka daju vijek trajanja od otprilike 10.000-20.000 sati na nekorozivnim smolama kao što su PE i PP.
Njegova granica je dubina kućišta. Jednom kada abrazija prosiječe nitrirani sloj, mekša jezgra ispod se brzo troši. Naše nitrirane vijke za injektiranje za smjese ojačane staklenim vlaknima ocjenjujemo do 30% (PA plus staklena vlakna, na primjer). Iznad toga, ili na korozivnim smolama, nitrirano kućište se nadmašuje i površina se mora promijeniti.
Bimetalna bačva: konstrukcija, cijena i kada se isplati
Bimetalna cijev drži tijelo od legiranog čelika i spaja posebnu leguru za habanje u otvor. Na našim cijevima prskamo tvrdu leguru oko cijelog kruga habajuće zone provrta, dovodeći unutarnju tvrdoću na 62 HRC.
To je druga vrsta zaštite od nitriranja. Nitrirano kućište je difuzijski sloj mjeren u dijelovima milimetra. Provrt od raspršene ili topljene legure je sloj različitog metala, a abrazivno punilo mora proći kroz sve.
Legura je odabrana za prijetnju. Površine bogate karbidom i volfram-karbidom otporne su na abraziju od stakla i mineralnih punila. Legure koje sadrže nikl otporne su na koroziju od PVC-a i jedinjenja koja usporavaju plamen. Odaberite pogrešnu leguru i platili ste bimetalno bure koje rješava pogrešan problem.
Isplati se kad god je vaša hrana abrazivna ili korozivna. Aritmetika je jednostavna: ako bimetalni set traje nekoliko puta duže od nitriranih na vašem materijalu, viša nabavna cijena se svodi na nižu cijenu godišnje, prije nego što prebrojite otpad i vrijeme zastoja koje izbjegavate.
Segmentirano naspram monolitnog bureta: fleksibilnost naspram preciznosti
Monolitna (jednodijelna) cijev je izrađena od jednog tijela. Najbolje održava ravnost i koncentričnost, i to je norma za brizganje, gdje preciznost dovodi do konzistentnosti sačme.
Segmentirane cijevi se spajaju vijcima iz dijelova, što omogućava zamjenu istrošenog dijela bez rastavljanja cijele cijevi i omogućava fleksibilno postavljanje ventilacijskih otvora. Trgovina je poravnavanje: svaki spoj je prilika za neusklađenost, a mašine za ubrizgavanje to manje opraštaju od ekstrudera za mešanje.
Osnovni čelik i mogućnosti površine koje se nalaze na njemu
38CrMoAlAje osnovni čelik od kojeg obrađujemo naše vijke za injektiranje, i s razlogom je zadana vrijednost u industriji. Njegova hemija hrom-molibden-aluminijum je dizajnirana za nitriranje: aluminijum formira čvrste, stabilne nitride u kućištu, dok jezgro ostaje čvrsto.
Osnovni čelik nosi mehaničko opterećenje. Površina na vrhu podnosi habanje i tu leži pravi izbor. Kao aproizvođač vijčanih cijeviisporučujemo cijeli raspon površina i svaki odgovara na različite prijetnje:
- Nitriranje— 0,5–0,8 mm sloj na 950–1050 HV. Čiste smole, staklena vlakna do 30%.
- Bimetalne površine— tvrda legura spojena oko zone habanja provrta, provrt do 62 HRC. Abrazivna i korozivna radnja.
- Prskanje volfram karbidom— za slučajeve najteže habanja.
- Hromiranje— glatka površina pogodna za otpuštanje. Pomaže kod promjene boje i lijepljenja, a ne kod jakog habanja.
- Nerđajući čelik— kada otpornost na koroziju ili čistoća materijala prednjače zahtjevima, a ne habanju.
Naš vodič za materijale za vijčane cijevi u potpunosti uspoređuje osnovne čelike.
Upoređeni tretmani površine
| Materijal / tretman | Tvrdoća | Otpornost na habanje | Otpornost na koroziju | Najbolje za |
|---|---|---|---|---|
| 38CrMoAlA, nitriran | 950–1050 HV, sloj 0,5–0,8 mm | Dobro | Umjereno | PE, PP, PS, ABS; staklenih vlakana do 30%. Ekonomski zadat |
| Bimetalne površine | Provrt do 62 HRC | Odlično | Dobro | Staklo punjeno iznad 30%, punjeno mineralima, ponovno mljeveno, abrazivno |
| Prskanje volfram karbidom | Vrlo visoko | Odlično | Dobro | Najteži slučajevi abrazije |
| Navarivanje legure na bazi nikla | Odabrano po formulaciji | Dobro | Odlično | PVC, fluoropolimeri, usporivači plamena |
| Tvrdi hrom | Tvrdo, veoma tanko | Umjereno | Dobro | Glatko otpuštanje, lakša promjena boje, anti-stick |
| Nerđajući čelik | Po razredu | Umjereno | Odlično | Korozije ili primjene vođene čistoćom |
Odredite površinu za najprljaviju hranu koju će linija zapravo raditi, a ne najčistiju. Specificiranje za čisto kućište je najčešći način na koji novi set umire rano.
Održavanje: Kako dobiti svaki sat koji set može dati
Održavanje ne poništava habanje. Spriječava vas da dodate habanje koje se može izbjeći povrh neizbježne vrste i daje vam podatke za planiranje zamjene umjesto da na nju reagirate.
Kontrolna lista za rutinske inspekcije
| Frekvencija | Šta provjeriti | Zašto |
|---|---|---|
| Svaka smena | Temperatura topljenja u odnosu na normalnu, vrijeme oporavka, konzistencija jastuka, opterećenje motora | Ovi se pomiču prije nego što se pojave defekti |
| Svaka promjena materijala ili boje | Purge fully; provjerite ima li crnih mrlja ili degradiranog materijala u pročišćavanju | Mrlje znače mrtve tačke ili degradaciju negdje |
| Mjesečno | Provjerite termoelemente i trake grijača; provjeriti hlađenje dovodnog grla | Senzor koji je zalutao kuha materijal mjesecima neprimjetno |
| Kad god je šraf izvučen | Izmjerite OD leta i ID otvora cijevi na označenim pozicijama; pregledati kontrolni prsten | Šraf je već izbačen. Deset minuta mjerenja su besplatni podaci |
| Najmanje jednom godišnje (abrazivna ili korozivna radnja) | Planirano povlačenje: mjerenje potpunog habanja, provjera poravnanja, evidentiranje očitavanja | Punjenje, PVC i ponovno mljevenje troše se mnogo brže od čiste smole |
Ispravan postupak pročišćavanja kada mijenjate smole ili boje
Čišćenje prije svakog zaustavljanja i svake promjene, bez izuzetaka za dane sa puno posla. Materijal koji je ostavljen da se ohladi unutar bureta degradira, peče na površini i kasnije se vraća kao crne mrlje na dijelu kupca.
Koristite komercijalnu smjesu za pročišćavanje za promjene boje, za isključenje i prije prelaska na polimer osjetljiv na toplinu. Virgin PE ili PP obrađuje rutinske prijelaze između kompatibilnih materijala. Visokotemperaturne smole kao što su PC i PMMA se čvršće drže i potrebno im je agresivnije pročišćavanje.
Očistite prije isključivanja, ne samo prije pokretanja. Ono što ostavite u buretu za hlađenje postaje problem s kojim se borite pri sljedećem pokretanju.
Kako izmjeriti razmak između vijaka i cijevi
Ovo je mjera koja pretvara mišljenje u činjenicu, a većina trgovina ga preskače.
- Povucite i očistite vijak.Vruće, sa alatima od mesinga ili bakra. Nikada čelični strugači, koji režu tretiranu površinu o kojoj vijak ovisi.
- Označite pozicije mjerenjaduž radne dužine: dovod, prelaz i doziranje na minimum.
- Izmjerite OD letasa vanjskim mikrometrom na svakoj poziciji, uzimajući očitanja na nekoliko tačaka po obodu kako bi se uhvatilo neravnomjerno trošenje.
- Izmjerite ID otvora cijevisa mjeračem provrta na odgovarajućim pozicijama i dubinama.
- Izračunajte radijalni zazor:oduzmi OD leta od ID provrta i podijeli sa dva.
- Uporedite sa nacrtom konstrukcijei zabilježite svako očitanje s datumom i radnim satima.
Interpretirajte rezultat u odnosu na originalno odobrenje, a ne u odnosu na univerzalni broj. Korisno pravilo u prodavnici: kada je zazor narastao na otprilike duplo veću vrijednost za izgradnju, ili kada je učinak značajno opao pri istoj brzini zavrtnja, počnite planirati zamjenu. Naš vodič za mjerenje korak po korak pokriva ovu metodu u potpunosti.
Raspored čišćenja i vrste smjesa za čišćenje
Uskladite spoj sa poslom. Mehanički (bez abraziva) piling visokog viskoziteta. Hemijska čišćenja napadaju degradirani materijal i ugljik. Pjenasti pražnjenje se širi kako bi doseglo mrtve tačke koje propušta laminarni tok.
Intervali dubinskog čišćenja zavise od smole. Visokotemperaturni polimeri brže grade ugljik i potrebno im je češće dubinsko pročišćavanje. Šta god da pokrenete, držite interval prema rasporedu umjesto da čekate da vam ga zakažu crne mrlje.
Kada popraviti nasuprot kada zamijeniti
Uporedite cenu po godini usluge, a ne dve cene. Rekonstrukcija koja košta upola manje, ali vraća trećinu godina je skupa prikrivena opcija.
Popravka se naginje desnokada je trošenje dimenzionalno i umjereno, osnovni metal je čvrst, ovo je prva rekonstrukcija, a geometrija i dalje odgovara vašoj smoli.
Zamjena se naginje desnokada je korozija duboko udubljena, kada je vijak već rekonstruisan prije, kada se vaš materijal promijenio i stara geometrija više ne odgovara, ili kada je set uobičajene veličine čija je zamjenska cijena blizu cijene za popravku.
Naš vodič za popravku i zamjenu prikazuje potpunu tabelu odluka.
Pravilno skladištenje i rukovanje rezervnim bačvama za vijke
Rezervni set je koristan samo ako je ravan i čist kada vam zatreba. Čuvajte vijke vodoravno s osloncem po dužini, nikada se ne oslanjajući na vrh. Premažite ih protiv rđe, držite ih pokrivene i čuvajte specifikaciju i izmjerene vrijednosti tvrdoće uz dio.
Strategija rotacije rezervnog setavrijedi više od bilo koje ekspeditivne naknade, a gotovo nijedan dobavljač vam to neće reći. Kupite zamjenu prije nego što trenutni set pokvari. Pokrenite novi set, pošaljite stari na obnovu dok se proizvodnja nastavlja, a obnovljeni set zadržite na polici kao rezervni.
Sada imate rotaciju sa nula neplaniranih zastoja, a svaka buduća zamjena se događa po vašem rasporedu umjesto u 2 ujutro subotom. Strategija košta jedan set obrtnog kapitala i otplaćuje ga kada se prvi put ne dogodi kvar.
Da li je to proces ili mašina? A Decision Gate
Evo odjeljka koji nijedan konkurent ne piše, a uštedjet će vam više vremena nego ostatak ovog vodiča zajedno.
Kada se pojavi defekt u kalupu, većina timova poseže za postavkama mašine. Temperatura, povratni pritisak, brzina ubrizgavanja, vrijeme zadržavanja. Ponekad je to tačno. Ali kada se jedinica za plastifikaciju istroši, nijedna postavka ne obnavlja proces, a sedmice nestaju u potrazi koja nikada ne bi mogla uspjeti.
Pokrenite ovu kapiju prije nego dodirnete drugu zadatu vrijednost.
1. Da li se nešto promijenilo?Nova serija smole, nova boja, novi omjer ponovnog mljevenja, novi kalup, postavka koju je netko prilagodio? Ako jeste, jurite za promjenom. Ovo je problem procesa dok se ne dokaže suprotno.
2. Da li se kvar pojavio iznenada ili se proširio za nekoliko sedmica?Iznenadni ukazi na promjenu ili pokvarenu komponentu. Postepene tačke trošenja. Odjeća ne stiže preko noći.
3. Da li je jastuk konzistentan hitac za udarac?Nedosljedan jastuk je čekić koji govori. Pregledajte ga prije svega.
4. Da li je izlaz opao pri istoj brzini zavrtnja ili se vrijeme oporavka produžilo?Oba su usmjerena na zazor, što znači istrošenost vijka ili cijevi. Postavke ne mogu vratiti izgubljenu dozvolu.
5. Da li se temperatura taline penje na nepromijenjenim zadatim vrijednostima?Vijak stvara dodatnu toplotu na smicanje, obično zato što radi teže protiv istrošenog zazora.
6. Vraćaju li se crne mrlje nakon svakog čišćenja?Materijal leži na mrtvoj tački. Na starijoj garnituri, ta mrtva tačka je često istrošena jer sadrži degradiranu talinu.
Tri ili više odgovora "da" na pitanja od 3 do 6 znače da vam mašina govori da je jedinica za plastifikaciju istrošena. Prestani sa podešavanjem. Povucite vijak i izmjerite ga.
Mjerenje traje sat vremena. Traganje za mehaničkim kvarom kroz podešavanja traje nedeljama, i nikada se ne konvergira, jer odgovor nikada nije bio u kontroleru.
Vodič za rješavanje problema sa tabelom uzroka
Svaki kvar u nastavku može biti posljedica procesa ili mehaničkog habanja. Tabela nosi nazivevijak i cijevosnovni uzrok, jer to je polovina koju svi ostali izostavljaju.
| Problem | Simptom | Vijak/cijev osnovni uzrok | Korektivna radnja |
|---|---|---|---|
| Crne pruge / tragovi opekotina | Tamne mrlje ili pruge na dijelu; gore nakon zaustavljanja | Degradirani materijal zaglavljen u istrošenom prostoru ili mrtvoj tački; zarezani provrt; oštećena površina zavrtnja | Dubinsko čišćenje. Ako se mrlje vrate, povucite i pregledajte. Provjerite bodove i istrošenost. Zamijenite ako set sadrži materijal |
| Nedosljedna veličina snimka / kratki snimci | Zanošenje težine šuta; jastuk se razlikuje od udarca do metka | Proverite da prsten ne zaptiva(najčešći); istrošene letvice koje dozvoljavaju da talina curi unazad; predimenzioniran otvor cijevi | Prvo pregledajte kontrolni prsten. Zatim izmjerite razmak. Postavke neće popraviti nepovratni ventil koji curi |
| Povećanje temperature topljenja | Stvarna temperatura topljenja iznad zadanih vrijednosti; promjena boje materijala | Prekomjerno smicanje zbog pogrešnog omjera kompresije; istrošeni zazor zbog čega vijak radi teže; poneseni termoelement | Provjerite termoelemente. Provjerite brzinu vijka i protupritisak. Ako je geometrija pogrešna za smolu, vijak je rješenje |
| Sporo obnavljanje / dugo plastificiranje | Vrijeme oporavka se proteže; vrijeme ciklusa raste | Istrošeni zazor koji smanjuje efikasnost pumpanja; pitanje odjeljka za hranu; pogrešna geometrija za smolu | Prvo provjerite hlađenje usisnog grla i dovod peleta. Zatim izmjerite razmak u odnosu na crtež |
| Rastuće opterećenje motora / povratni pritisak | Povećanje snage motora pri konstantnoj snazi; alarmi obrtnog momenta | Provlačenje zavrtnja u provrtu (neusklađenost, savijeni vijak); pretjerano smicanje; degradirana građevinska otpornost materijala | Provjerite poravnanje i ravnost vijaka. Savijeni vijak nosi jednu stranu provrta i uništit će i novu cijev |
| Degradacija / promjena boje materijala | Žutilo, prskanje, lomljivost, miris | Predugo vrijeme zadržavanja (pucanje premalo za cijev); smicanje previše agresivno; mrtve tačke koje drže materijal | Provjerite omjer veličine sačme i kapaciteta cijevi. Smanjite smicanje. Na smolama osjetljivim na toplinu, vijak sa nižom kompresijom može biti jedino pravo rješenje |
| Djelomično se ne topi / čvrste čestice | Tvrde mrlje; defekti nalik sočivu; slabe tačke | Nedovoljan kapacitet topljenja: L/D prekratak, kompresija pogrešna, izlaz gurnut iznad onoga što se vijak može otopiti, ili istrošen zazor | Smanjite izlaz ili nadogradite na šraf za barijeru. Ako je komplet istrošen, nijedna postavka ne vraća topljenje |
| Trake boje / slaba disperzija | Neujednačena boja; masterbatch se ne raspršuje | Nema sekcije za mešanje; istrošeni vijak se slabo miješa; pogrešan vijak za punjenu ili obojenu smjesu | Odredite dio za miješanje (Maddock ili pin). Prvo provjerite da vijak nije jednostavno istrošen |
Crne pruge ili tragovi opekotina
Degradirani polimer negdje leži i raspada se u komade. Klasična skrovišta su izlizani zazor, zarezani otvor, oštećeni kontrolni prsten i bilo koje mrtvo mjesto gdje protok stagnira.
Prvo dubinsko čišćenje. Ako se mrlje vrate nakon temeljnog čišćenja, materijal nije samo ostatak. Kontinuirano se proizvodi od strane tačke u vašoj mašini, a vi morate povući vijak i pronaći ga.
Nedosljedna veličina snimka ili kratki snimci
Provjerite prsten prije nego dodirnete postavku. Kada nepovratni ventil prestane da zaptiva, talina izlazi unazad tokom ubrizgavanja, a udar koji je mašina mislila da je izmerila nije udarac koji kalup prima.
Poklon je jastuk. Dosljedan proces drži stabilan jastuk. Kada jastuk luta od jednog do drugog, topljenje ide negdje gdje ne bi trebalo.
Temperatura topljenja skokovita ili previsoka
Izmjerite stvarni topljenje pomoću sonde umjesto da vjerujete u zadane vrijednosti. Ako stvarna talina ide znatno iznad zona, dodatna toplota dolazi od smicanja, a ne od traka.
Smična toplina raste kada je kompresija previše agresivna za smolu, kada je brzina vijka previsoka, kada je povratni pritisak prevelik i kada istrošeni vijak mora raditi jače da pomjeri isti materijal.
Sporo obnavljanje vijaka / dugo vrijeme plastificiranja
Počnite od rezervoara. Premošćivanje peleta, pregrijano grlo za napajanje i neadekvatno hlađenje hrane izgladnjuju oporavak šrafova i rastezanja, a nijedno od njih nije defekt šrafa.
Ako je hrana zdrava, a oporavak je i dalje spor, izmjerite klirens. Zavrtnju koji je izgubio efikasnost pumpanja potrebno je više vremena da ispuni isti udar, a vrijeme ciklusa to odražava.
Rastuće opterećenje motora ili povratni pritisak
Rastući pojačala pri konstantnom izlazu znači da se nešto opire. Savijeni vijak koji se vuče u otvoru je opasan slučaj: nosi jednu stranu cijevi, a novi vijak instaliran protiv te neusklađenosti nosi se na isti način po istom rasporedu.
Provjerite ravnost i poravnanje prije nego što nešto naručite. Jednostrano trošenje otvora je otisak prsta.
Degradacija ili promjena boje materijala
Dominiraju dva uzroka: materijal je previše vruć ili je predugo bio vruć. Drugi je onaj koji ljudima nedostaje.
Sačma koja je premala za cijev ostavlja se topi kroz ciklus za ciklusom, lagano kuhajući dok ne požuti. Bez dizajna zavrtnja ne popravlja se manja metka u prevelikoj cijevi. Ispravite prečnik vijka ili premjestite posao na manju mašinu.
Kako naručiti zamjensku navojnu cijev
Nijedan konkurent to ne pokriva, a to je dio koji kupcima zapravo treba. Bilo da naručujete od OEM-a ili od nezavisnog proizvođačafabrika zavrtnja, ista informacija pokreće citat.
Dimenzije i specifikacije koje morate navesti
- Marka i model mašine.Fotografija natpisne pločice je dovoljna da potvrdi montažne i krajnje dimenzije.
- Prečnik vijka i odnos L/D,sa crteža ili direktno izmjereno.
- Smola, sa sadržajem punila.Ovo pokreće osnovni čelik i površinsku obradu više od bilo čega drugog na listi.
- Veličina udarca i ciklus mete,tako da se geometrija može optimizirati radije nego kopirati.
- Crtež ili izlizani uzorak.Ili radi. Može se izmjeriti istrošeni dio i rekonstruirati puna geometrija.
- Šta je pošlo po zlu prošli put.Pošaljite uzorak habanja zajedno s dijelom. Glatki gubitak dimenzija govori o abraziji. Pitting kaže korozija. Jednostrano trošenje govori o poravnanju, koje novi vijak neće popraviti.
Posljednju stavku kupci zaboravljaju, i ona je ona koja vas sprječava da kupite vjernu kopiju neuspjeha.
OEM-Match vs Custom Design: Za i protiv
OEM podudaranjereprodukuje originalnu geometriju. To je pravi poziv kada je originalni vijak odgovarao vašem procesu i jednostavno se istrošio. Predvidljivo, provjerljivo prema crtežu, bez provjere valjanosti procesa.
Dizajn po narudžbimijenja geometriju kako bi odgovarala onome što zapravo danas trčite. To je pravi poziv kada se proces pomerio, a šraf nije: dodali ste ponovno mljevenje, prešli na napunjenu klasu, promijenili izlazne ciljeve ili originalni vijak nikada nije dobro obradio vašu smolu.
Naručivanje OEM podudaranja kada se proces promijenio reproducira problem u novom čeliku. Naručivanje prilagođenog dizajna kada je original bio u redu dodaje trošak i provjeru valjanosti za ništa. Uzorak nošenja vam govori u kojoj se situaciji nalazite.
Šta očekivati pri nabavci iz Kine
Vrijeme isporuke ovisi o geometriji, površinskoj obradi i da li postoji crtež. Zatražite to u pisanoj formi sa svojom ponudom i pitajte od čega počinje sat: potvrda crteža ili narudžbenica. Nisu isti datum, a razlika je često sedmica.
Tri stvari koje vrijedi zabilježiti prije nego što se obavezate:
- Kada počne proizvodnja.Reverzni inženjering istrošenog uzorka dodaje vrijeme prije nego što se jedan čip odsiječe. Crtež uklanja taj korak.
- Šta dodaje površinska obrada.Bimetalne površine i prskanje karbidom su odvojeni procesni koraci sa sopstvenim redom.
- Morski teret, posebno.Nije u roku proizvodnje, i to je broj koji iznenađuje kupce koji prvi put kupe.
Naše vlastite ponude su transparentne po dizajnu: dajemo procijenjene troškove koji pokrivaju proizvod, dostavu i tekuće održavanje, tako da nema šta kasnije otkriti. Dobićete tu ponudu u roku od 12 sati.
Planirajte oko vremena isporuke uz ranije opisanu rotaciju rezervnog seta. Komplet naručen iz dnevnika habanja šalje se po vašem rasporedu. Komplet naručen s broda koji se pokvario šalje se na sat, avionom, po cijeni koju niko ne voli objašnjavati.
Kriterijumi prihvatanja kvaliteta i tačke inspekcije
Ovo su čekovi koji odvajaju pravog dobavljača od jeftinog. Zatražite ih pismenim putem prije nego što naručite i provjerite ih kada komplet stigne:
- Vanjski prečnik na više tačaka duž svakog leta
- Prečnik otvora i cilindričnost
- Površinska tvrdoća kao aizmjerena vrijednost(HV ili HRC), a ne kataloška specifikacija
- Dubina nitrirana kućišta ili dubina sloja legure na bimetalnom provrtu
- Koncentričnost i ravnost
- Hrapavost površine (Ra)
- Osnovna klasa čelika, potvrđeno
Tvrdoća i dubina kućišta su dvije koje su najvažnije, a dvije se najčešće tiho smanjuju. Nitrirani sloj na 950–1050 HV i 0,5–0,8 mm dubine je specifikacija za koju se možete pridržavati dobavljača. “Nitridovan” sam po sebi nije.
Ako neki citat padne dramatično ispod ostalih, pitajte koji je čelik i koliko je duboko liječenje. Tu se gotovo uvijek krije razlika, a vi je vraćate u ranom nošenju.
Naš kompletan vodič za pronalaženje izvora nalazi se u prilagođenom vodiču za narudžbu cijevi za vijke.
Trebate zamjensku ili prilagođenu cijev za ubrizgavanje? Pošaljite model vaše mašine, crtež ili istrošeni uzorak. Citiramo u roku od 12 sati.
Nabavite ponudu za vijčane cijeviČesto postavljana pitanja
P: Koliko dugo traje cijev za vijke za brizganje?
O: Na nekorozivnim smolama kao što su PE i PP, naši nitrirani 38CrMoAlA vijci za injektiranje rade otprilike 10.000–20.000 sati. Smjesa punjena staklom, PVC i teško mljevenje smanjuju to, a koliko daleko ovisi o sadržaju punila i izlazu. Ne vrtite sat i nadajte se: mjerite. Provjerite OD leta i ID provrta u odnosu na montažni crtež najmanje jednom godišnje na abrazivnom radu i zabilježite trend. Trend, a ne broj sati, govori vam kada da naručite sljedeći set.
P: Koliki je standardni razmak između vijka i cijevi?
O: Ne postoji jedinstvena cifra, jer je klirens skala sa prečnikom zavrtnja. Industrijsko pravilo za novi set je otprilike 0,001 inča radijalnog zazora po strani za svaki inč promjera zavrtnja, tako da vijak od 60 mm pada blizu 0,06 mm po strani. Vaš crtež je autoritet. Kao praktično ograničenje za servisiranje, kada izmjereni zazor naraste na otprilike dvostruku vrijednost ugradnje, ili kada je izlazni učinak značajno opao pri istoj brzini zavrtnja, planirajte zamjenu.
P: Mogu li koristiti jedan vijak za više različitih smola?
O: U okviru porodice, da. Vijak opšte namjene prihvatljivo rukuje PE, PP, PS i ABS-om, zbog čega ga proizvođači mašina isporučuju kao standard. Preko porodica, ne. GP vijak na čvrstom PVC-u degradira materijal i korodira čelik. GP vijak na najlonu ispunjenom staklom brzo se troši. A vijak veličine jednog metka ne može poslužiti za posao koji koristi mali dio cijevi bez kuhanja materijala. Ako vaše smole pokrivaju te praznine, potrebno vam je više od jednog zavrtnja ili vijak dizajniran za najtvrđi slučaj.
P: Kako mogu znati da li je moj vijak za brizganje istrošen?
O: Mašina vam prvo kaže, a mikrometar to potvrđuje. Pazite na pad izlazne snage pri istoj brzini zavrtnja, na istezanje vremena oporavka, na porast temperature topljenja na nepromijenjenim zadatim vrijednostima, na crne mrlje koje se vraćaju nakon čišćenja i na promjenu veličine sačme. Bilo koji od njih opravdava povlačenje zavrtnja. Zatim izmjerite OD leta mikrometrom i ID provrta pomoću mjerača provrta, na podudarnim pozicijama, i uporedite radijalni zazor sa crtežom. Simptomi sugeriraju; merenje potvrđuje.
P: Šta je bimetalna navojna cijev i kada mi je potrebna?
O: Bimetalna cijev zadržava tijelo od legiranog čelika i spaja tvrđu leguru za habanje u otvor. Na našim cijevima prskamo tvrdu leguru po cijelom krugu oko zone habanja otvora, dovodeći unutarnju tvrdoću na 62 HRC. Linija je lako nacrtana:staklena vlakna do 30% rade dobro na nitriranom 38CrMoAlA setu. Iznad 30% stakla, sa mineralnim punilom ili retardantom plamena, ili na korozivnoj smoli, postaju bimetalni. Nitrirano kućište je difuzijski sloj od 0,5–0,8 mm, a teški punilac ga prosijeca mnogo prije nego što je čelik ispod gotov.
P: Da li dizajn vijaka utječe na kvalitetu dijelova u brizganju?
O: Direktno i više od većine postavki procesa. Geometrija zavrtnja određuje koliko se materijal potpuno topi, koliko je ujednačena temperatura topljenja, koliko se boja i punilo raspršuju i koliko je konzistentan snimak. Neotapanje, pruge, raspršivanje, degradacija i varijacije udarca sve su tragovi nazad do dizajna zavrtnja ili habanja zavrtnja najmanje onoliko često koliko se prate do kontrolera. Kada je kvar otporan na svaku promjenu podešavanja koju napravite, obično je razlog geometrija ili istrošenost.
P: Koja je razlika između vijka za ubrizgavanje i vijka za ekstruziju?
O: Ekstruzioni vijak se neprekidno rotira i pumpe se tope naprijed bez zaustavljanja. Šraf za ubrizgavanje obavlja dva posla: rotira se da plastificira metak, zatim prestaje da se okreće i kreće naprijed kao klip da bi ga ubrizgao. To recipročno djelovanje je razlog zašto vijci za injektiranje imaju kontrolni prsten na vrhu i zašto imaju kraće L/D omjere, obično 18:1 do 25:1, nego ekstruzioni vijci. Materijal se također nalazi u cijevi za ubrizgavanje između hitaca, što čini vrijeme zadržavanja i veličinu sačme kritičnim.
P: Može li proizvođač cijevi za šraf kopirati moj vijak bez crteža?
O: Da. Otpremajte istrošeni dio i geometrija se može izmjeriti i rekonstruirati: prečnik, omjer širine i visine kanala, dubina kanala i dimenzije pristajanja na kraju pogona. Držimo vijke za injektiranje do ±0,001 mm. Jedna upozorenje vrijedna navođenja: istrošeni vijak je manji nego što je izašao iz tvornice, tako da zamjenski treba biti napravljen prema originalnoj namjeri dizajna, a ne prema istrošenim dimenzijama. Pošaljite uzorak istrošenosti zajedno s dijelom i novi vijak će biti specificiran protiv kvara umjesto da ga nasljeđuje.
Zaključak
Tri ideje nose cijeli vodič.
Odabir slijedi smolu.Geometrija (L/D, omjer kompresije, tip zavrtnja) odgovara načinu na koji se vaš polimer topi. Obrada površine odgovara tome koliko je vaša hrana zaprljana. Čiste smole dobro rade na nitriranom 38CrMoAlA. Abrazivni i korozivni dodaci zahtijevaju bimetalni provrt, a određivanje čistog kućišta je najčešći način na koji novi set umire rano.
Održavanje kupuje godine, a podaci kupuju planiranje.Očistite prije svakog zaustavljanja, očistite mesingom, a ne čelikom, i izmjerite zazor svaki put kada se vijak izvuče. Dnevnik istrošenosti se okreće "je li istrošen?" u „kada će preći granicu?”, što je razlika između planiranog prelaska i gašenja.
Dijagnosticirajte mašinu prije podešavanja procesa.Kada izlaz padne, ciklusi se rastežu, jastuk luta ili se mrlje vraćaju nakon čišćenja, jedinica za plastifikaciju govori. Postavke ne mogu vratiti izgubljeni razmak ili ponovo zapečatiti istrošeni kontrolni prsten. Povucite vijak i izmjerite ga.
Nanhaiya proizvodi vijke i burad više od dvadeset godina i opslužuje više od 500 klijenata širom svijeta. Naši vijci za injektiranje su mašinski obrađeni od 38CrMoAlA, kaljeni i temperirani, zatim gasno nitrirani na 500–560 °C u kućište od 0,5–0,8 mm na 950–1050 HV, održavaju se na toleranciju od ±0,001 mm, i ocijenjeni za 00-0-0 sati smole. Tamo gdje je napajanje oštrije, prskamo tvrdu leguru punim krugom oko zone habanja provrta i povećavamo unutrašnju tvrdoću na 62 HRC.
Pre nego što naručite, naši inženjeri rade na parametrima sa vama: prečnik, odnos širine i visine, dubina kanala za vijke i izbor materijala između 38CrMoAlA i dupleks legure. To savjetovanje je besplatno, a ponuda koja slijedi uključuje proizvod, dostavu i očekivane troškove održavanja, tako da se kasnije ne pojavljuje ništa što nije bilo na stranici.
Nakon isporuke, naši tehničari podržavaju instalaciju i puštanje u rad, garancija traje do ugovora (obično jednu do dvije godine), a svaki problem nakon prodaje dobiva odgovor u roku od 24 sata, a rješenje u roku od 48 sati.
Pošaljite nam svoj model mašine, smolu i problem koji pokušavate da rešite. Dobit ćete specifikaciju i ponudu u roku od dvanaest sati.
Recite nam svoju mašinu, svoju smolu i šta je pošlo po zlu prošli put. Navest ćemo skup koji to popravlja, a ne onaj koji ga ponavlja.
Kontaktirajte Nanhaiya za ponudu