Tajmer sporog oporavka može ukazivati na problem hranjenja, promijenjen proces ili istrošeni hardver. Korisna dijagnoza vam govori koja i da li vas zapravo košta ciklusa.
Ako oporavak vijka za brizganje traje predugo, prvo potvrdite da odlaže ciklus. Zatim provjerite kontinuitet dovoda, stvarnu brzinu zavrtnja, protivpritisak i temperaturu u odnosu na stabilan referentni rad. Pregledajte geometriju i habanje kada te provjere ne objašnjavaju gubitak. Zamijenite komponente tek nakon identificiranja ograničavajuće funkcije.

Prvo utvrdite da li je oporavak na kritičnoj putanji ciklusa
Oporavak puža je faza plastificiranja i doziranja: vijak se rotira, priprema sljedeći udar i uvlači se dok se talina nakuplja ispred njega. Razlikuje se od injekcije, kada se šraf pomiče naprijed kako bi isporučio taj hitac. Provjerite definiciju tajmera vašeg kontrolera, posebno da li uključuje odgodu ili dekompresiju.
Oporavak često preklapa dio sekvence hlađenja. Njegov učinak na ukupno vrijeme ciklusa ovisi o tome kada oporavak počinje i koja radnja stroja mora čekati da se završi. Pročitajte trag sekvence umjesto da pretpostavljate da svaka sekunda uklonjena iz oporavka uklanja sekundu iz ciklusa.
| Trajanje oporavka | Sačekaj iza prozora | Šta znači promjena |
|---|---|---|
| 12 sekundi | 2 sekunde | Oporavak odlaže sljedeću radnju. |
| 9 sekundi | 0 sekundi | Poboljšanje oporavka od 3 sekunde uklanja 2 sekunde čekanja. |
| 7 sekundi | 0 sekundi | Još 2 sekunde pauze za oporavak ne donosi dalje smanjenje ciklusa u ovom primjeru. |
Naše prvo pitanje je da li mašina čeka da se otopi ili jednostavno prijavljuje broj koji želite da smanjite. Ako se oporavak već udobno uklapa u raspoloživi prozor, fokusirali bismo se na konzistentnost i kvalitet topljenja prije nego što preporučimo vijak veće snage.
Za šire objašnjenje sklopa, pogledajte našuVodilica cijevi za brizganje. Ovdje je cilj uži: ustanoviti zašto se oporavak promijenio i koju radnju dokazi podržavaju.
Iznenadna promjena i postepeni pad zahtijevaju različite polazne tačke
Sačuvajte referencu pre podešavanja mašine. Uporedite isti kvalitet smole, omjer ponovnog mljevenja, postavku udarca, kalup i temperaturno stanje. Zabilježite pojedinačne cikluse kao i prosjek; povremeni veoma spor oporavak može poremetiti proizvodnju čak i kada se čini da je prosek prihvatljiv.
| Uočeni obrazac | Prvo provjeri | Dokaz vrijedan snimanja |
|---|---|---|
| Naglo povećanje nakon promjene materijala ili recepture | Forma za hranjenje, ponovno mljevenje, stanje sušenja i prenesena podešavanja | Lot materijala, omjer mješavine, stanje čestica i zapisi prije/poslije procesa |
| Intermitentni spori ciklusi sa normalnim ciklusima između njih | Prekid napajanja, premošćivanje i varijacija stvarne brzine | Trag oporavka, aktivnost punjača i stvarni broj obrtaja u minuti za iste cikluse |
| Oporavak se postepeno pogoršava pod stabilnim radom | Provjerite radne uvjete, a zatim provjerite istrošenost | Istorijski podaci o oporavku i izmjerene dimenzije vijka/cijev |
| Visoko opterećenje i stvarni broj obrtaja ispod komande | Pogon mašine, ograničenje obrtnog momenta i termičko stanje | Stvarni u odnosu na naređeni broj okretaja u minuti, trend opterećenja i alarmi mašine |
| Problem počinje odmah nakon zamjene komponente | Identitet ugrađenog dijela, dimenzije, geometrija i sklop | Odobrena revizija crteža, ugrađene komponente i postavke za puštanje u rad |
Ovi obrasci odlučuju o nalogu istrage; nijedan nije dokaz sam po sebi. Nagli kvar s bukom, bodovanjem ili nenormalnim opterećenjem zahtijeva hitnu pažnju servisa mašine, čak i ako vrijeme u početku liči na problem procesa.
Potvrdite da pelete neprekidno dospiju do vijka
Puni rezervoar ne potvrđuje da se šraf ubacuje. Provjerite utovarivač, zaporni klizač, put materijala i hlađenje dovodnog grla. Potražite prekid koji se poklapa sa sporim ciklusima prije promjene dijela kompresije ili naručivanja novog zavrtnja.
Asahi Kasei'sAsaclean vodič za premošćivanje ždrelaobjašnjava kako toplina u blizini stražnje zone cijevi može prijevremeno omekšati pelete. Pelete se mogu zgrudati i ometati prolaz, ostavljajući vijak bez materijala iako smola ostaje iznad njega.
Provjerite šta se promijenilo u samom feedu. Drugačiji omjer mljevenja, više sitnih ili nepravilnih čestica zaslužuju pažnju. Celanese posebno povezuje kvalitetu premljevenih čestica s problemima hranjenja i obnavljanjaVectra® LCP vodič za obradu. Njegove preporuke su specifične za materijal, ali daju konkretan razlog da se zabilježi stanje čestica, a ne samo naziv smole.
Ako se oporavak pogorša nakon promjene ponovnog brušenja, uporedili bismo ga s odobrenim referentnim izvorom prije promjene hardvera. Ako se vrati staro ponašanje oporavka, istraga feeda je dobila prioritet. Taj rezultat daje tvornici mnogo bolji smjer od zahtjeva za "bržim šrafom".
Sušenje još uvijek mora zadovoljiti zahtjeve dobavljača smole. Nemojte pretpostavljati da je vlaga objašnjenje za svaki problem sa vremenom, ili da prihvatljivi oporavak dokazuje da je smola dovoljno suha. Obradivost i kvalitet finalnog dijela zahtijevaju posebne provjere.
Provjerite stvarnu brzinu, protupritisak i temperaturu taline zajedno
Pročitajte stvarni broj obrtaja u minuti, a ne samo zadatu vrijednost
Ako je naredba nepromijenjena, ali se zavrtanj okreće sporije, provjerite radne granice stroja i ponašanje pogona. Preporuka geometrije ne može riješiti neobjašnjivi jaz između tražene i isporučene brzine. Zabilježite stvarnu brzinu kroz ciklus oporavka, posebno tamo gdje usporavanje počinje.
Broj obrtaja takođe treba da prečnik zavrtnja mnogo znači. Našasortiman vijaka za brizganjeuključuje prečnike od 30 do 170 mm. Prijenos postavke brzine rotacije između različitih promjera mijenja perifernu brzinu na površini vijka.
Periferna brzina, m/s = π × prečnik, mm × RPM ÷ 60.000
Pri 100 RPM, vijak od 40 mm ima perifernu brzinu od oko 0,209 m/s; vijak od 60 mm dostiže oko 0,314 m/s. Ovo su izračunati primjeri, a ne preporučena podešavanja ili direktni proračuni brzine smicanja taline.
Koristite smjernice za obradu stvarne kvalitete smole i ograničenja stroja da biste ocijenili brzinu. Povećanje broja obrtaja u minuti je korisno samo ako ga mašina može isporučiti, a rezultujuća talina ostaje prihvatljiva.
Saznajte zašto je protupritisak postavljen tamo gdje je
Povratni pritisak odupire se povlačenju zavrtnja tokom oporavka i utiče na to kako je materijal plastificiran. Ako je povećan kako bi se ispravio problem miješanja ili mjerenja, njegovo smanjenje jednostavno radi poboljšanja tajmera može vratiti taj problem s kvalitetom. Potvrdite da li je prikazani pritisak hidraulički ili specifični plastični pritisak pre nego što uporedite mašine.
Univerzalna preporuka za povratni pritisak je posebno beskorisna. Za Vectra LCP,Celanese specificira minimalni povratni pritisak, specifičan za 5-15 bara, i upozorava na pregrijavanje i oštećenje vlakana prekomjernim pritiskom. To je smjernica za Vectru, a ne postavka za kopiranje u PP, ABS ili PC proces.
Provjerite otopljenost prije prihvatanja bržeg podešavanja
Zadane vrijednosti bačve ne opisuju u potpunosti termičko stanje taline. Slijedite odobrenu proceduru mjerenja temperature topljenja, provjerite sistem grijača i senzora i uporedite kvalitet dijelova nakon kontrolirane promjene. Kraće vrijeme oporavka s promjenom boje, neotopljenim materijalom ili lošijom konzistencijom nije uspješna prilagodba.
Mijenjajte jednu po jednu relevantnu varijablu i dopustite da se proces stabilizuje. TheVectra uputstvo za rešavanje problemakoristi isti etapanski pristup. Držite probnu verziju unutar odobrenog operativnog perioda za materijal koji zapravo koristite.
Odvojite istrošeni transportni dio od kontrolnog prstena koji curi
Kada su uvjeti hranjenja i rada uporedivi, ali oporavak se stalno pogoršava, stanje šrafa i cijevi zaslužuje pregled. Izmjerite vanjski prečnik leta i otvor cijevi na definiranim pozicijama prema crtežu ili utvrđenim granicama inspekcije. Pregledajte površinska oštećenja kao i dimenzije.
Sklop s prednjim zavrtnjem treba drugačiji test. Tokom oporavka, nepovratni ventil omogućava topljenju da se kreće naprijed; tokom ubrizgavanja, trebalo bi da se zatvori protiv povratnog toka. Ventil koji curi može uticati na konzistenciju sačme, ali to ne znači da je deo za plastifikaciju vijka istrošen.


Ako se težina jastuka ili udarca također razlikuje, u istragu uključite test nepovratnog ventila proizvođača mašine. Našvodič za odabir vrha zavrtnjadetaljnije pokriva dimenzije prstena, sjedišta i spojnih dimenzija.
Ne bismo odobrili potpunu zamjenu zavrtnja i cijevi samo na sporom tajmeru. Suprotno tome, novi vijak ne bi trebao ulaziti u istrošenu cijev bez provjere rezultujućeg prianjanja. Zatražite izvještaj o dimenzijama koji identifikuje položaje mjerenja i granice habanja korištene za postizanje preporuke.
Kada drugačiji dizajn vijaka ima smisla?
Pregled dizajna postaje koristan kada trenutna geometrija ne može ispuniti predviđenu dužnost u prihvatljivim radnim uslovima. Ovo može uslijediti nakon promjene smole, zahtjeva većeg udarca ili kraćeg dostupnog perioda oporavka. Držite ga odvojeno od obnavljanja prethodno uspješnog procesa koji se jednostavno pogoršao.
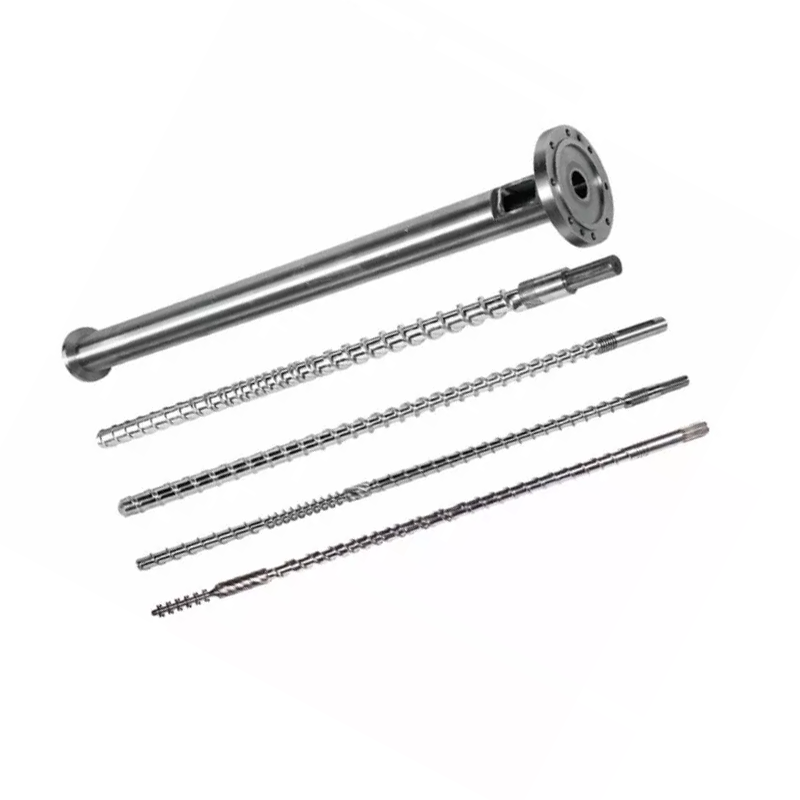
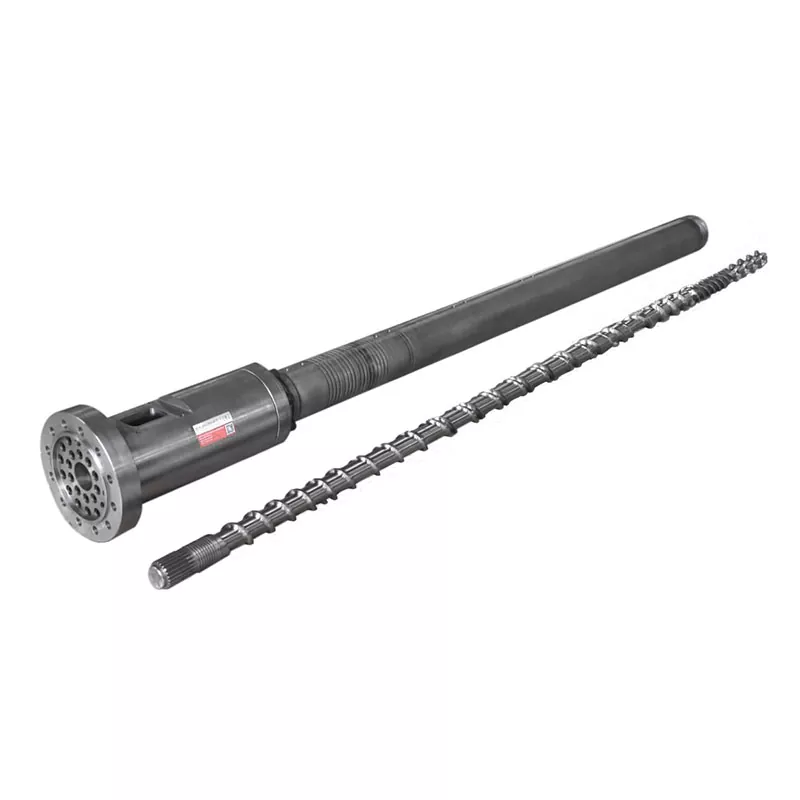
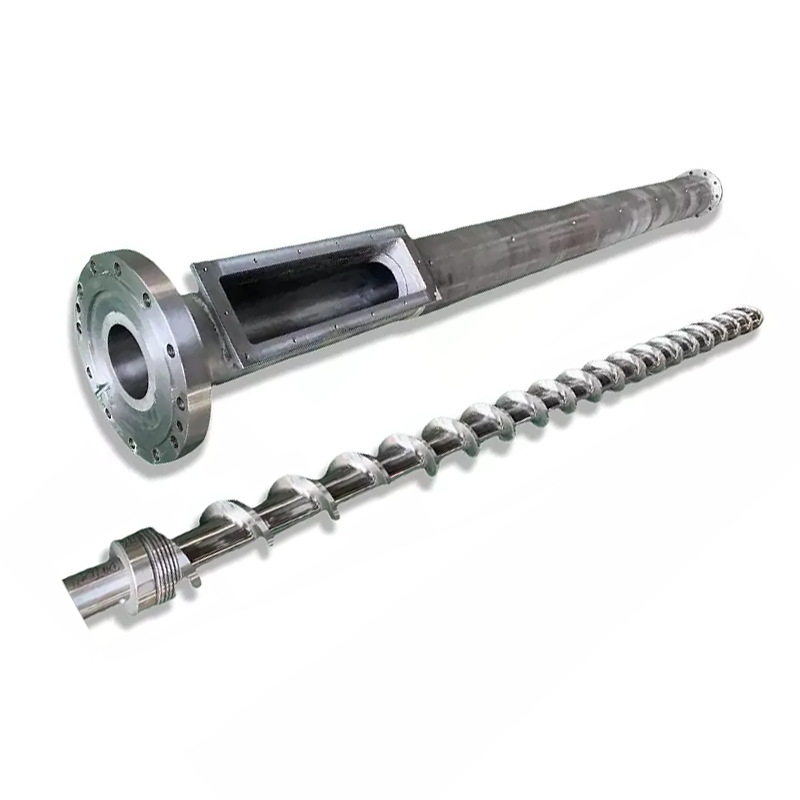
Naše dvije porodice proizvoda za vijke za ubrizgavanje ilustruju relevantan izbor dizajna:
| Nanhaiya dizajn | Kompresijski odjeljak | Kako bismo ga koristili u recenziji |
|---|---|---|
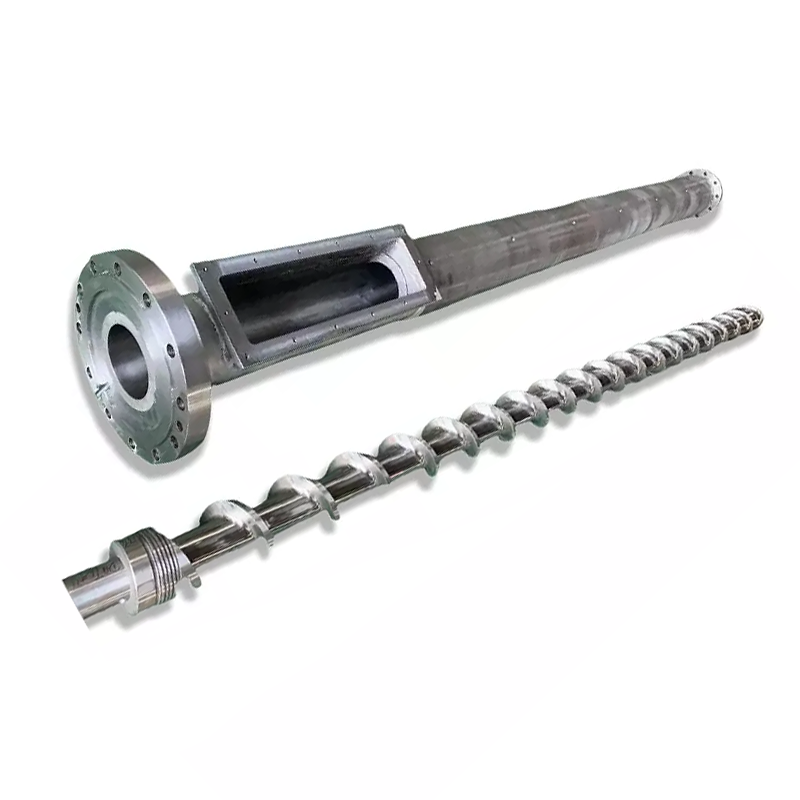
| Vijak za postepeno brizganje | Obično 40%-60% ukupne dužine vijka, otprilike 50% u opisu proizvoda | Duže, postepeno smanjenje dubine kanala za poslove koji zahtijevaju kontroliranu plastifikaciju. Procijenite tačnu smolu, sačmu i termičko ponašanje. |
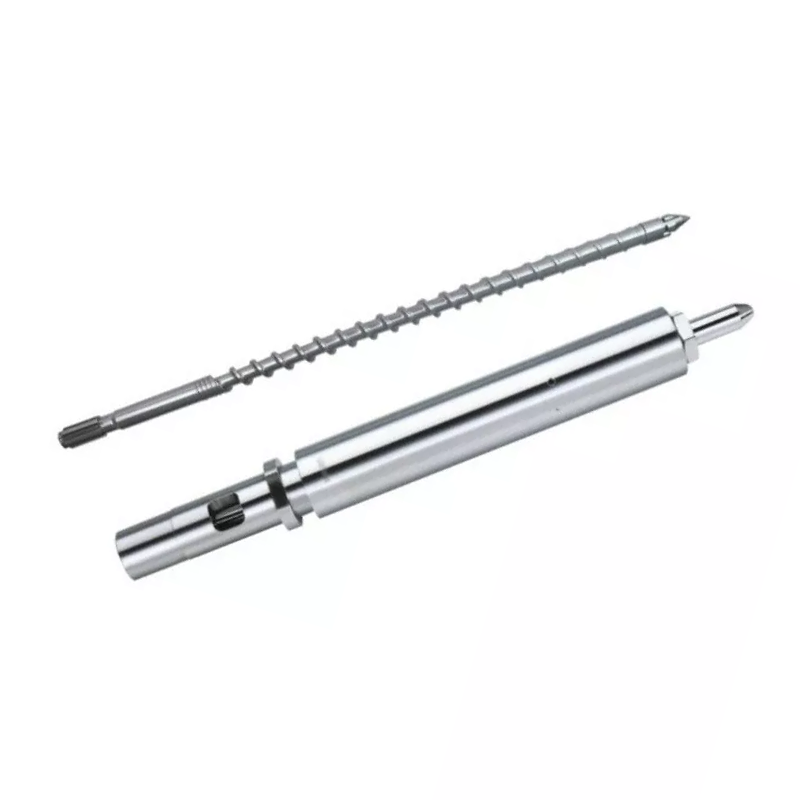
| Mutantni vijak za brizganje(dizajn s naglom kompresijom) | Približno 5%-15% ukupne dužine zavrtnja | Kraći prelaz sa oštrijim smanjenjem dubine kanala. Procijenite snagu topljenja i termičku uniformnost prije nego što ih odaberete kako biste riješili ograničenje kapaciteta. |
Naš postepeni dizajn pokriva aplikacije uključujući PS, PC i ABS; porodica nagle kompresije uključuje aplikacije kao što su PE i PP. Ove rute proizvoda pomažu započeti raspravu. Oni ne zamenjuju kvalitet smole i mašinski pregled, posebno sa punilima, ponovnim mlevenjem ili zahtevnom specifikacijom kvaliteta.

Površinska obrada se bavi habanjem, a ne začepljenim grlom
Obje porodice proizvoda koriste čelik 38CrMoAlA. Njihove specifikacije detalja o proizvodu uključuju sljedeće opcije tretmana, koje spadaju u raspravu o zamjeni kada inspekcija identificira habanje:
| Nekretnina | Vrijednost detalja o proizvodu | Šta to znači za upit |
|---|---|---|
| Tvrdoća nitriranja | HV900-1100 | Navedite tretirane površine i zahtjeve za inspekciju. |
| Dubina nitriranja | 0,5-0,8 mm | Identifikujte odabrani tretman; ne zaključujte vijek trajanja samo iz dubine. |
| Tvrdoća legure nikla i volframa | HRC55-62 | Pregledajte leguru sa stvarnom smolom, punilom i uzorkom habanja. |
| Dubina sloja legure | 0,8-2,0 mm | Definirajte ojačana područja na dogovorenoj specifikaciji komponente. |
Našpostepeni detalji o vijcimaopisati ojačanje ranjivih područja legurom nikl-volfram. Iz fabričke perspektive, želimo da predložena zaštita odgovara izmjerenom trošenju. Skuplja površina ne popravlja neadekvatno punjenje niti utvrđuje da geometrija vijka odgovara smoli.


Pretvorite dijagnozu u određenu akciju
Držite preporuku što je moguće usko koliko dokazi dozvoljavaju. Prekid napajanja zahtijeva korekciju sistema napajanja. Komanda brzine koju mašina ne može održavati poziva za pregled mašine. Potvrđeno curenje ventila zahtijeva procjenu ventila i interfejsa. Izmjereno trošenje vijaka ili cijevi podržava zamjenu komponente ili kvalificiranu procjenu obnove.
Ako je sklop u prihvatljivom stanju, ali nova proizvodna obaveza premašuje njen praktični kapacitet plastificiranja, pošaljite projektni sažetak. Nanhaiya nudi prilagođeni dizajn vijaka, mašinsku obradu i zavarivanje raspršivanjem legure. Našproizvodnu opremuuključuje CNC strugove za obradak dužine do 6 metara i petoosnu obradu za složene letove i prirubničke strukture.

Pošaljite zapis koji objašnjava problem
- Proizvođač i model mašine, prečnik zavrtnja, montažni crtež i detalji ugrađenog vrha zavrtnja.
- Kvalitet smole, punjenje punila, omjer ponovnog mljevenja i stanje čestica.
- Vrijeme oporavka po ciklusu, stvarni i naređeni broj okretaja u minuti, protivpritisak sa njegovom osnovom pritiska i zapisi opterećenja ili alarma.
- Podešavanje udarca, jastuk, težina delova i klizača, zapisi o temperaturi i dostupni prozor za oporavak.
- Promjene koje su već testirane, njihov utjecaj na kvalitetu dijelova i bilo koji izvještaj o trošenju dimenzija.
Za puštanje u rad dogovorite smolu, sačmu, radni prozor i prihvatljiv kvalitet dijelova. Zatim usporedite ponovljivost oporavka i stvarno ukupno vrijeme ciklusa. Brži izolirani test plastificiranja nije dovoljan ako proizvodni kalup još uvijek čeka ili dijelovi ne prođu inspekciju.

Trebate prijedlog vijka ili cijevi za potvrđeno ograničenje povrata?
Pošaljite Nanhaiya crtež i radni zapis, uključujući ono što se promijenilo i šta vaša linija treba da postigne. Recite nam da li vraćate prvobitnu funkciju ili se pripremate za drugačiji materijal ili zahtjeve ciklusa.
Pošaljite svoj crtež i podatke o procesuPogledajte vijke za brizganjeDiskutujte na WhatsApp-u
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
Email:info@nhyscrew.com
Telefon:+86-13505809643| Mobitel:+86-13587082002
Blok C, br. 2 Zapadni dio, avenija Xingzhou, okrug Dinghai, grad Zhoushan, provincija Zhejiang, Kina.
Kontaktirajte Nanhaiju
Često postavljana pitanja
Koje je normalno vrijeme oporavka vijaka za brizganje?
Ne postoji univerzalni broj. Vrijeme oporavka ovisi o smoli, zahtjevima za udarce, geometriji zavrtnja, sposobnosti mašine i radnim postavkama. Uporedite to sa vremenom dostupnim u stvarnoj sekvenci mašine i sa stabilnim referentnim radom koristeći isti materijal i snimak.
Da li brži oporavak šrafa uvijek skraćuje vrijeme ciklusa?
Ne. Skraćuje ciklus samo kada nedovršeni oporavak odlaže sljedeću dozvoljenu radnju mašine. Ako se oporavak već završi unutar dostupnog prozora preklapanja, ubrzanje može ostaviti ukupno vrijeme ciklusa nepromijenjenim.
Zašto se vijak rotira, ali se uvlači vrlo sporo?
Provjerite da li smola dopire do zavrtnja, da li se povratni pritisak promijenio i da li stvarna brzina vijka odgovara komandi. Premošćivanje dovoda, nedosljedno ponovno mljevenje, uvjeti procesa i istrošene komponente su moguće grane koje treba istražiti. Sama rotacija ne dokazuje da vijak prenosi dovoljno materijala.
Trebam li povećati broj okretaja u minuti da popravim spor oporavak?
Tek nakon provjere hranjenja, stvarne brzine, povratnog pritiska i ograničenja obrade smole. Procijenite svaku promjenu prema kvaliteti taline, stvarnoj temperaturi taljenja i ponovljivosti kao i vremenu oporavka. Nemojte koristiti veću brzinu da prikrijete neriješeni problem hranjenja ili trošenja.
Dokazuje li kontrolni prsten koji curi da je cijeli vijak istrošen?
Ne. Zaptivanje kontrolnim prstenom i transport navojne cijevi su različite funkcije. Istražite varijaciju jastuka ili težine sačme pomoću testa ventila proizvođača mašine i koristite inspekciju dimenzija da biste utvrdili istrošenost vijaka i cijevi.
Šta Nanhaiya treba da procijeni zamjenu?
Pošaljite model mašine, prečnik vijka i crtež, kvalitet smole i punilo, detalje o ponovnom mlevenju, stvarne zapise o oporavku, postavke brzine zavrtnja i protivpritiska, zapise o temperaturi i sva merenja istrošenosti. Uključite traženi ciklus i kriterij kvalitete dijela kako bi zamjena imala definiran posao.
Nastavite saVodič za odabir cijevi za brizganje vijka, ili ispitatikontrolna lista za zamjenu vrha zavrtnja i kontrolnih prstenaako dokazi upućuju na prednji sklop.