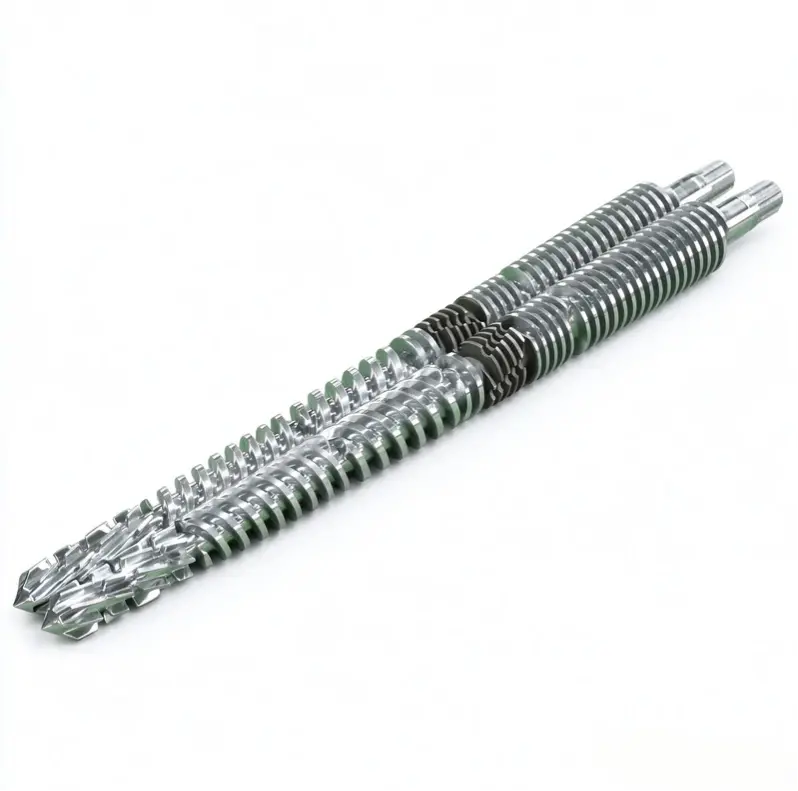
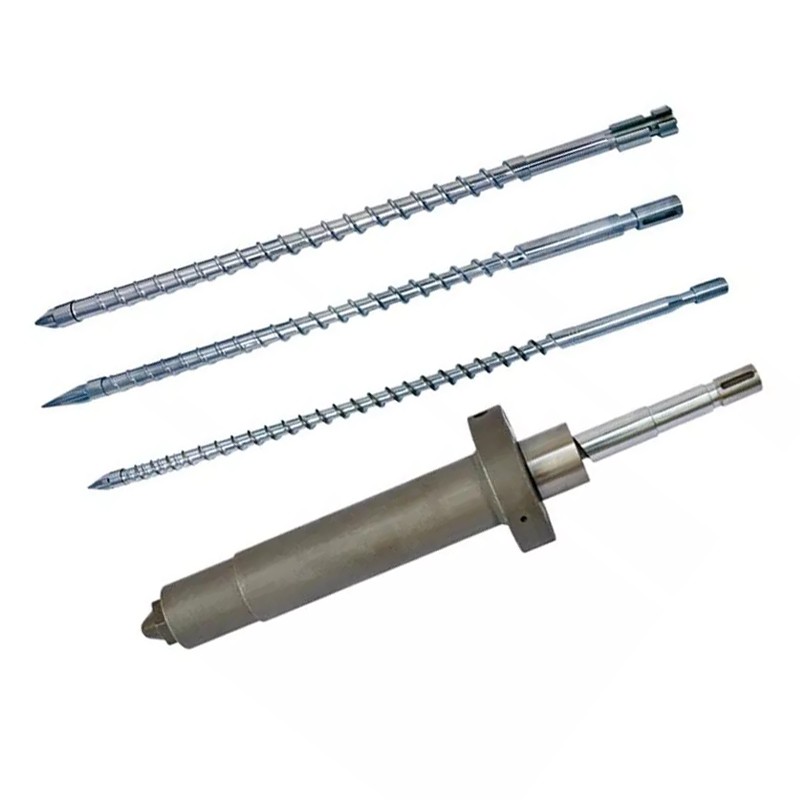
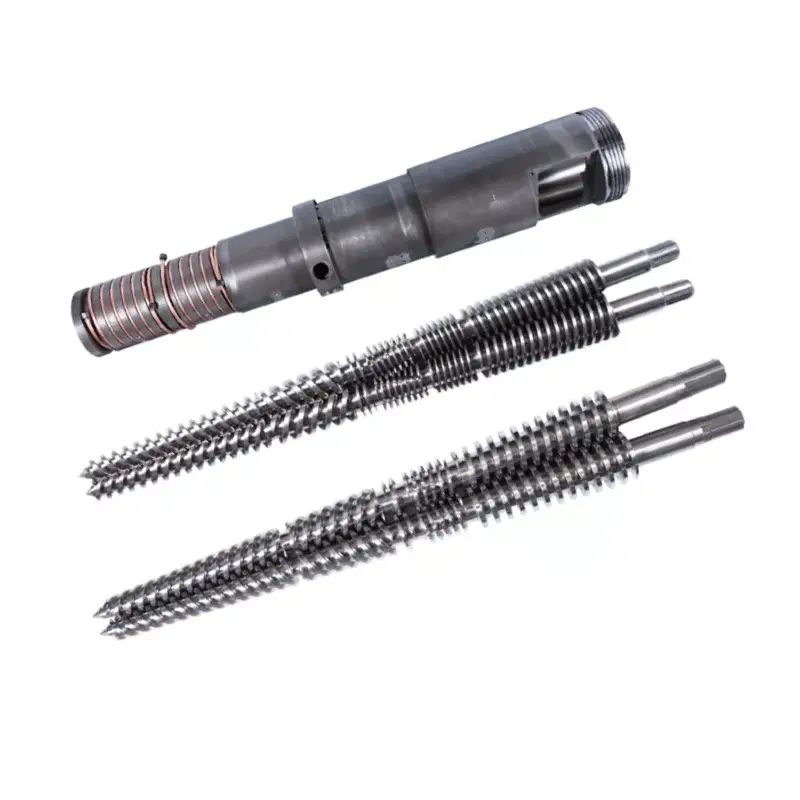
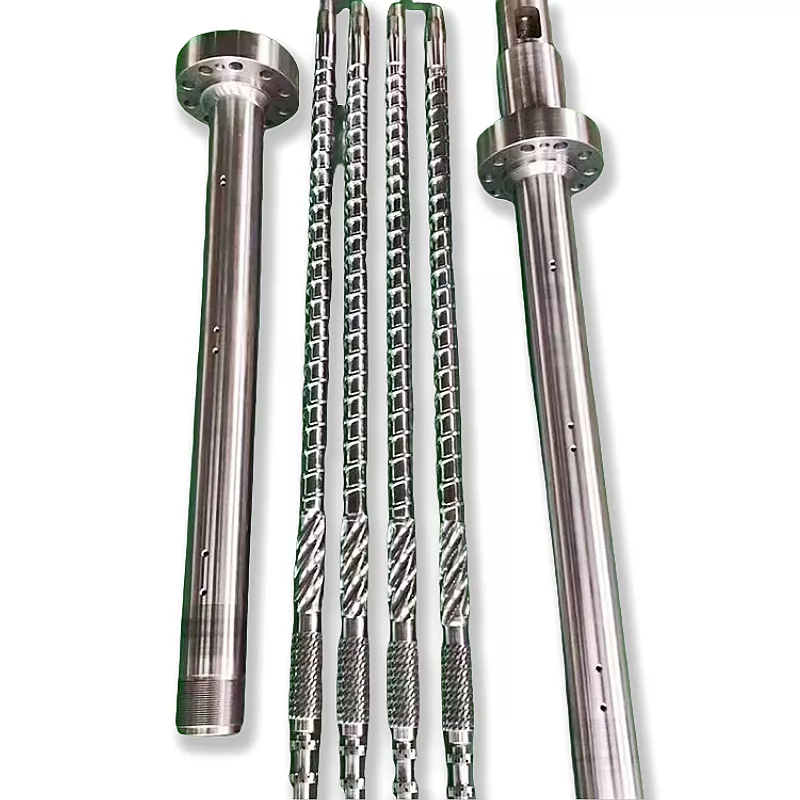
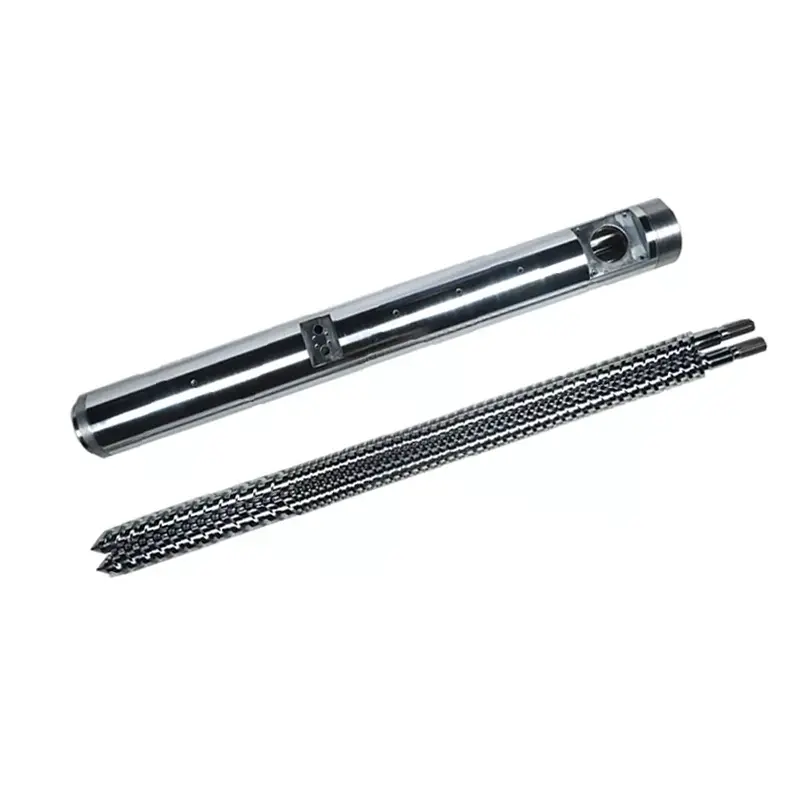
Ancijev ekstruderaje srce plastičnog ekstrudera - rotirajući vijak unutar zagrijane bačve koji topi plastiku i pumpa je naprijed pod stalnim pritiskom. Odabir pravog svodi se na tri stvari:tip(jedan vijak, dvostruki vijak, konusni ili paralelni),materijalmora da radi (što postavlja površinu - nitrirano za čiste smole, bimetalno za abrazivne ili korozivne), i kako jespecificirano i izgrađeno. Ispravite to i radit će godinama. Ovaj vodič prolazi kroz sva tri.
Šta god ekstrudirate - cijev, profil, film, lim, smjesu ili pelete - to jecijev ekstruderaje dio koji obavlja stvarni posao. To je ujedno i dio koji se nosi i onaj koji će najvjerovatnije odlučiti da li vaša linija radi čisto i u skladu sa specifikacijama ili se bori s vama u pogledu kvaliteta i zastoja. Ovaj vodič objedinjuje cijelu temu: šta je cijev za vijak, vrste, materijali, kako ga uskladiti s vašim materijalom i kako odrediti zamjenu koja traje. Izgradili smo vijke i bačve više od 20 godina, tako da ćemo ih držati pravim i praktičnim i uputiti vas na dublje vodiče tamo gdje su vam potrebne.
Šta je bačva za ekstruder?
Ancijev ekstruderaje sklop jezgra plastičnog ekstrudera: precizno obrađeni vijak koji se okreće unutar zagrijane cilindrične cijevi. Čvrsta plastika — pelete ili prah — ulazi na kraju za dovod. Kako se vijak rotira, toplina iz cijevi i smicanje iz vijka tope materijal, a geometrija vijka ga prenosi i pritiska, gurajući jednoličnu talinu kroz kalup na drugom kraju.
Vijak i cijev su upareni par, a ne dva odvojena dijela. Mali zazor između otvora zavrtnja i otvora cevi je ono što kontroliše izlaz i kvalitet topljenja - otvorite taj zazor kroz habanje i mašina gubi oboje. Zbog toga su ta dva projektirana, izgrađena i zamijenjena zajedno, i zašto se navojna cijev nalazi u središtu bilo kojeg procesa ekstruzije ili ubrizgavanja.

Kako radi cijev za vijak
Većina ekstruderskih vijaka radi svoj posao u tri zone duž dužine vijka. Thezona hranjenjauzima čvrsti materijal i počinje ga pomicati naprijed. Thezona kompresije— gdje kanal za vijke postaje plići — sabija i topi plastiku kroz toplinu i smicanje. Themjerna zonazatim pumpa istopljenu plastiku naprijed pod stalnim, kontroliranim pritiskom, spremna za kalup.
Toplota dolazi sa dva mjesta: grijača cijevi i mehaničkog smicanja vijka koji radi na polimeru. Dobro ih izbalansirajte i materijal se ravnomjerno plastificira bez pregrijavanja. Čitava stvar funkcionira samo zbog tog bliskog zazora između vijka i cijevi — to je ono što sprječava da talina klizi unazad preko letvica. Tolerancija konstrukcije i površinska tvrdoća održavaju taj zazor tokom vremena čvrstim, zbog čega su izbor materijala i kvaliteta izrade važni jednako kao i dizajn vijaka.
Oko bureta se nalaze grijači vrpci grupirani u zone, od kojih se svaka održava na zadanoj temperaturi, sa hlađenjem pri ruci, tako da se rastop nikada ne pregrije. Na drugom kraju kalup daje talini konačni oblik. Zadatak sklopa je da toj kalupu preda talinu koja je ujednačena po temperaturi i pritisku — jer se svaka varijacija uzvodno pokazuje kao defekt u proizvodu nizvodno.
Vrste pužnih cijevi ekstrudera
„Vijčano bure“ pokriva nekoliko različitih mašina. Pravi zavisi od toga da li je to potrebno vašem procesupumpamaterijal ilimixto.
Single Screw
A jedan vijakvodi jedno vratilo u okruglom provrtu. Izuzetno dobro prenosi i pumpa, što ga čini ekonomičnim radnim konjem za ekstruziju velikog obima jednog konzistentnog materijala — cijevi, profila, lima, filma i žica. Ono što ne radi je intenzivno miješanje.
Twin Screw
Dvostruki šraf pokreće dvije međusobno spojene osovine u provrtu sa osmom. Ta mreža je poenta: ona daje intenzivno miješanje, pozitivno prenošenje i čvrstu kontrolu nad smicanjem i vremenom zadržavanja, zbog čega se dvostruki vijci bave mešanjem, masterbatchom, reaktivnim ekstruzijom i teškim ili punjenim materijalima. Ako vagate to dvoje, naš vodič zajednopužnih vs dvopužnih ekstruderaide duboko u kompromis.
Paralelni vs konusni dvostruki vijak
Dvostruki šrafovi su ponovo podijeljeni po obliku. Aparalelni dvostruki vijakodržava konstantan prečnik i koristi se modularno,rekonfigurabilni elementi — svestran izbor za kombinovanje i visok učinak. Akonusni dvostruki vijaksužava se od širokog dovodnog kraja do uskog ispusta, dajući veliko usisno grlo i veliki obrtni moment pri maloj brzini — klasična mašina za krute PVC cijevi i profil. Upoređujemo ih detaljno ukonusni naspram paralelni ekstruderi s dva puža.Dvostruki vijci su također ili korotirajući (najbolje miješanje) ili suprotno rotirajući (visoki pritisak, uobičajen za PVC).

Cijev za vijke za brizganje
Ancijev vijka za brizganjeradi na istom principu topljenja i transporta, ali je napravljen za klipni ciklus mašine za ubrizgavanje, a ne za kontinuirano ekstruziju. Logika površine i materijala u nastavku se na njega primjenjuje isto.
Na prvi pogled, evo kako se poredaju glavni tipovi:
| Tip | Najbolje za | Miješanje | Tipični proizvodi |
|---|---|---|---|
| Jednostruki vijak | Ekstruzija velikog obima jednog materijala | Nisko | Cijev, profil, lim, film |
| Paralelni blizanac | Kombinacija, visok učinak, fleksibilnost | Visoko | Jedinjenja, masterbatch, peleti |
| Konusni blizanac | Kompaktna PVC cijev i profil | Visoko | UPVC cijev, profil, WPC |
| Vijak za ubrizgavanje | Ciklus brizganja | Varira | Molded parts |
Gdje se koriste bačve za vijke ekstrudera
Ista osnovna komponenta se pojavljuje u cijeloj industriji plastike, konfigurirana za posao koji je pri ruci. U cijevima i profilnim linijama oblikuje PVC, PE i PPR. U filmu i limovima hrani matricu koja pravi ambalažu i karton. U mešanju meša polimere sa punilima, pigmentima i aditivima u pelete, a takođe vodi i proizvodnju masterbatcha. Pokreće linije za reciklažu koje prerađuju otpad i ponovo melju, premazivanje kablova i žica, kao i klipne cevi unutar mašina za brizganje. Gdje god se plastika topi i oblikuje, šraf i bure vrše topljenje. Ono što se mijenja iz jedne industrije u drugu je tip, površina i geometrija — upravo zato je pažljiva specifikacija važnija od kataloškog broja dijela.
Materijali za vijčane cijevi i površinske obrade
Vijčana cijev živi u teškom okruženju - toplini, pritisku, trenju i često abrazivnim ili korozivnim materijalima. Osnovni čelik mu daje snagu; površinska obrada daje mu otpornost na habanje i koroziju. Dominiraju dvije površine.
Osnovni čelik i nitriranje
Zajednička osnova je čelik za nitriranje kao npr38CrMoAlA. Gasno nitriranje očvršćava tanko kućište na površini, dajući dobru otpornost na habanje za čiste, nepunjene smole kao što su PE, PP i ABS po razumnoj cijeni. A nitriranocijev za vijakje ekonomičan i pouzdan izbor kada materijal nije posebno abrazivan ili korozivan.
Bimetalni
Za abrazivno ili korozivno djelovanje, bimetalna cijev spaja mnogo tvrđi, deblji sloj legure unutar otvora - na bazi nikla za koroziju, bogatu volfram-karbidom za abraziju - preko čvrstog osnovnog čelika. Košta više, ali traje mnogo duže tamo gdje bi se istrošila nitrirana površina. Na našim vlastitim bimetalnim buradima vodimo bušotinu do oko 62 HRC, gdje se mnoge trgovine zaustavljaju na 58. Potpuno poređenje je u našem vodiču zabimetalne i nitrirane navojne cijevi.
Vijak se također tretira
Površinsko stvrdnjavanje nije samo bačvasti posao. Osim nitriranja, šrafovi su često tvrdo obrađeni - legura otporna na habanje zavarena na letve, tačku najviše habanja na vijku - tako da vijak drži korak sa provrtom. Ako se vijak i cijev troše različitom brzinom, zazor se smanjuje i kvalitet pati, tako da su oba očvrsnuta za rad i nošenje kao podudarni par, a ne kao odvojeni dijelovi.
Usklađivanje cijevi zavrtnja s vašim materijalom
Ovo je mjesto gdje se većina odluka na šrafovima dobiva ili gubi. Materijal koji koristite postavlja površinu koja vam je potrebna - a ne obrnuto. Brza mapa:
| Materijal | Glavna opasnost za cijev | Preporučena površina |
|---|---|---|
| Čisti PE / PP / ABS | Blago trošenje | Nitrirano |
| Čvrsti PVC | Korozija + malo abrazije | Bimetalni (na bazi nikla) |
| Punjenje staklom / mineralno punjeno | Teška abrazija | Bimetalni (bogat karbidom) |
| WPC (drvo + punilo) | Teška abrazija (+ korozija ako je na bazi PVC-a) | Bimetalni (bogat karbidom) |
| Reciklirana / kontaminirana hrana | Abrazija + nepoznanice | Bimetalni |
Dva materijala zaslužuju svoju knjigu.PVCje korozivan jer oslobađa hlorovodoničnu kiselinu dok se obrađuje, pa mu je potrebna bimetalna površina otporna na koroziju.WPCje jedan od najabrazivnijih materijala u ekstruziji, zahvaljujući svom drvenom i mineralnom punilu, tako da mu je potreban najtvrđi sloj legure koji možete staviti u provrt. Svaki put odredite površinu za materijal.
Ključne specifikacije: prečnik, L/D i kompresija
Osim tipa i površine, nekoliko specifikacija oblikuje način na koji se navojna cijev ponaša. Ne morate biti dizajner šrafova da biste ih nabavili, ali pomaže da znate šta oni znače.
- Prečnik— veličine prema vašoj mašini i ciljnom izlazu. Vijci i bačve se izrađuju u širokom rasponu prečnika kako bi odgovarali svemu, od malih profilnih linija do velikih ekstrudera.
- L/D odnos- dužina vijka podijeljena s njegovim prečnikom. Duži L/D daje više vremena za otapanje i miješanje; kraći je kompaktniji. Prava vrijednost ovisi o materijalu i procesu.
- Omjer kompresije— koliko se pužni kanal pliće od napajanja do doziranja. Veća kompresija jače djeluje na neke materijale; polimeri osjetljivi na toplinu poput PVC-a preferiraju nježniji omjer.
Oni su podešeni prema materijalu i poslu, što je upravo razlog zašto cijev napravljena po specifikaciji nadmašuje generičku. Dajte svom proizvođaču mašinu, materijal i izlaz, a odatle sledi geometrija.
Uobičajeni problemi i na šta upućuju
Kada linija odstupi od specifikacije, trag često vodi natrag do vijka i cijevi. Brza dijagnostika:
- Izlaz pada pri istoj brzini zavrtnja— pohabani zazor, klasičan prvi znak.
- Prenapon ili nestabilan pritisak— istrošenost ili problem sa hranom ili temperaturom.
- Crne mrlje i degradacija— materijal koji se zadržava u istrošenim prazninama ili leži na korodiranoj površini.
- Loše miješanje ili neotopljeni materijal— pogrešan tip zavrtnja za posao ili istrošeni vijak.
- Udubljenje na vijku ili provrtu— korozija, obično pogrešna površina za materijal.
Svaki simptom može imati nekoliko uzroka, ali dva ili tri zajedno gotovo uvijek upućuju na istrošenu ili pogrešno naznačenu cijev. Mjerenje istrošenosti vam govori koje – i da li je popravak popravak ili zamjena.
Habanje, održavanje i zamjena
Svaka cijev sa šrafom se na kraju istroši — jedino je pitanje koliko brzo, a to ovisi o materijalu i načinu rada mašine. Istrošenost se pokazuje kao opadajući učinak pri istoj brzini zavrtnja, prenapon, loše miješanje, crne mrlje ili porast temperature topljenja. Uzrok je zazor između vijka i cijevi koji se otvara iznad tolerancije.
Kada vidite te znakove, izmjerite prije nego što preduzmete: promjer vijka, provrt cijevi i radijalni zazor u odnosu na originalnu specifikaciju. Ponekad se vijak može obnoviti dok je cijev još dobra; nakon što je provrt istrošen preko tolerancije, zamjena je obično ekonomično rješenje. Naš vodič zakada zamijeniti istrošenu navojnu cijevprolazi kroz mjerenje istrošenosti i odlučivanje o popravci u odnosu na zamjenu. Nekoliko navika produžuje vijek trajanja: uskladite površinu s materijalom, spriječite zagađivače iz hrane, držite temperaturu u rasponu i zabilježite očitanja čišćenja pri svakom servisu.
Kako odabrati i specificirati bačvu ekstrudera
Uzimajući to zajedno, odabir cijevi za navoj su tri odluke po redu:tip, ondapovršine, ondaspecifikacija. Proradite kroz njih i nećete mnogo pogriješiti.
- Tip— da li vaš proces pumpa jedan materijal (jedan vijak) ili miješa i spoj (dvostruki vijak)? Kompaktne PVC ili profilne radne tačke do konusne; visok učinak i fleksibilnost ukazuju na paralelu.
- Površina— nitrirani za čiste smole, bimetalni za abrazivne ili korozivne materijale. Kada ste u nedoumici o punjenom ili PVC materijalu, idite na bimetalni.
- Specifikacija— prečnik, L/D i kompresija prilagođeni vašoj mašini, materijalu i izlazu.
Da biste dobili tačnu ponudu i cijev koja pada pravo unutra, dajte svom proizvođaču marku i model mašine, prečnik vijka i L/D (ili originalni crtež), opterećenje materijala i punila i ciljni učinak. Nema crteža? Istrošeni uzorak je dovoljan da se izvrši reverzni inženjering točne zamjene — ili nadograđene s čvršćom površinom od dijela koji povlačite.
Zašto raditi sa Nanhaiyom
Proveli smo više od dvadeset godina praveći vijke za ekstrudere i bačve svih vrsta —jedan vijak, paralelni dvostruki vijak, konusni dvostruki vijak, ibrizganje— u 38CrMoAlA nitridiranom čeliku i bimetalnim legurama, sa tvrdoćom bimetalnog provrta do 62 HRC, kontrolom tolerancije i ispitivanjem dinamičke ravnoteže na svakom kompletu. Sa više od 500 klijenata i više od dvije decenije iskustva, izrađujemo zamjene kompatibilne s glavnim brendovima kao što su KraussMaffei, Cincinnati i Jwell, radeći na modelu vašeg stroja, crtežu ili uzorku. Recite nam svoj materijal, mašinu i rezultate i imaćete prilagođenu preporuku i ponudu u roku od dvanaest sati.
Trebate odgovarajuću cijev za vijak ili zamjenu za vašu liniju? Pošaljite svoju mašinu, materijal i izlaz — dobijte preporuku i ponudu u roku od 12 sati.
Zatražite ponuduČesto postavljana pitanja
Šta je cijev ekstrudera?
To je osnovni radni dio plastičnog ekstrudera - rotirajući vijak unutar zagrijane bačve. Uzima čvrstu plastiku na jednom kraju, topi je toplotom i smicanjem, i pumpa jednoličan otopljeni kraj sa drugog kraja pod stalnim pritiskom. Vijak i cijev rade kao usklađeni par, a mali razmak između njih kontrolira učinak i kvalitetu.
Od čega je napravljena cijev ekstrudera?
Osnova je obično čelik za nitriranje poput 38CrMoAlA, očvrsnut plinskim nitriranjem za čiste smole. Za abrazivne ili korozivne materijale to je bimetalni - tvrdi sloj legure otporan na habanje i koroziju spojen unutar provrta preko čvrstog osnovnog čelika. Površina se bira prema materijalu koji izvodite.
Koje su glavne vrste navojnih cijevi?
Jednostruki i dvostruki vijak. Dvostruki vijak se dijeli na paralelne i konične, te na korotirajuće i suprotno rotirajuće, plus tu su i cijevi za vijke za brizganje. Pumpa s jednim vijkom za ekstruziju velikog volumena; mješavina i smjesa dvostrukih vijaka; konusni blizanci odgovaraju kompaktnim PVC i profilnim linijama.
Koliko dugo traje cijev ekstrudera?
Dobro održavan obično traje između 3 i 10 godina. Zavisi od materijala, površinske obrade, uslova rada i održavanja — abrazivni i korozivni materijali ga skraćuju, čiste smole i bimetalna površina produžuju.
Kako da odaberem pravi?
Tri koraka: odaberite tip koji je potreban vašem procesu, odaberite površinu za svoj materijal, zatim uskladite promjer, L/D i kompresiju s poslom. Dajte proizvođaču model vaše mašine, materijal i izlaz - crtež ili uzorak čine to preciznim.
Možete li napraviti zamjenu za bilo koju marku mašine?
Da. Izrađujemo zamjenske vijke i cijevi koje odgovaraju glavnim markama ekstrudera i injekcija — KraussMaffei, Cincinnati, Jwell — od vašeg modela stroja, crteža ili uzorka. Pošaljite detalje za ponudu u roku od 12 sati.