
Šta vijčana cijev zapravo radi
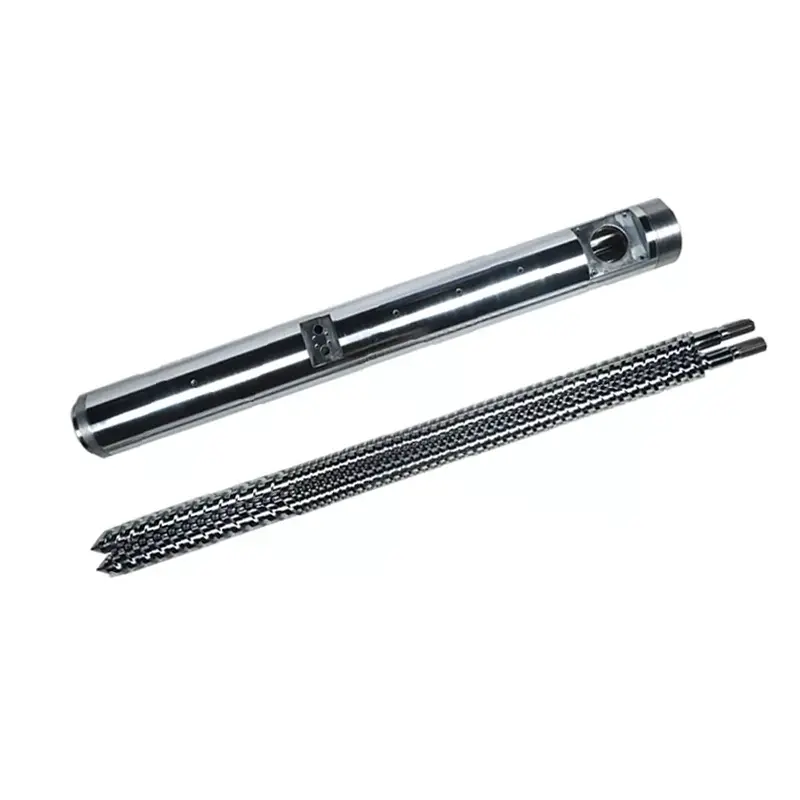
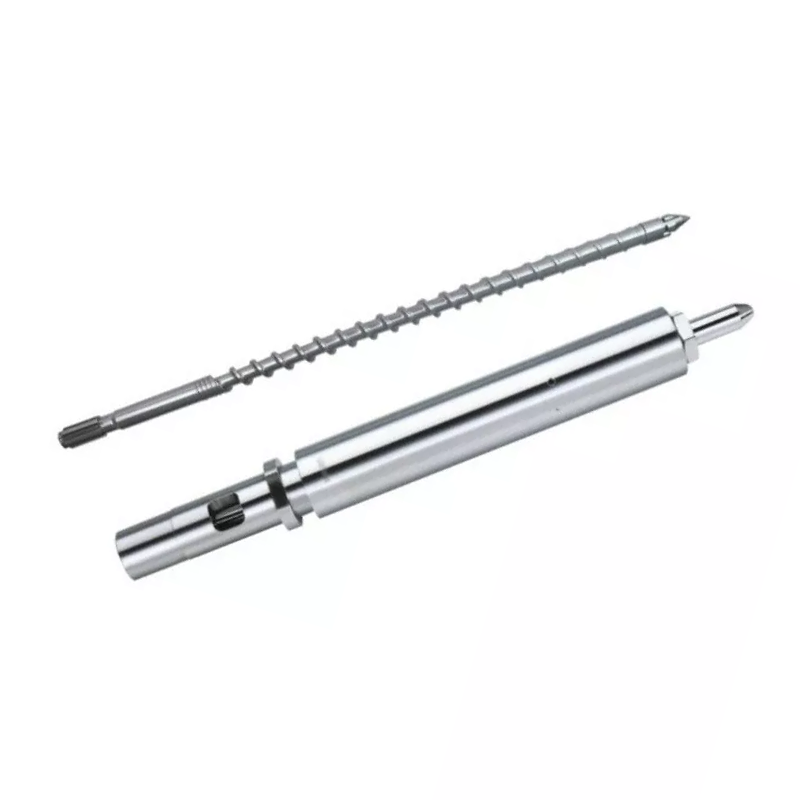
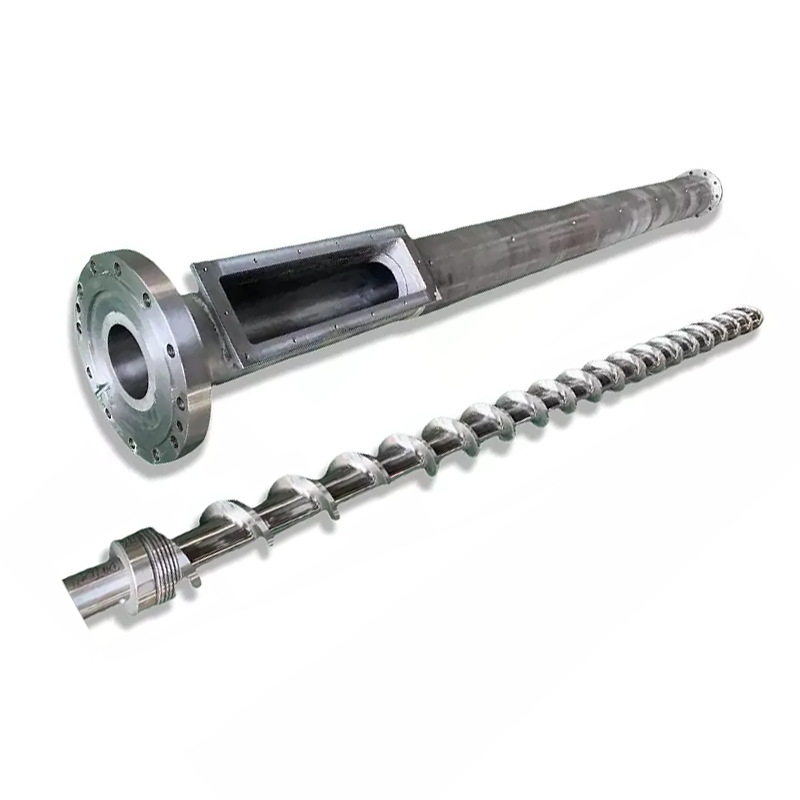
Vijak i cijev rade kao usklađeni par. Evo redosleda svakog ciklusa:
- Hranjenje— Plastični peleti padaju iz rezervoara u zonu za dovod.
- Topljenje— Rotirajući vijak stvara posmičnu toplinu. U kombinaciji sa bačvastim grijačima, peleti se tope i sabijaju.
- Merenje— Toplina postaje ujednačena u temperaturi i pritisku prije ubrizgavanja.
- Injekcija— Šraf se kreće naprijed poput klipa, gurajući rastopljenu plastiku u kalup.
Svaka varijabla dizajna - geometrija, proporcije zona, površinska obrada - utiče na to koliko se dobro odvijaju ta četiri koraka. Neusklađenost u bilo kojem od njih pokazuje se kao proizvodni problem.
Odluka 1: L/D omjer
L/D omjer (dužina zavrtnja podijeljena s njegovim prečnikom) je najvažniji broj na listi specifikacija. Kontrolira vrijeme zadržavanja, kvalitet miješanja i distribuciju topline.Većina aplikacija za brizganje opće namjene koristi 20:1.
| Smola | Preporučeni L/D |
|---|---|
| PP, PE, PS (standard) | 18:1 – 20:1 |
| ABS, PC | 20:1 – 24:1 |
| PVC (osetljiv na toplotu) | 16:1 – 20:1 |
| PET | 20:1 – 22:1 |
| najlon (PA) | 18:1 – 20:1 |
| GF ojačani materijali | 20:1 – 24:1 |
Odluka 2: Omjer kompresije
Omjer kompresije (CR) mjeri koliko se pužni kanal sužava od zone napajanja do zone doziranja. Veći CR agresivnije komprimira talog — dobro za amorfne smole koje postepeno omekšaju. Donji CR je nježniji, što vam je potrebno za materijale osjetljive na toplinu ili materijale punjene vlaknima.
| Smola | Omjer kompresije |
|---|---|
| ABS, PC, PMMA (amorfni) | 3,0 – 3,5:1 |
| PP, PE, najlon (polukristalni) | 2,5 – 3,0:1 |
| PVC | 2,0 – 2,5:1 |
| PET | 2,3 – 2,6:1 |
| GF ojačan (≥15%) | 2,0 – 2,5:1 |
Odluka 3: Proporcije zona
Standardni vijak za ubrizgavanje dijeli se na tri zone. Udio svake zone je važan koliko i ukupni L/D.
- Zona napajanja (L1):Duboki kanali koji prihvataju čvrste pelete iz rezervoara. Duži = veći kapacitet protoka.
- Zona kompresije (L2):Dubina kanala se progresivno smanjuje. Većina topljenja se dešava ovdje.
- Zona mjerenja (L3):Plitki, konzistentni kanali. Osigurava ujednačenu temperaturu i pritisak taline prije ubrizgavanja.
| Smola | Feed (L1) | Kompresija (L2) | Mjerenje (L3) |
|---|---|---|---|
| PP / PE | 50% | 25% | 25% |
| ABS / PC | 40% | 40% | 20% |
| PET | 40% | 40% | 20% |
| najlon (PA) | 35–45% | 35–40% | 20–25% |
| PVC | 35% | 50% | 15% |
Odluka 4: Materijal cijevi za vijak
38CrMoALA — Standardna osnovna linija
Nanhaiya vijci za brizganje su proizvedeni od38CrMoALA legirani čelik, termički obrađen i kaljen. Ovaj osnovni materijal dobro podnosi standardne termoplaste kao što su PE, PP, PS i ABS, sa vijekom trajanja od približno10.000–20.000 satipod normalnim uslovima rada.
Nitriranje
Gasno nitriranje na 500–560°C formira nitrirani sloj0,5–0,8 mm debljinesa tvrdoćom od950–1050 HV (~62 HRC). Ovo poboljšava otpornost na habanje za 30-40% u poređenju sa neobrađenim čelikom. Standardno za većinu aplikacija za brizganje u kojima se koriste nepunjeni ili lagano punjeni materijali.

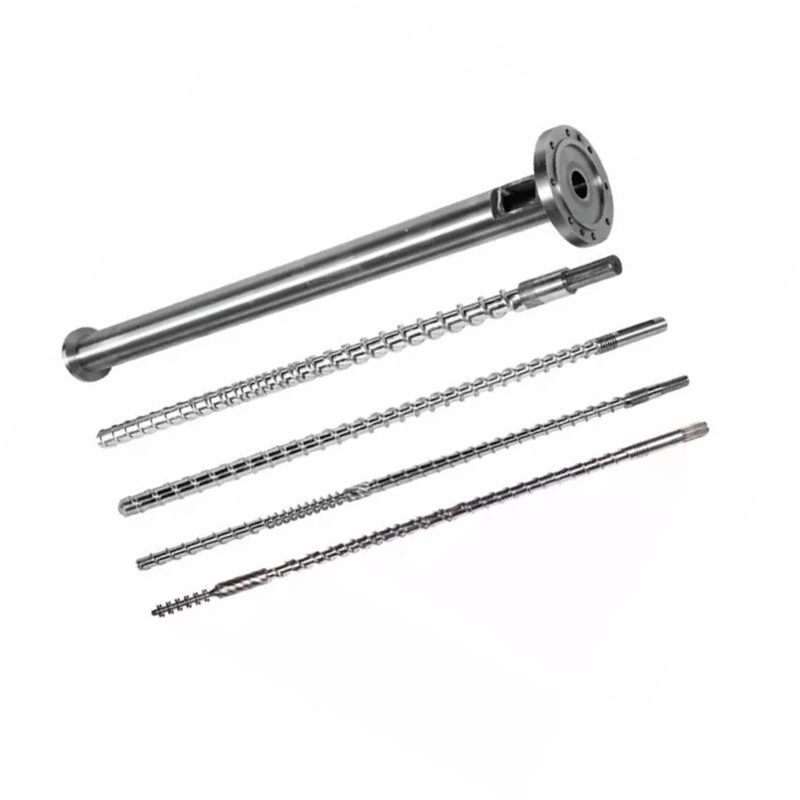
Nanhaiya mutantni (nagli) vijak za injekcijsko prešanje — pogodan za kristalne smole poput PP, PE i najlona.
Bimetalni — za abrazivne aplikacije
Bimetalne cijevi imaju oblogu od visoke legure otporne na habanje koja je metalurški vezana za otvor cijevi. Nanhaiya bimetalni proces postiže anTvrdoća unutrašnjeg otvora 62 HRCkroz zavarivanje raspršivanjem od tvrde legure oko područja koja se jako troše u unutrašnjosti cijevi.
| Aplikacija | Materijal zavrtnja | Barrel Treatment |
|---|---|---|
| PE, PP, PS (nepopunjen) | 38CrMoALA nitrirana | Standardno nitrirano |
| ABS, PC, Najlon (nepunjen) | 38CrMoALA nitrirana | Standardno nitrirano |
| PA + GF ≤30% | 38CrMoALA, kaljeno + kaljeno | Nitrirani ili bimetalni |
| GF sadržaj 15–50% | Bimetalne / TC letve ivice | Bimetalni |
| PVC / korozivne smole | Legura otporna na koroziju | Bimetalni (CR klasa) |
| Punjenje od karbonskih vlakana | Volfram karbid | TC-sprayed provrt |
Odluka 5: Prečnik zavrtnja i veličina sačme
Vaš stvarni pogodak bi trebao pasti između35% i 70%maksimalnog kapaciteta zavrtnja. Ispod 35%, materijal predugo leži u buretu i rizikuje degradaciju. Iznad 70%, vijak se ne može oporaviti dovoljno brzo u toku ciklusa.
Ispod su uobičajene konfiguracije dostupne od Nanhaiya:
| Količina ubrizgavanja (g) | Ø vijka × dužina (mm) | Ø cijevi × dužina (mm) |
|---|---|---|
| 30–90 | Φ30×900 | Φ85×860 |
| 60–125 | Φ35×910 | Φ85×860 |
| 100–150 | Φ38×935 | Φ95×900 |
| 125–300 | Φ42×1030 | Φ105×1110 |
| 250–400 | Φ45×1210 | Φ115×1165 |
| 300–500 | Φ50×1300 | Φ125×1260 |
| 500–700 | Φ60×1380 | Φ140×1350 |
| 700–1000 | Φ70×1790 | Φ160×1685 |
| 1000–1500 | Φ160×3500 | Φ270×3200 |
| 1300–2500 | Φ170×3415 | Φ317×3380 |

Nanhaiya vijak za postepeno brizganje — bolji za amorfne smole kao što su ABS, PC i PMMA.
Znakovi upozorenja da je vaš trenutni vijak pogrešan za posao
- Crne mrlje ili tragovi opekotina— Materijal koji degradira zbog prekomjernog vremena zadržavanja ili vruće tačke. Provjerite temperaturne zone cijevi i zazor zavrtnja.
- Nedosledna težina udarca— Često istrošeni nepovratni ventil ili preveliki zazor između vijka i cijevi koji omogućava povratni tok.
- Prskanje tragova na površini— Vlaga ili gas u talini. Može ukazivati na neadekvatno prethodno sušenje ili na geometriju zavrtnja koja ne odzrači pravilno.
- Sporo oporavak / dugo vrijeme ciklusa— Kapacitet plastifikacije je nedovoljan. Prečnik zavrtnja verovatno treba da se poveća.
- Velika zaostajanja u promjenama boje— Loše miješanje u zoni doziranja. Maddock ili element za miješanje barijere koji se dodaje na vijak često rješava ovo.
Šta reći svom proizvođaču kada tražite ponudu
- Marka i model mašine— ili prečnik otvora i dimenzije prirubnice za nestandardne mašine
- primarna smola(e)— uključiti vrstu punila i postotak ako je primjenjivo
- Raspon veličine sačma— minimum i maksimum u gramima
- Ciljano vrijeme ciklusa
- Trenutni problemi koje pokušavate riješiti— ako ih ima
Dobijte tehničku preporuku od Nanhaiya
Odgovaramo u roku od 12 sati. Naš inženjerski tim može odrediti pravu geometriju zavrtnja, razred materijala i dimenzije za vašu mašinu i smolu — pre nego što se obavežete na ponudu.