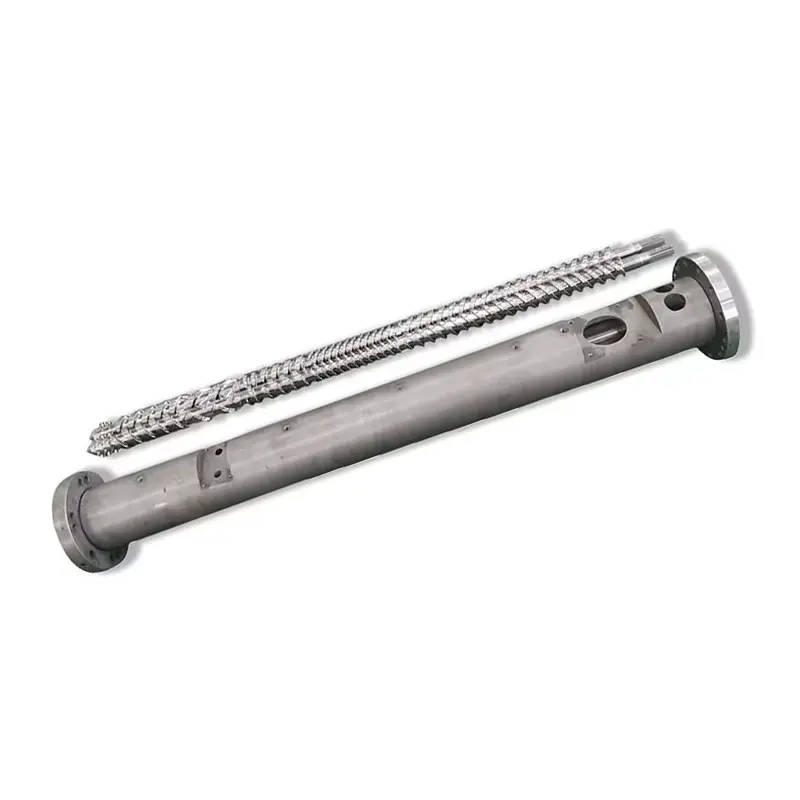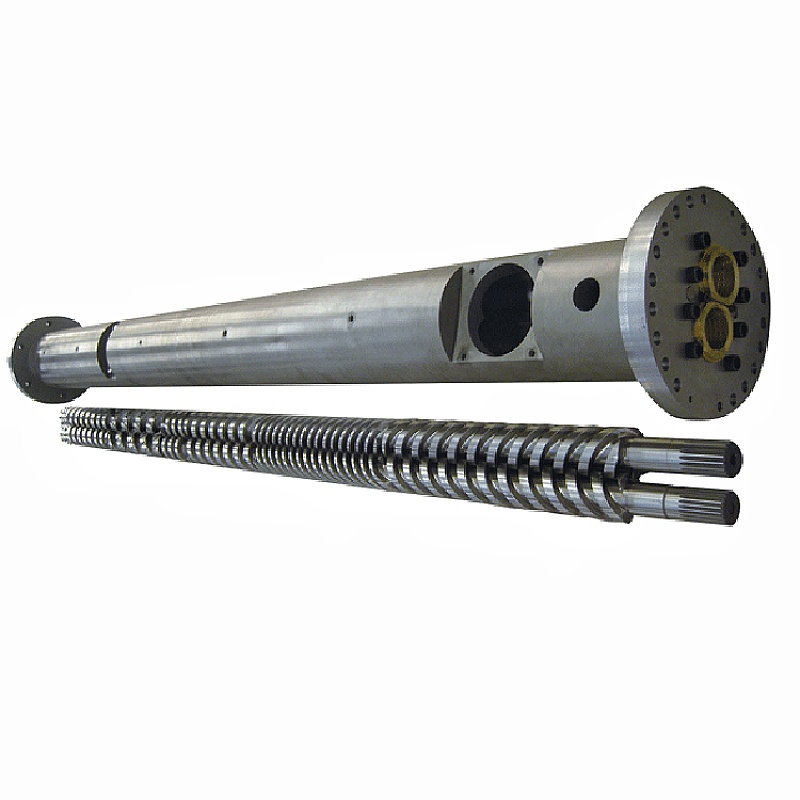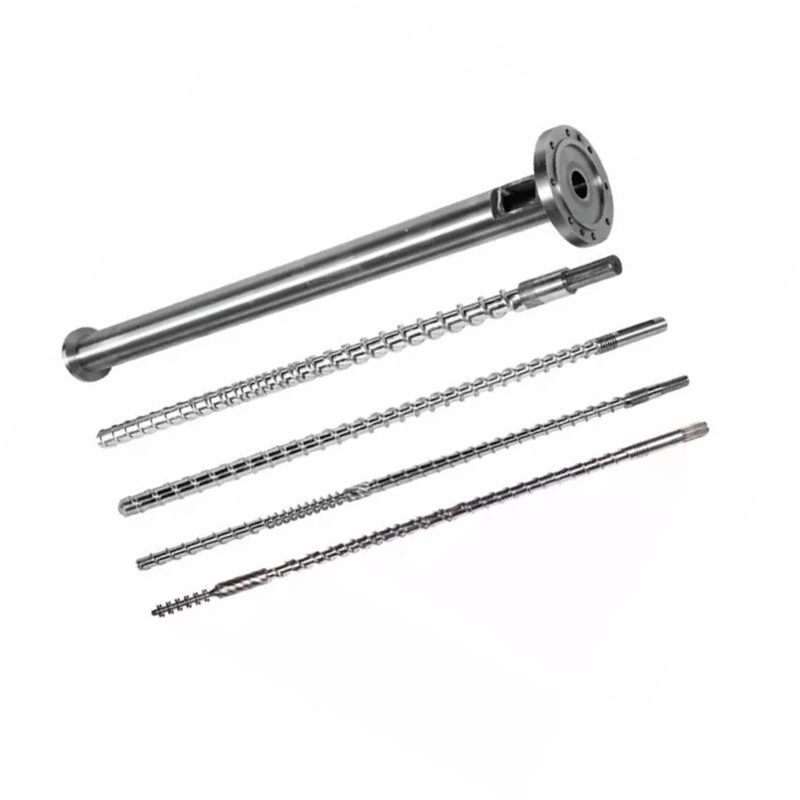
Broj obrtaja zavrtnja nije sam po sebi izlazni točkić. Promena brzine menja transport čvrstih materija, vreme topljenja, smicanje, stvaranje pritiska i vreme zadržavanja, tako da se koristan rezultat mora proceniti na osnovu temperature taline, opterećenja motora, pritiska i kvaliteta proizvoda.

Brzi odgovor
Povećanje brzine vijka obično povećava protok i brzinu kojom materijal ulazi u proces, ali odnos nije neograničen ili savršeno linearan. Više okretaja u minuti također može dodati toplinu na smicanje, skratiti vrijeme zadržavanja i izložiti slabo punjenje ili odjeljak za topljenje.
Mijenjajte jednu po jednu kontroliranu varijablu, pričekajte stabilno stanje, a zatim uporedite izlaz, profil temperature taljenja, pritisak, opterećenje motora i kvalitet proizvoda. Zaustavite se kada jedan od njih dostigne odobreno ograničenje, čak i ako se pogon može okretati brže.
Čitajte ekstruder kao jedan povezani sistem
Materijal ulazi kao rasuti materijal, postaje zbijeni sloj, topi se, miješa i izlazi kroz ograničavajući put protoka. Motor opskrbljuje mehaničku energiju dok grijači cijevi i rashladni krugovi razmjenjuju toplinu s procesom. Vijak i matrica dijele pritisak.
Industrijska studija iz 2016. godine testirala je tri polimera, tri geometrije zavrtnja, pet brzina i tri temperaturna uslova, za 135 radnih situacija. Autori su zajedno mjerili potražnju za energijom i varijaciju temperature topljenja. Njihovi rezultati su se menjali sa materijalom, šrafom i uslovima, zbog čega je jedno univerzalno pravilo od broja obrtaja do izlaza nepouzdano.
Pogled na našu fabriku:najbolja radna tačka nije najveći broj obrtaja koji pretvarač prihvata. To je najviši stabilan proizvodni uvjet koji ostaje unutar odobrenih granica motora, mjenjača, tlaka, temperature i kvaliteta proizvoda. Ako jedno ograničenje dođe ranije, identificirajte to usko grlo prije nego naručite brži pogon ili novi vijak.
Šta se mijenja kada se brzina vijka poveća
Veći broj okretaja pomiče površinu vijka brže u odnosu na cijev. U stabilnom opsegu, ovo može povećati transport čvrstih materija i prenošenje taline. Također mijenja brzinu smicanja, unos mehaničke energije, vrijeme dostupno za topljenje i broj okretaja vijka koji materijal doživljava.
Smjer promjene temperature topljenja nije univerzalan. HDPE studija iz 2014. koristila je tri viskoziteta smole, tri geometrije vijka i nekoliko brzina i zadanih temperatura. Utvrđeno je da tip zavrtnja, viskoznost smole, podešena temperatura i brzina utiču na potrošnju energije i konzistenciju taline.
Jednostruki vijci su pokazali kritičnu brzinu pri čemu se pogoršao kvalitet topljenja, dok je ispitani šraf za barijeru zadržao bolju ujednačenost temperature.


Zadana temperatura bačve nije temperatura topljenja
Kontroler prikazuje ciljnu zonu grijača i obično temperaturu u blizini zida cijevi. Polimer unutar kanala također prima mehaničku energiju od deformacije i trenja. Hlađenje može ukloniti dio te topline, ali konačna talina može ostati toplija, hladnija ili manje ujednačena nego što sugerira jedno očitavanje kontrolera.
Izmjerite temperaturu taline na definiranoj lokaciji i navedite metodu senzora. Studija polimernog inženjerstva i nauke iz 2006. koristila je mrežu termoparova preko toka rastopa. Pronašao je niskotemperaturne regije s velikom propusnošću s jednostrukim vijcima, dok je testirani vijak s barijerom s Maddock mikserom postigao bolje topljenje i manju varijaciju.
Nemojte spuštati svaku zonu grijača samo zato što je izmjerena talina vruća.Ako vijak stvara većinu topline, agresivno smanjenje može ostaviti čvrsti sloj hladnijim dok smicanje ostaje veliko. Pregledajte gdje dolazi do topljenja, snagu grijača, odziv na hlađenje i opterećenje motora prije promjene cijelog profila.
Zašto izlaz prestaje da prati broj obrtaja u minuti u pravoj liniji
Pri nižoj brzini, dobro napajani ekstruder može pokazati skoro linearnu vezu između okretaja u minuti i masenog protoka. Taj odnos slabi kada peleti više ne ispunjavaju kanal proporcionalno, nasipna gustina se mijenja, grlo za napajanje klizi, topljenje zaostaje ili otpor nizvodno mijenja ravnotežu tlaka i protoka.
Studija Univerziteta u Stuttgartu iz 2022. godine upoređivala je glatke, spiralno užljebljene i aksijalno užljebljene zone dodavanja pri velikim brzinama zavrtnja. Pronašao je prag iznad kojeg je propusnost postala nelinearna, a oblik i veličina peleta su utjecali na taj prag. Ovo podržava praktično tvorničko pravilo: zabilježite stvarnu sirovinu kao i naziv polimera.



Kako čitati Nanhaiya objavljenu brzinu i opseg izlaza
Nanhaiya objavljuje sljedeću porodičnu tabelu na oba svojakategorija jednog vijkai PE/PP stranica velike brzine. Koristan je za identifikaciju navedenog asortimana proizvoda kompanije. To nije operativna garancija za nespecificirani materijal i matricu.
| Model | L/D | Objavljeni izlaz | Objavljena brzina | Pogonski motor |
|---|---|---|---|---|
| NHY20 | 20:1 | 3 do 5 kg/h | 10 do 60 o/min | 1,1 / 1,5 / 2,2 kW |
| NHYZS25 | 25:1 | 5 do 8 kg/h | 10 do 60 o/min | 2,2 / 3,0 / 4,0 kW |
| NHY30 | 25:1 | 5 do 10 kg/h | 10 do 60 o/min | 2,2 / 3,0 / 4,0 kW |
| NHY45 | 25:1 prema 36:1 | 10 do 120 kg/h | 10 do 150 o/min | 5,5 do 22 kW |
| NHY65 | 25:1 prema 36:1 | 60 do 300 kg/h | 20 do 150 o/min | 22 do 75 kW |
| NHY75 | 25:1 prema 36:1 | 200 do 450 kg/h | 20 do 150 o/min | 30 do 132 kW |
| NHY90 | 25:1 prema 36:1 | 180 do 600 kg/h | 20 do 110 o/min | 30 do 185 kW |
| NHY120 | 25:1 prema 36:1 | 320 do 1000 kg/h | 20 do 90 o/min | 75 do 280 kW |
| NHY150 | 25:1 prema 36:1 | 400 do 1300 kg/h | 20 do 75 o/min | 90 do 400 kW |
Izvor: web stranica Nanhaiya, provjereno 31. avgusta 2026. Svaki red sadrži vrijednosti široke serije. Nemojte kombinovati najveću snagu, brzinu i broj motora u jednu pretpostavljenu konfiguraciju mašine.
Nanhaiya web stranica tvrdi:PE/PP stranica za velike brzine navodi da optimizirana struktura vijaka i mjenjač sa visokim obrtnim momentom mogu udvostručiti efikasnost u odnosu na tradicionalnu opremu, te da njegov dizajn može smanjiti temperaturu ekstruzije PP-a.
Na stranici se ne navodi mašina za poređenje, smola, matrica, metoda ispitivanja ili prozor za prihvatanje. Obje izjave tretirajte kao tvrdnje dobavljača koje zahtijevaju protokol testiranja specifičan za projekat prije nego što unesu ROI ili garanciju kupovine.
Tumačite kombinacije, a ne izolirana očitavanja
| Trend nakon povećanja broja obrtaja | Moguća interpretacija | Sljedeća provjera |
|---|---|---|
| Izlaz raste, pritisak i opterećenje ostaju stabilni, kvalitet se održava | Linija je možda još uvijek unutar svog korisnog operativnog prozora | Potvrdite ujednačenost temperature topljenja i kapacitet hlađenja nizvodno |
| Broj obrtaja raste, ali se izlazni dobici smanjuju | Kapacitet napajanja, topljenje ili otpor nizvodno mogu biti ograničavajući | Provjerite konzistentnost napajanja, specifičan izlaz, filter i tlak matrice |
| Temperatura topljenja i opterećenje motora brzo rastu | Mehanička energija i otpor se povećavaju | Pregledajte viskozitet smole, geometriju zavrtnja, stanje filtera i profil toplote |
| Prosječna temperatura topljenja opada, ali se varijacija povećava | Može doći do kasnog ili nepotpunog topljenja | Pregledajte nedostatke proizvoda i usporedite s kapacitetom topljenja vijka |
| Ciklusi pritiska sa izlazom i opterećenjem motora | Problem može biti hranjenje, topljenje, kontrola temperature ili ograničenje | Koristitehitni dijagnostički vodič |
| Opterećenje raste nakon promjene filtera ili matrice | Otpor nizvodno je promijenio radnu tačku | Uporedite pritisak čistog i prljavog za isti materijal i brzinu |


Koristite kontrolirani test koraka umjesto da jurite za kontrolama
- Odaberite jednu stabilnu seriju materijala i proizvod.Zabilježite kvalitetu smole, oblik peleta ili ponovnog mljevenja, aditive, vlagu i noviji slijed materijala.
- Uspostavite osnovnu liniju.Zabilježite stvarni broj okretaja u minuti, unos, izlaz, temperaturu taline, pritisak, opterećenje motora, očitavanja zone i kvalitet proizvoda nakon što se linija stabilizira.
- Promijenite jednu odobrenu varijablu.Koristite inkrement i vrijeme stabilizacije definirano linijskom procedurom. Nemojte mijenjati brzinu, hranu i temperaturu zajedno.
- Uporedite i prosjek i varijaciju.Prihvatljivi prosjek može sakriti ciklični pritisak ili neujednačen profil temperature topljenja.
- Označite prvi granični uvjet.To može biti opterećenje motora, pritisak, kvalitet taline, stabilnost dimenzija, kapacitet hlađenja ili površinski defekt.
- Ponovite samo unutar odobrenih granica.Korisni maksimum se postiže kada drugo povećanje daje premali učinak ili gura izmjereno stanje izvan prihvatljivosti.
Pogled na našu fabriku:kupac koji pošalje pet stabilnih radnih tačaka daje nam korisniji dokaz dizajna od kupca koji šalje jedan maksimalni broj obrtaja u minuti. Trend pokazuje gdje linija gubi efikasnost i da li sljedeća promjena pripada dijelu za dovod, geometriji zavrtnja, stanju habanja ili nizvodnoj opremi.
Kada procesni trend ukaže na hardver
Veći broj obrtaja ne može popraviti preveliki razmak između vijka i cijevi, premali odjeljak za punjenje, dio za topljenje koji zaostaje ili miješalicu koja stvara preveliki gubitak tlaka. To može olakšati uočavanje tih granica. Očistite i izmjerite istrošene komponente prije kopiranja.
Koristitepoređenje barijere, konvencionalnog i vijka za miješanjekada se ujednačenost taline mijenja brzinom. Koristitevodič za mjerenje habanjakada specifični izlaz opada uz čist put protoka i stabilan materijal.
Nanhaiya'sstranica opremenavodi da njegovi CNC strugovi mogu da obrađuju izratke do 6 m, a njegova oprema za bušenje i glodanje ima tačnost pozicioniranja od 0,02 mm. To su objavljene mogućnosti na fabričkom nivou. Odobreni crtež još uvijek mora definirati dimenzije i točke kontrole za narudžbu.

Podaci za pregled jednog zavrtnja visokog učinka
- Proizvođač mašine, model i prečnik vijka
- Originalne i trenutne mere zavrtnja i cevi
- Kvalitet smole, oblik peleta, ponovno mljevenje i aditivi
- Normalan i ciljni izlaz sa prihvaćenim kvalitetom
- Podaci o motoru, omjeru mjenjača i nazivnom momentu
- Stvarni broj obrtaja, opterećenje motora i trend energije
- Zadane vrijednosti cijevi i stvarna očitanja zone
- Lokacija temperature taline i metoda senzora
- Trend pritiska, detalji filtera i matrice
- Granice za hlađenje, izvlačenje i nizvodno
- Fotografije nedostataka i zadržanih uzoraka
- Originalni crtež i priključne dimenzije
Često postavljana pitanja
Da li povećanje brzine vijka uvijek povećava izlaz ekstrudera?
Ne. Izlaz može rasti sa brzinom zavrtnja unutar stabilnog radnog prozora, ali kapacitet napajanja, oblik peleta, geometrija vijka, kapacitet topljenja, otpor matrice, opterećenje motora i habanje mogu ograničiti rezultat. Pri velikoj brzini, specifičan učinak može pasti ili talina može postati manje ujednačena.
Da li je podešena temperatura bačve ista kao i temperatura topljenja?
Ne. Zadate vrijednosti bačve kontroliraju zone grijača, dok polimer također prima mehaničku energiju od rotacije vijka i smicanja. Izmjerite taljenje na definiranoj lokaciji s odgovarajućim senzorom i zabilježite metodu umjesto da tretirate zadanu vrijednost regulatora kao stvarnu temperaturu taline.
Zašto temperatura taline može porasti kada se brzina vijka povećava?
Veća brzina zavrtnja može povećati brzinu smicanja i unos mehaničke energije. Koliko se mijenja temperatura taline ovisi o viskoznosti smole, geometriji vijka, ispuni, profilu cijevi i otporu nizvodno. Umjesto toga, neke kombinacije vijaka i materijala mogu pokazati slabo ili nepotpuno topljenje iznad kritične brzine.
Zašto izlaz može prestati da raste čak i kada se broj obrtaja poveća?
Sekcija za dovod može prestati da se puni proporcionalno, klizanje peleta se može promeniti, nasipna gustina može varirati, kapacitet topljenja može biti dostignut ili otpor matrice i filtera može ograničiti sistem. Istrošeni vijak i cijev također mogu povećati curenje i smanjiti korisno pumpanje.
Šta bi operateri trebali snimiti nakon promjene brzine zavrtnja?
Zabilježite stvarnu brzinu zavrtnja, brzinu pomaka, izlaz, temperaturu i varijaciju topljenja, pritisak i varijacije, opterećenje motora, temperature zone, odziv na hlađenje, kvalitet proizvoda i vrijeme koje je dopušteno da se postigne novo stabilno stanje.
Koje podatke trebam poslati Nanhaiya na pregled jednog zavrtnja visoke izlazne snage?
Pošaljite klasu i oblik smole, aditive i punila, potrebnu snagu, trenutne obrtaje, podatke o motoru i mjenjaču, profil cijevi, temperaturu taline i trendove pritiska, detalje matrice i filtera, nacrte vijaka i cijevi, mjerenja istrošenosti i defekt proizvoda ili ograničenje proizvodnje koje trebate riješiti.
Urednička napomena: Nanhaiya specifikacije proizvoda i tvrdnje su identifikovane kao informacije koje je objavila kompanija. Nezavisno istraživanje podržava odnose procesa, a ne garanciju za bilo koji Nanhaiya model. Konačna ograničenja i uslovi prihvatanja zahtevaju materijal, mašinu, odobreni crtež i plan ispitivanja projekta.