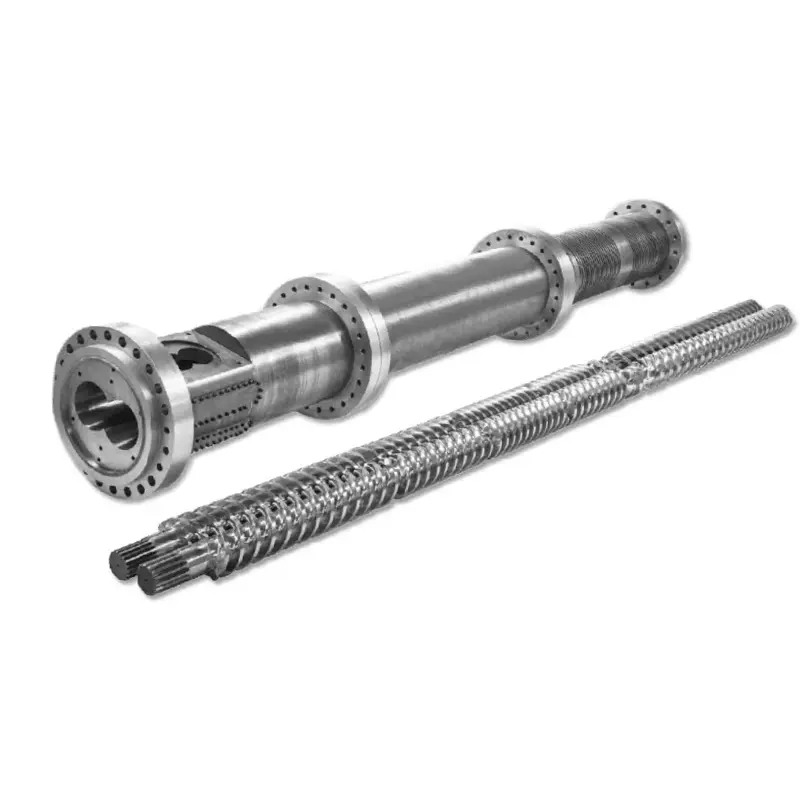
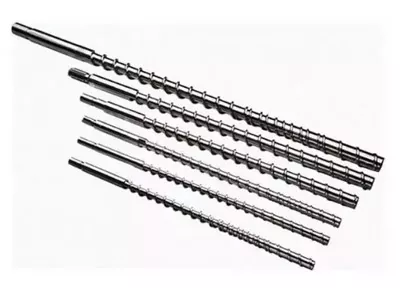
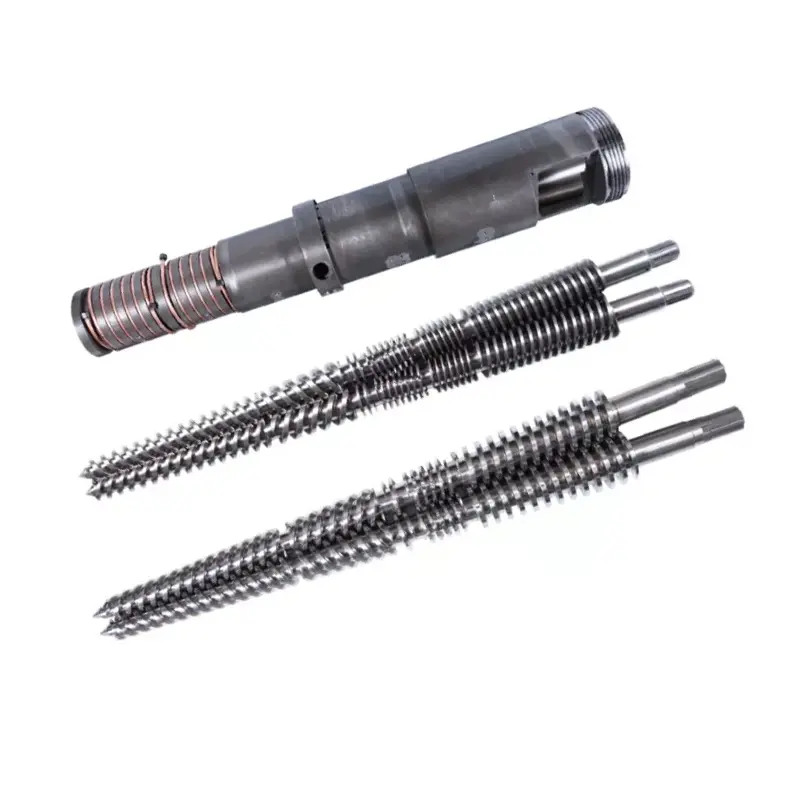
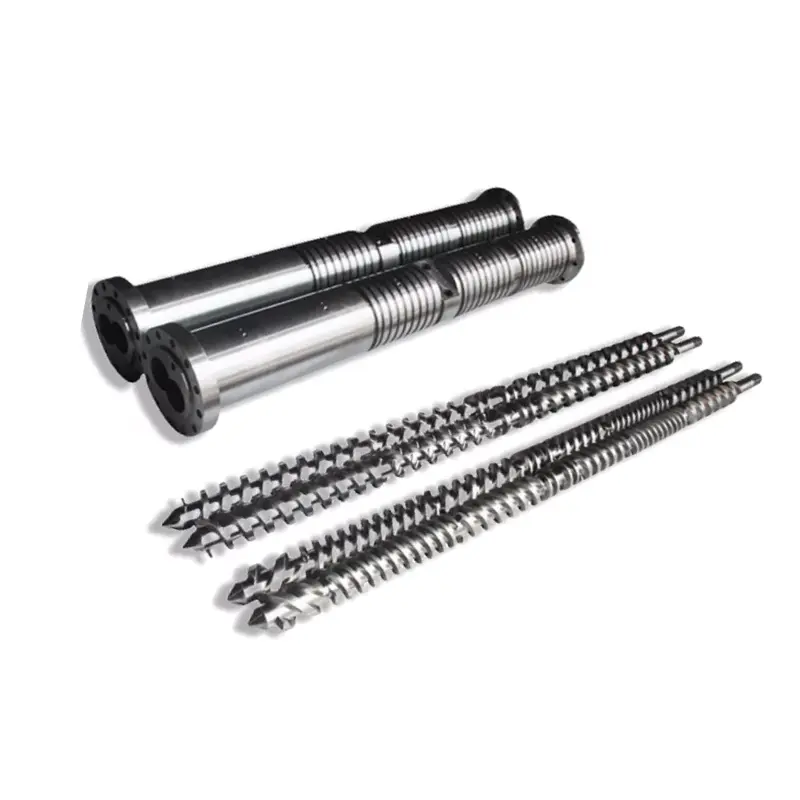
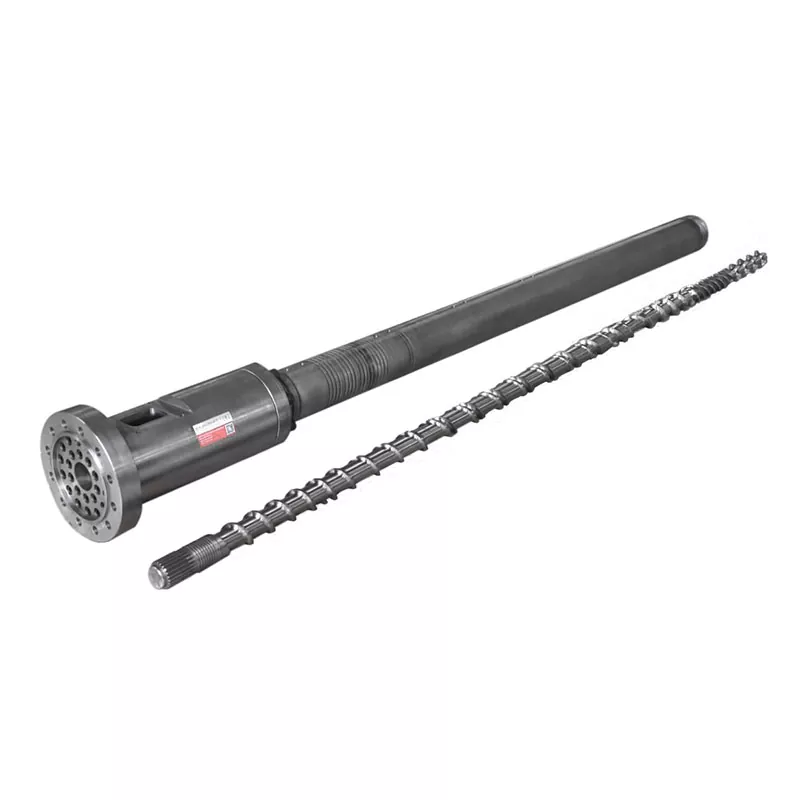
Glava matrice cijevi mora odgovarati više od nominalnog prečnika. Mora odgovarati polimeru, formulaciji, standardu cijevi, izlazu, spoju ekstrudera, kalibracijskom sistemu i načinu na koji vaši operateri mijenjaju veličine. Ovaj vodič pretvara te ulazne podatke u specifikaciju kupovine za proizvodnju PVC, PE, CPVC, PP i PPR cijevi.


Za kupovinu aglava za ekstruziju cijevi, pošaljite dobavljaču pet podudarnih skupova podataka: materijal i formulacija; standard cijevi, dijametar i raspon zidova; izlaz i brzina linije; prirubnica ekstrudera i sučelje za ulaz taline; i nizvodni kalibrator, vakuum, hlađenje i izvlačenje. Zahtjev koji daje samo "PVC cijev, 110 mm" nije spreman za inženjering.
Najvažnija tačka ugovora je uslov prihvata. Navedite stvarni proizvodni materijal, veličinu cijevi, stabilan izlaz, brzinu linije, grijanje i podešavanje senzora, dozvoljenu varijaciju zida, vanjski prečnik, ovalnost, stanje površine i potrebne testove proizvoda. Glava matrice oblikuje toplu masu, ali sama po sebi ne može garantovati konačno ohlađenu cijev.
Prva odluka nije prečnik kalupa
Prva odluka je proizvodni omotač. Jedna glava može pokretati grupu obližnjih veličina sa promjenjivim kalupima i trnovima. Vrlo širok raspon veličina može proizvesti kompromise u protoku, vremenu zadržavanja, podešavanju, pritisku glave i radu na zamjeni. Ispravan raspon ovisi o materijalu i brzini, a ne samo o tome koji umetci mogu fizički stati u tijelo.
Svaku istragu dijelimo na tri granice. Granica proizvoda pokriva materijal cijevi, standard, promjer i zid. Granica procesa pokriva izlaz, brzinu, temperaturu i pritisak. Mehanička granica pokriva prirubnicu, središnju liniju, grijače, senzore, položaj podizanja i nizvodno.
| Unos kupca | Zašto mijenja glavu matrice | Dokaz za slanje |
|---|---|---|
| Polimer i kompletna formula | Mijenja viskozitet, osjetljivost na toplinu, klizanje, habanje, rizik od korozije, ograničenje vremena zadržavanja i način čišćenja | Podaci o kvaliteti smole, procentima formulacije i uzorku |
| Standard cijevi i primjena | Definira gotov proizvod koji linija mora proizvesti i testirati | Tačan standardni broj, izdanje, tržište i interni crtež |
| OD, zid, SDR ili raspon rasporeda | Postavlja prstenastu površinu protoka, porodicu alata i praktičan raspon dijelova za promjenu | Tablica veličina sa minimalnim, normalnim i maksimalnim proizvodima |
| Neto izlaz i brzina linije | Mijenja brzinu protoka, pritisak, opterećenje grijanja, vrijeme zadržavanja i zahtjeve za hlađenjem nizvodno | Stabilan prodajni kg/h za svaku kritičnu veličinu |
| Interfejs ekstrudera i adaptera | Određuje ulaznu geometriju, uzorak vijaka, registar, brtvu, visinu centra i oslonac | Kontrolisani crtež plus izmerene fotografije postojeće mašine |
| Kalibracija i sistem hlađenja | Utječe na povlačenje, konačni OD, ovalnost, distribuciju zidova i ponašanje pri pokretanju | Nacrti kalibratora, podaci o vakuum rezervoaru, dužina hlađenja i pozicija izvlačenja |
| Plan prelaska | Određuje koji se dijelovi mogu ukloniti, kako su centrirani i koliko bezbedno rukovaoci njima rukuju | Promijenite učestalost, način čišćenja, kapacitet dizalice i ciljno vrijeme zastoja |
Pogled na našu fabriku:mi ne smatramo nominalni prečnik cevi dovoljnom specifikacijom glave. Ako nam kupac da samo naziv smole i OD, tražimo seriju zida, formulu, izlaz, sučelje ekstrudera i metodu dimenzioniranja prije fiksiranja putanje protoka. Brza ponuda zasnovana na nedostajućim inputima obično pomera pitanja bez odgovora u puštanje u rad.



Počnite sa gotovim standardom cijevi
Matrica je proizvodni alat. To nije certifikat cijevi. Kupac mora identificirati tačan standard proizvoda i izdanje, dok dobavljač mora prevesti omotač cijevi u putanju protoka, set alata i način podešavanja. Konačnu usklađenost na gotovoj cijevi dokazuje se testovima potrebnim za njeno tržište i primjenu.
Za zajedničke projekte vodovoda, tri su korisne službene referenceISO 1452-2:2009 za PVC-U cijevi, ISO 4427-2:2019 za PE cijeviiISO 15874-2:2013 za PP cijevi koje se koriste u instalacijama tople i hladne vode. Provjerite trenutno izdanje, izmjene i dopune i nacionalno usvajanje kada se ugovor priprema.
| Porodica cijevi | Zvanična startna referenca | Informacije koje su RFQ još uvijek potrebne |
|---|---|---|
| PVC-U tlačna cijev | ISO 1452-2 ili traženi nacionalni ekvivalent | Formula suhe mješavine PVC-a, serija cijevi, nominalni vanjski promjer, zidni stol, dodatak za utičnicu, izlaz, brzina linije i zahtjevi površine |
| PE tlačna cijev | ISO 4427-2 ili traženi nacionalni ekvivalent | Tačan PE spoj, SDR asortiman, OD asortiman, čvrsta ili koekstrudirana konstrukcija, raspored traka ili slojeva, izlazni i sistem hlađenja |
| PP ili PPR cijev za toplu i hladnu vodu | ISO 15874-2 ili traženi nacionalni ekvivalent | Tačan PP razred, klasa dimenzija cijevi, primjena usluge, konstrukcija sloja, raspon prečnika i zida, izlaz i metoda kalibracije |
| Električni vodovi ili industrijske cijevi | Primenljiva nacionalna, industrijska ili kupčeva specifikacija | Formula materijala, krutost ili funkcionalni cilj, geometrija, boja, otisak ili pruga, plan testiranja i dozvoljeni površinski nedostaci |
Nemojte pisati "prema međunarodnom standardu" u RFQ.Imenujte dokument, dio, izdanje i lokalno usvajanje. Zatim priložite svoj gotov crtež cijevi i plan inspekcije. Slične nazivne veličine mogu imati različite opsege zidova, uslove ispitivanja i zahtjeve za identifikaciju.
Još jedno razdvajanje je važno. Odobrenje za pitku vodu odnosi se na gotov proizvod cjevovoda i njegove vlažne materijale. Naručivanje matrice od Nanhaiya ne prenosi odobrenje za vodu za piće na cijev kupca. Odobrenje smole, kontrola smjese, evidencija proizvodnje i certifikacija treće strane ostaju dio sistema usklađenosti proizvođača cijevi.
Navedite stvarnu formulu, a ne samo PVC ili PE
Nanhaiya'sglava za ekstruziju cijevinudi se za PVC sa aditivima, PE, CPVC i PP. Ta imena definišu materijalne porodice. Oni nam ne govore o viskozitetu rastapanja, napunjenosti punila, stabilizatorskom sistemu, recikliranom sadržaju, prozoru za obradu ili tendenciji ispadanja.
Za PVC, pošaljite kompletan recept za suvu mešavinu po težini i uslovima mešanja. Nivo kalcijum karbonata i tretman čestica, balans maziva, sistem stabilizatora, modifikator udarca, pomoć u procesu, pigment i procenat prerade mogu sve promeniti izgled zida, pritisak glave i ponašanje naslaga.
Za PE ili PPR, pošaljite tačnu klasu smjese i trenutni list s podacima dobavljača. Uključite informacije o masenom protoku taline ili viskoznosti kako je objavljeno za tu klasu, gustinu, aditive, sistem čađe ili boje, granicu ponovnog mljevenja i da li su identifikacijske trake ili funkcionalni slojevi koekstrudirani.
PVC i CPVC
Istorija topline i vrijeme zadržavanja zaslužuju posebnu pažnju. Putanja protoka treba izbjegavati nepotrebno zadržavanje, a plan grijanja mora podržavati kontrolirano pokretanje i čišćenje. Promjene formule treba objaviti prije proizvodnje.
PE
Kvaliteta, čvrstoća topljenja, izlaz i kapacitet hlađenja djeluju zajedno. PE glavi velike snage treba stabilan obodni tok i odgovarajući sistem dimenzioniranja, a ne samo veći prstenasti zazor.
PP i PPR
Navedite tačnu smolu i servisni proizvod. Cijevi za toplu i hladnu vodu, industrijske cijevi i višeslojne konstrukcije mogu zahtijevati različite uslove alata, hlađenja i prihvatanja.
Pogled na našu fabriku:kada proizvodni tim promijeni punilo, kvalitet smole ili procenat recikliranog nakon odobrenja alata, matrica nije odjednom postala neprecizna. Promijenjen je ulaz procesa. Referentnu formulaciju bilježimo u tehničkom sporazumu tako da buduće rješavanje problema počinje od poznatog stanja.

Otvor matrice nije konačna veličina cijevi
Vruća prstenasta talina ne napušta kalup i ostaje geometrijski fiksirana. Može nabubriti na izlazu, povući se pri izvlačenju, doći u kontakt s kalibratorom, skupiti se tokom hlađenja i nastaviti mijenjati kako se njegova temperatura izjednači. Zbog toga nominalna cijev od 110 mm ne koristi automatski otvor matrice od 110 mm.
Konačni rezultat dolazi iz sistema: izlaz ekstrudera, temperatura i pritisak taline, geometrija matrice i trna, obodni toplotni balans, centriranje, putanja vazduha, kalibrator, vakuum, hlađenje i brzina izvlačenja. Ako se ovi dijelovi kupuju od različitih dobavljača, kupac treba dodijeliti jedan kontrolirani crtež interfejsa i jednu matricu odgovornosti za prihvatanje.
| Kontrolni element | Na šta direktno utiče | Ono što ne može sam dokazati |
|---|---|---|
| Putanja strujanja matrice i trna | Prstenasta distribucija taline, gubitak pritiska, ponašanje pri zadržavanju i početni oblik cijevi | Konačni hladni OD, zid, ovalnost ili performanse pritiska |
| Podešavanje centriranja trna | Početni obodni zazor i korekcija distribucije zida | Stabilan rezultat kada temperatura, protok ili nizvodno poravnanje stalno varira |
| Uređenje zone grijanja | Termička kontrola oko i duž glave | Stvarna temperatura topljenja bez definirane metode mjerenja |
| Kalibrator i vakuum rezervoar | Spoljno dimenzionisanje, rano hlađenje i podrška za oblik | Ujednačen zid kada je ulazna cijev taline nestabilna |
| Sistem hlađenja | Brzina skrućivanja, stabilnost dimenzija i uklanjanje preostale topline | Dobra geometrija kada je temperatura ili protok vode nekontrolisani |
| Povlačenje | Brzina linije, povlačenje i stalan transport | Ispravite dimenzije kada je izvlakač neusklađen ili brzina varira |
Korisno pravilo veličine:navedite najmanju i najveću cijev, ali osmislite teške radne kutove. To su često najveća cijev s velikom izlaznom snagom, najtanji zid pri velikoj brzini linije, mala veličina s malom izlaznom snagom koja povećava vrijeme zadržavanja i proizvod s najzahtjevnijim zidom ili površinom.


Nanhaiya nudi podesive trnove, opcije kanala za hlađenje i zamjenjive košuljice na svom asortimanu cevnih glava. Koristite te opcije iz određenog razloga. Podešavanje je korisno kada operateri imaju ponovljivu metodu centriranja. Zamjenjive habajuće komponente su korisne kada su jasni njihov opseg, rezervna količina i postupak zamjene.
Zaključajte sučelje ekstrudera prije početka obrade
Matrica za cijev može imati odličnu unutrašnju putanju protoka i još uvijek se ne može instalirati jer je pretpostavljena visina ulaza, registra, šara vijaka, brtve ili središnje visine. Projekti zamjene su posebno ranjivi jer crteži mašina mogu biti stari, izmijenjeni ili nedostupni.
Preferiramo tri oblika dokaza: originalni kontrolirani crtež, svježe mjere i jasne fotografije s referencom u mjerilu. Ako se ovo troje ne slaže, riješite sukob prije objavljivanja proizvodnog crteža.
- Marka ekstrudera, model i konfiguracija vijaka
- Prečnik vijka i nazivni opseg izlaza
- Crtež ispusne ili adapterske prirubnice
- Registrirajte prečnik, dubinu i toleranciju
- Količina vijaka, navoj, krug i orijentacija
- Geometrija zaptivne površine i metoda brtve
- Prečnik ulaza za topljenje i dužina prelaza
- Potrebna prekidačka ploča ili ekranski interfejs
- Veličina i lokacija porta senzora pritiska
- Tip senzora temperature topljenja i umetanje
- Napon grijača, frekvencija, snaga i konektori
- Kompatibilnost tipa termoelementa i kontrolera
- Visina središnje glave matrice i smjer protoka
- Noseći okvir, točkovi, šine ili tačke za podizanje
- Dostupna dozvola za ugradnju i održavanje
- Udaljenost do kalibratora i referenca za poravnanje
Nanhaiya proizvodi prilagodljiveprirubnice cijevii komponente matrice, tako da se o adapteru može razgovarati sa glavom umjesto da se ostavi kao iznenađenje za instalaciju. Za kompletan linijski projekat, poravnajte interfejs matrice sa izabranimmašina za ekstruder za plastiku, kontrolama i opremom nizvodno.
Pogled na našu fabriku:telefonska fotografija prirubnice nam pomaže da razumemo raspored, ali ne definiše krug zavrtnja ili pristajanje registra. Koristimo fotografiju da pronađemo pitanja. Za rezanje metala koristimo potpisani crtež. Ta razlika sprečava da mala greška u interfejsu odloži čitavu instalaciju.


Odaberite konstrukciju oko materijala i dužnosti čišćenja
Nanhaiya namjenska glava za cijevi koristi legirani čelik visoke čvrstoće sa kaljenim površinama i proizvodi se preciznom CNC obradom i toplinskom obradom. Njegov generalglava ekstruderastranica navodi 38CrMoAl, nitriranje i površinsku tvrdoću od HV950 do HV1000.
Te vrijednosti su korisni početni podaci, ali odobrena specifikacija i dalje treba da identifikuje tačan materijal komponente, obim tretmana, kriterijum gotove tvrdoće, završnu obradu površine tečenja, inspekciju dimenzija i sve zahteve za korozijom. Vrijednost tvrdoće na jednoj komponenti ne smije se kopirati na svaki učvršćivač, poklopac grijača ili strukturni dio.
| Servisno stanje | Zabrinutost za nabavku | Šta definisati u citatu |
|---|---|---|
| Punjeni PVC | Abrazivno mineralno punilo, naslage i učestalost čišćenja | Formula, nivo punila, materijal i tretman vlažnih komponenti, obim zamenljivog habanja i način čišćenja |
| CPVC ili jedinjenje osjetljivo na toplinu | Toplotna istorija, zadržavanje i degradacija materijala | Prozor za obradu, koncept putanje protoka, zone grijanja, senzorske točke, postupak pokretanja i isključivanja |
| PE | Stabilna distribucija, kvalitet površine i dugotrajnost | Kvalitet smjese, opseg izlaza, prozor za pritisak, raspored grijača i pristup čišćenju |
| Reciklirani sadržaj | Kontaminacija, varijacije viskoziteta i abrazivne čestice | Izvor, maksimalni procenat, plan filtracije, uzorak, očekivana varijacija i granice prihvatljivosti |
| Česte promjene boje | Zadržavanje, pristup, rukovanje zamjenom dijelova i otpad | Redoslijed boja, materijal za čišćenje, dozvoljeno vrijeme izmjene, postupak čišćenja i dijelovi koji se mogu ukloniti |
Teže nije potpuna materijalna strategija.Površinska tvrdoća, dubina kućišta, žilavost podloge, korozivno ponašanje, završna obrada i način popravke moraju odgovarati komponenti i procesu. Zamolite dobavljača da navede šta je tretirano, kako je provjereno i koji zapisnik o inspekciji dolazi uz narudžbu.


Recenzija Nanhaiya'sproizvodnu opremu, certifikatiitehnička službatokom kvalifikacije dobavljača. Smjernice za instalaciju i savjeti o dugoročnom održavanju mogu biti uključeni u dogovoreni opseg podrške.
Učinite promjenu veličine dijelom kalkulacije kupovine
Niža cijena alata može biti skupa ako svaka promjena veže kran, ošteti grijače ili zahtijeva ponovljeno centriranje metodom pokušaja i greške. Pitajte kako se matrica i trn uklanjaju, gdje se postavljaju vrući dijelovi, kojim se pričvršćivačima rukuje, kako se vraća poravnanje i koje se brtve ili potrošni materijal zamjenjuju.
| Pitanje za promjenu | Zašto bi kupac trebao brinuti | Izlaz ugovora |
|---|---|---|
| Koje veličine dijele jedno tijelo? | Prikazuje stvarni broj glava i skupova dijelova za promjenu | Matrica kompatibilnosti prema OD cijevi, rasponu zidova i materijalu |
| Šta se mora ohladiti prije uklanjanja? | Utiče na vrijeme zastoja i sigurnost rukovanja | Napisana temperatura i procedura rukovanja |
| Kako su centrirana matrica i trn? | Utiče na otpatke pri pokretanju i korekciju zida | Dijagram podešavanja, referentne pozicije i obuka |
| Koji su alati i uređaji za podizanje potrebni? | Sprječava nesigurno improvizirano rukovanje | Lista alata, težine delova, tačke podizanja i crteži učvršćenja |
| Koji dijelovi su rutinski rezervni dijelovi? | Smanjuje vrijeme zastoja nakon oštećenja navoja, brtve, grijača ili senzora | Dvogodišnja preporučena lista rezervnih dijelova po cijeni po artiklima |
| Kako se čisti put protoka? | Mijenja rad, površinski rizik i ostatke promjene boje | Odobreni alati za čišćenje, materijali i koraci za rastavljanje |
Za mješoviti raspored proizvoda, izračunajte troškove promjene po satima, radu i početnom otpadu. Ako se postrojenje mijenja između dvije udaljene veličine cijevi nekoliko puta tjedno, dvije kompletne glave mogu zaštititi više vremena proizvodnje nego jedno tijelo s mnogo umetaka. Ako su promjene rijetke, a raspon je kompaktan, zajedničko tijelo može biti razumno.
Pogled na našu fabriku:pitamo ko će mijenjati alate i koja oprema za dizanje je dostupna. Dizajn koji radi na čistoj klupi za montažu može biti nezgodan pored vrućeg ekstrudera i vakuumskog rezervoara. Pristup operatera je inženjerski input, a ne detalj nakon prodaje.

Koristite defekte cijevi da pronađete odgovornu procesnu zonu
Kada cijev iscuri u skladu sa specifikacijama, operateri često prvo podese matricu jer su vidljivi njeni zavrtnji za centriranje. To može privremeno poboljšati jedno očitanje dok se skriva problem temperature, ekstrudera ili nizvodno. Zabilježite defekt po obodu i duž dužine cijevi prije nego što napravite nekoliko promjena odjednom.
| Uočen nedostatak | Provjere glave | Upstream i downstream provjere | Lekcija o kupovini |
|---|---|---|---|
| Jedna strana konstantno deblja | Centriranje trna, naslage na putu protoka, oštećenja, balans grijača i poravnanje sklopa | Podizanje ekstrudera, poravnanje kalibratora, raspodjela vakuuma, hlađenje i poravnanje izvlačenja | Zahtijeva dostupno centriranje, temperaturne zone i referencu za poravnanje |
| Zid se mijenja oko i duž cijevi | Labavo podešavanje, termički ciklusi, nestabilan pritisak ili neravnomjeran protok | Napajanje, pužni izlaz, kontrola brzine linije, stabilnost vakuuma i temperature vode | Prihvatite stabilan radni prozor, a ne jedan kratki set mjerenja |
| Duge površinske linije | Kontaminacija, taloženje, ogrebotina ili oštećena površina matrice | Neotopljene čestice, filtracija, oštećenja kalibratora i oznake rukovanja | Definirajte alate za čišćenje, plan filtera, pregled površine i rezervni alat |
| Žute, smeđe ili crne pruge | Mrtve zone, naslage, prekomjerna lokalna toplina i dugo vrijeme zadržavanja | Kontaminirana hrana, naslage bačvi, habanje vijaka i praksa isključivanja | Pregledajte cijeli put taljenja i rutinu čišćenja prije kopiranja stare geometrije |
| Visok pritisak glave | Ograničeni prstenasti zazor, niska temperatura, blokada ili neodgovarajući put protoka | Ograničenje ekrana, viskoznost materijala, izlazna potražnja i stanje senzora | Navedite tačku mjerenja tlaka i radnu granicu u specifikaciji |
| Ovalnost cijevi | Neravnomjeran izlazni tok ili početni položaj cijevi | Habanje kalibratora, vakuum, balans hlađenja, podrška i poravnanje izvlačenja | Konačna ovalnost pripada testu prihvatanja kompletne linije |
| Gruba unutrašnja površina | Završna obrada trna, naslage, temperatura i ponašanje tečenja | Vlažnost materijala, disperzija, degradacija i stabilnost izlaza | Uključite kriterije unutrašnje i vanjske površine u odobrenje uzorka |
Pravilo jedne promjene:zabilježite osnovnu liniju, promijenite jednu kontroliranu varijablu, pričekajte da materijal prođe kroz liniju, označite pogođenu cijev i izmjerite ponovo. Nasumično podešavanje temperatura, centriranje, vakuum i izvlačenje u isto vrijeme uništava dokaze potrebne za identifikaciju uzroka.
Ako je izlazni pritisak ili pritisak taline nestabilan ispred glave, također pregledajte vijak i cijev. Nanhaiya zaliheJednostruki vijci za PVC cijevi, Paralelne vijčane cijevi od PVC cijeviiPVC cijevi konusne cijevi s dva vijka. Matrica se ne smije redizajnirati kako bi se nadoknadio istrošen ili neprikladan plastificirajući dio.

Kontrolna lista RFQ matrice glave za ekstruziju cijevi
Kompletan RFQ omogućava kupcu da uporedi obim inženjeringa umesto da poredi nisku osnovnu cenu sa inkluzivnom ponudom. Stavite sljedeće stavke u jedan paket kontroliran revizijom.
- Identifikujte proizvode.Navedite svaku OD cijevi, raspon zidova, SDR ili raspored, konstrukciju sloja, boju i primjenu. Označite normalan proizvod i najtežu veličinu.
- Imenujte standard.Navedite tačan standard, dio, izdanje, nacionalno usvajanje i interni crtež. Priložite plan inspekcije gotovih cijevi.
- Otkrijte materijal.Navedite punu PVC formulu ili tačan PE, PP ili PPR razred, aditive, punilo, pigment, reciklirani sadržaj i listove sa podacima o dobavljačima.
- Definirajte stopu.Navedite neto prodajnu snagu i brzinu linije za svaki kritični proizvod, plus raspoloživi kapacitet hlađenja i normalan radni raspored.
- Opišite ekstruder.Državni jednostruki, paralelni dvostruki ili konusni dvostruki vijak; prečnik vijka; snaga motora; normalan pritisak i temperatura topljenja; raspored adaptera; i trenutna ograničenja procesa.
- Kontrolišite interfejs.Pričvrstite prirubnicu, registar, krug zavrtnja, zaptivnu površinu, ulaz taline, središnju visinu, otvor senzora i crteže potpore.
- Navedite električne detalje.Navedite napon i frekvenciju grijača, tip termoelementa, standard konektora, kompatibilnost kontrolera, dužinu kabela i zahtjeve za opasno područje ako je primjenjivo.
- Pokažite nizvodnu liniju.Uključite dimenzije kalibratora, vakuumski rezervoar, dužinu hlađenja, raspored prskanja ili uranjanja, tip izvlačenja, središnju liniju i udaljenost od izlaza iz kalupa.
- Odaberite opseg promjene.Navedite komplete dijelova za zamjenu, rezervne grijače i senzore, brtve, zatvarače, alate za rukovanje, police za odlaganje i željenu proceduru promjene veličine.
- Definirajte dokumente.Zatražite nacrte montaže i dijelova, popis materijala, evidenciju materijala i termičke obrade, pregled dimenzija, električnu listu, uputstvo za upotrebu i listu rezervnih dijelova.
- Napišite test prihvatanja.Imenujte smolu, formulu, veličinu cijevi, trajanje rada, izlaz, brzinu linije, zapise procesa, uzorkovanje dimenzija i kriterije prolaza/neuspjela.
- Pojasnite podršku.Dogovorite se o smjernicama za instalaciju, odgovornosti za puštanje u rad, obuci operatera, daljinskoj pomoći i granici između performansi matrice i kompletne linije.
Upozorenje o zamjeni:istrošena matrica možda više neće zadržati svoje originalne dimenzije. Izmjerite sučelje stroja i dobro zadržanu cijev, pronađite sve originalne crteže i objasnite zašto se mijenja stara glava. Kopiranje svake istrošene dimenzije može reproducirati isti problem toka ili poravnanja.
Konfiguracija vijaka također mora odgovarati materijalnoj dužnosti. Pregledajte Nanhaiya'spojedinačni zavrtnji, paralelni dvostruki zavrtnjiikonusne cijevi s dva vijkakada upit pokriva cijeli odjeljak za plastificiranje. Za pribor i povezane alate koristiteasortiman rezervnih dijelova za ekstruziju.
Prihvatite glavu o stanju proizvodnje koje planirate prodati
Dimenzionalni pregled dokazuje da proizvedene komponente odgovaraju crtežu. To ne dokazuje kako će određeni spoj teći kroz kompletnu liniju. Ispravan plan prihvatanja ima dva dijela: verifikaciju komponenti i proizvodnju.
| Faza prihvatanja | Šta provjeriti | Zapis za čuvanje |
|---|---|---|
| Pregled dokumenata | Odobrena revizija crteža, opis materijala, matrica zamjenskih dijelova, lista grijača i senzora, priručnici i rezervni opseg | Registar potpisanih dokumenata |
| Inspekcija komponenti | Kritični interfejsi, koncentrične karakteristike, zaptivne površine, pričvršćivači, priključci, materijal, tretman i vidljivo stanje površine protoka | Zapise o dimenzijama i materijalu ili tretmanu navedenim u narudžbi |
| Provjera montaže | Postavljanje, orijentacija, instalacija grijača, umetanje senzora, centriranje, podrška, podizanje i pristup | Kontrolna lista za montažu sa fotografijama |
| Provjera zagrijavanja | Identifikacija zona, odziv kontrolera, očitavanje senzora, povlačenje struje i termička stabilnost | Karta zona i stabilizirana očitanja |
| Proizvodni ciklus | Dogovoreni materijal, veličina cijevi, izlaz, brzina linije, temperatura, tlak taline, opterećenje motora, vakuum i uvjeti hlađenja | Vremenski baziran procesni list i zadržani uzorci |
| Inspekcija cijevi | OD, zid na više položaja sata, ovalnost, masa po dužini, unutrašnja i vanjska površina, ravnost i potrebni standardni testovi | Izvještaj o inspekciji vezan za poziciju uzorka i vrijeme proizvodnje |
| Rutinski rad | Pokretanje, korekcija centriranja, normalno zaustavljanje, sigurno rastavljanje ili jedna dogovorena promjena veličine | Odjava operatera i lista otvorenih stavki |
Koristite normalnu formulaciju kupca kada je to praktično. Ako je potreban zamjenski materijal, zabilježite razliku i ograničite ono što test dokazuje. Uspješno PE izvođenje ne potvrđuje PVC formulu, a proizvod s malim zidovima s debelim zidovima ne dokazuje stanje velike brzine s tankim zidovima.
Pogled na našu fabriku:preferiramo stabilan rad sa sljedivim mjerenjima u odnosu na kratki prikaz na maksimalnom izlazu. Pritisak treba da se smiri, očitavanja na zidu treba da ostanu kontrolisana, grejači ne bi trebalo da rade nenormalno i hlađena cev treba da ispuni dogovorenu inspekciju. Taj rezultat daje objema stranama korisnu točku primopredaje.


Često postavljana pitanja
Koje informacije su potrebne za citiranje glave za ekstruziju cijevi?
Pošaljite klasu i formulu polimera, standard cijevi, kompletnu veličinu i raspon stijenki, ciljni izlaz i brzinu linije, tip ekstrudera, ulaz taline i crtež prirubnice, napon grijača, zahtjeve senzora, detalje kalibracije nizvodno, željene dijelove izmjene i plan prihvata. Fotografije i izmjereni crteži trenutne veze također su korisni za projekte zamjene.
Može li jedna cijevna matrica izvoditi PVC, PE i PPR?
Zajedničko vanjsko tijelo može biti tehnički moguće u usko definiranom projektu, ali PVC, PE i PPR ne stvaraju iste uslove protoka, topline ili dimenzioniranja. Prvo upoređujemo punu formulaciju, izlaz, raspon veličina, zahtjeve za put protoka i metodu čišćenja. Odvojeni alati ili odvojena glava mogu biti sigurniji izbor proizvodnje.
Da li je prečnik matrice jednak konačnom prečniku cevi?
Obično ne. Vruća cijev se mijenja nakon izlaska iz kalupa jer talina nabubri, vuče se, ulazi u kalibrator i hladi se. Potrebne dimenzije matrice i trna moraju biti projektovane sa materijalom, izlaznom snagom, brzinom linije, veličinom vakuuma i sistemom hlađenja, umesto da se kopiraju direktno iz nominalne veličine cevi.
Može li sama glava matrice garantirati debljinu i ovalnost stijenke cijevi?
Ne. Glava matrice uspostavlja prstenastu distribuciju taline, ali konačna debljina stijenke i ovalnost također zavise od stabilnosti taline, centriranja, ravnoteže temperature, stanja kalibratora, vakuuma, hlađenja, poravnanja izvlačenja i brzine linije. Prijem bi trebao testirati kompletnu operativnu liniju.
Koji materijal Nanhaiya koristi za ekstruzione matrice?
Nanhaiya generalna stranica za glavu ekstrudera navodi 38CrMoAl sa nitriranjem i površinskom tvrdoćom od HV950 do HV1000. Posebna glava za ekstruziju cijevi je opisana kao legirani čelik sa kaljenim površinama. Zahtjevi za finalni materijal, termičku obradu i vlažnu površinu trebaju biti potvrđeni za smolu, aditive i metodu čišćenja u odobrenoj specifikaciji.
Da li da kupim jednu matricu sa više umetaka ili nekoliko kompletnih glava?
Koristite zamjenske dijelove kada raspon veličina, učinak i rutina čišćenja dozvoljavaju jednom tijelu da pokrije posao bez pretjeranog podešavanja. Odvojene glave mogu imati smisla kada se proizvodi uvelike razlikuju po promjeru, polimeru, izlaznoj strukturi, strukturi sloja ili frekvenciji promjene. Uporedite ukupno vrijeme promjene i rizik proizvodnje, a ne samo cijenu alata.
Kako treba prihvatiti glavu za ekstruziju cijevi?
Počnite s provjerom crteža, materijala, obrade, grijača, senzora, prirubnice i putanje protoka. Zatim izvodite ugovoreni proizvodni materijal na specificiranoj veličini cijevi, izlazu i brzini linije. Zabilježite temperature, pritisak taline, očitanja zida po obodu, vanjski prečnik, ovalnost, stanje površine, masu po dužini i sve testove koje zahtijeva standard za ciljanu cijev.
Što uzrokuje da jedna strana stijenke ekstrudirane cijevi bude deblja?
Mogući uzroci uključuju pogrešno centriranje matrice ili trna, neravnotežu temperature po obodu, neravnomjeran tok taline, naslage ili oštećenja na putu protoka, nestabilan izlaz ekstrudera, neusklađenost kalibratora, neravnomjeran vakuum ili hlađenje i neusklađenost izvlačenja. Provjerite trend prije upotrebe vijaka za centriranje kako biste sakrili problem nizvodno.
Tehnički sadržaj pripremljen od Nanhaiya trenutnih informacija o proizvodima, opremi i uslugama, podržan samo od strane zvaničnih ISO standardnih stranica. Konačna geometrija kalupa, materijal, obrada, dimenzije i kriterijumi prihvatljivosti definisani su odobrenom specifikacijom projekta.