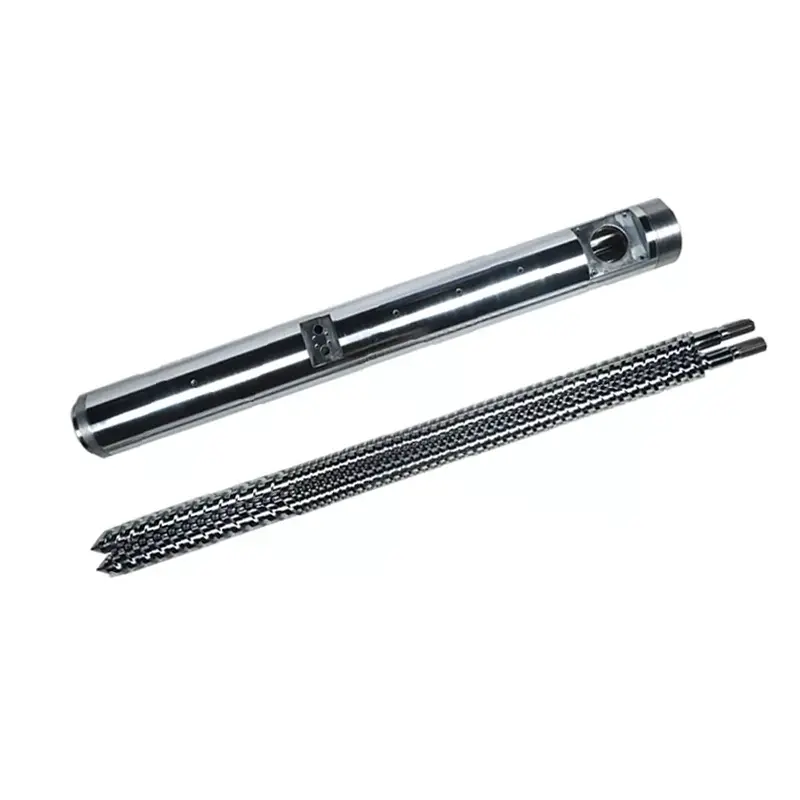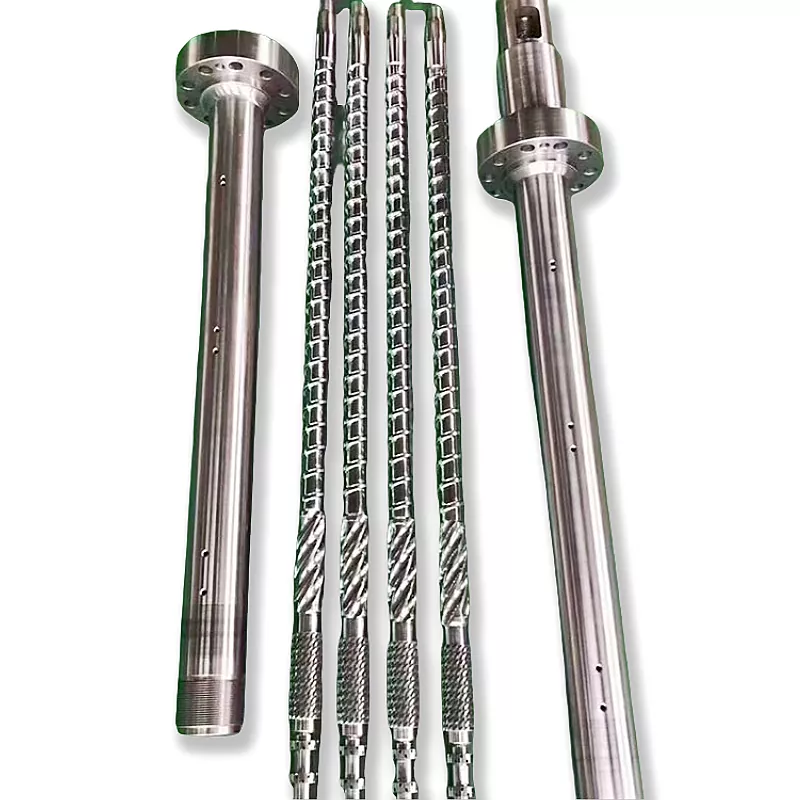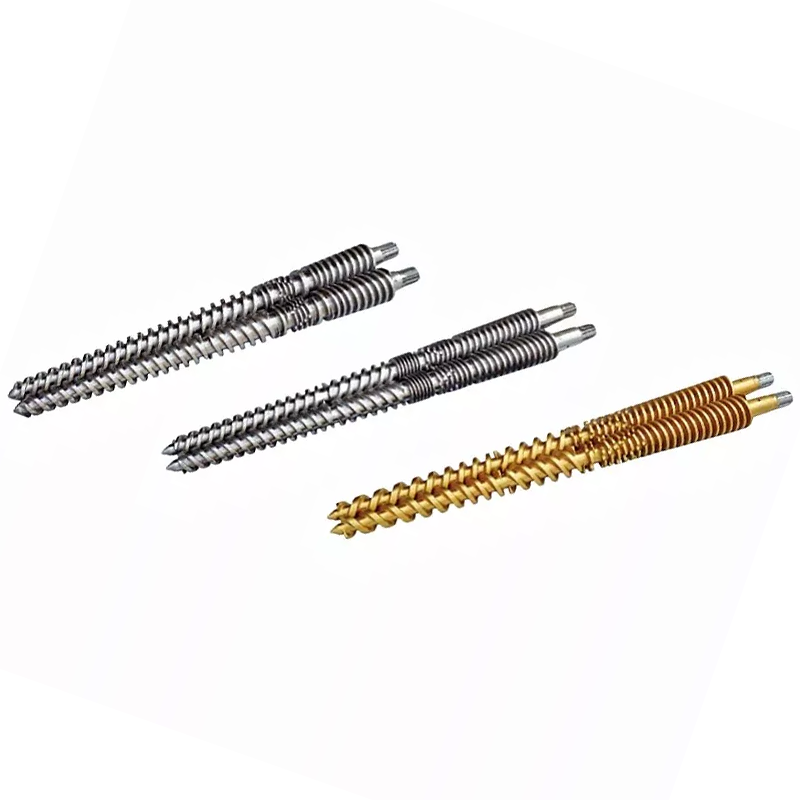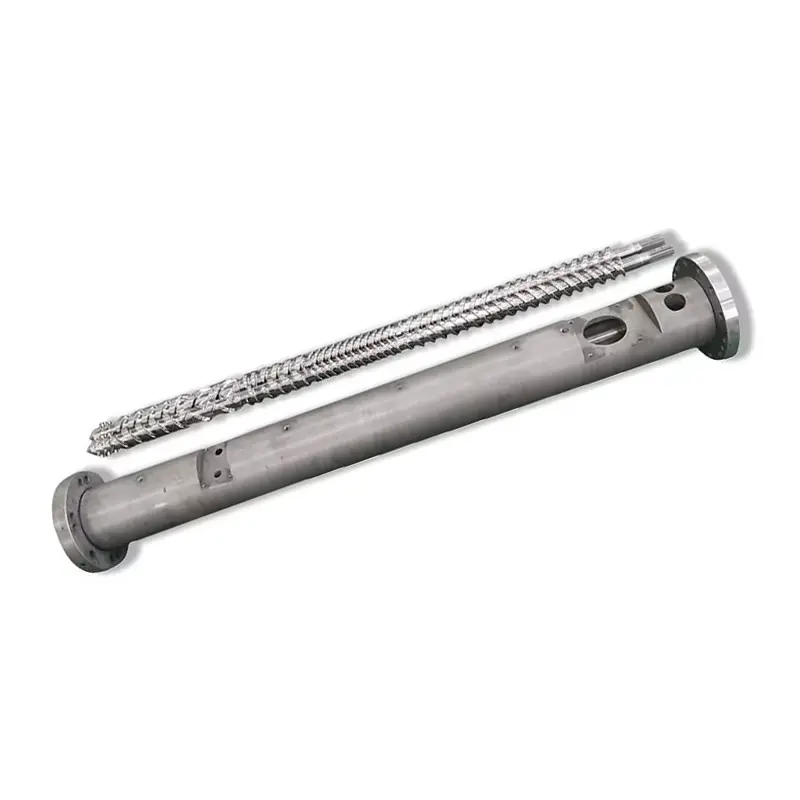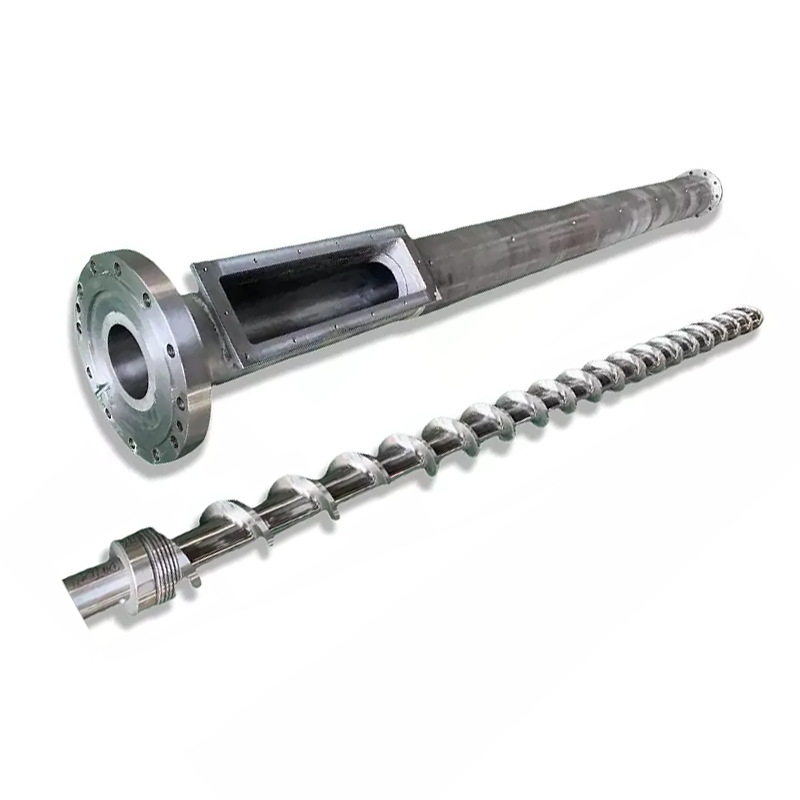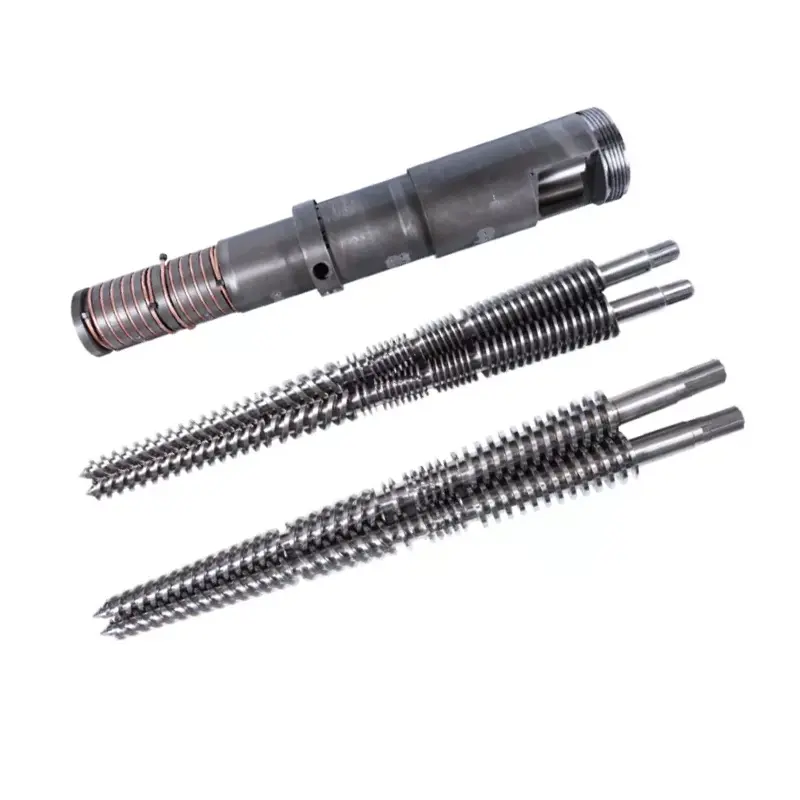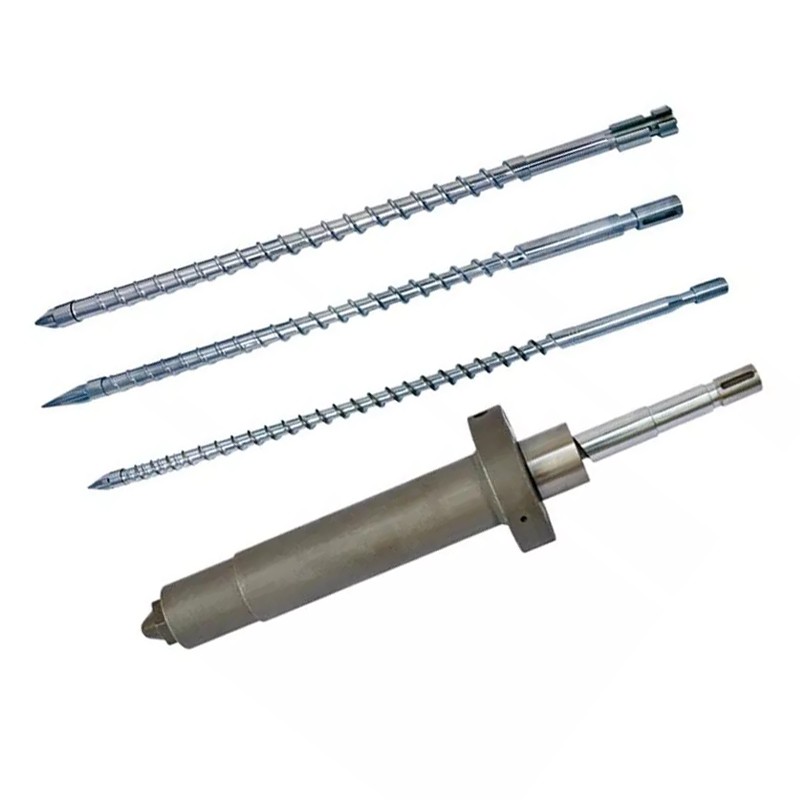
L/D odnos vijka za ubrizgavanjeje radna dužina podijeljena s prečnikom zavrtnja, a većina vijaka za ubrizgavanje radi 18:1 do 25:1. Evo šta vam nijedan list sa specifikacijama ne govori: ne možete promijeniti L/D na mašini koju već posjedujete. Dužina je fiksirana cijevi. Ono što možete promijeniti jeprečnik vijka, a u fiksnoj cijevi taj jedan izbor pomiče L/D, kapacitet sačme i pritisak ubrizgavanja zajedno, u suprotnim smjerovima. Manji vijak daje veći L/D, manji udarac i veći pritisak. Uskladite tu trgovinu sa svojom smolom i svojim dijelom, a većina L/D pitanja će sama odgovoriti.
Šta znači odnos L/D na zavrtnju za injektiranje
L/D je radna dužina zavrtnja (L) podeljena sa spoljnim prečnikom (D). Vijak 22 puta duži od širine ima L/D 22:1.
Omjer se mijenja s veličinom. Šraf od 40 mm u omjeru 22:1 ima radnu dužinu od 880 mm. Vijak od 80 mm u omjeru 22:1 je dugačak 1.760 mm. Isti odnos, veoma različite mašine.
Ono što odnos zapravo opisuje jekoliko piste šraf mora obaviti svoj posao. Hranjenje, topljenje i doziranje se dešavaju duž te dužine. Veća dužina znači veći kapacitet topljenja i više miješanja. Manja dužina znači manje i jednog i drugog i manje vremena da materijal stoji vruć.
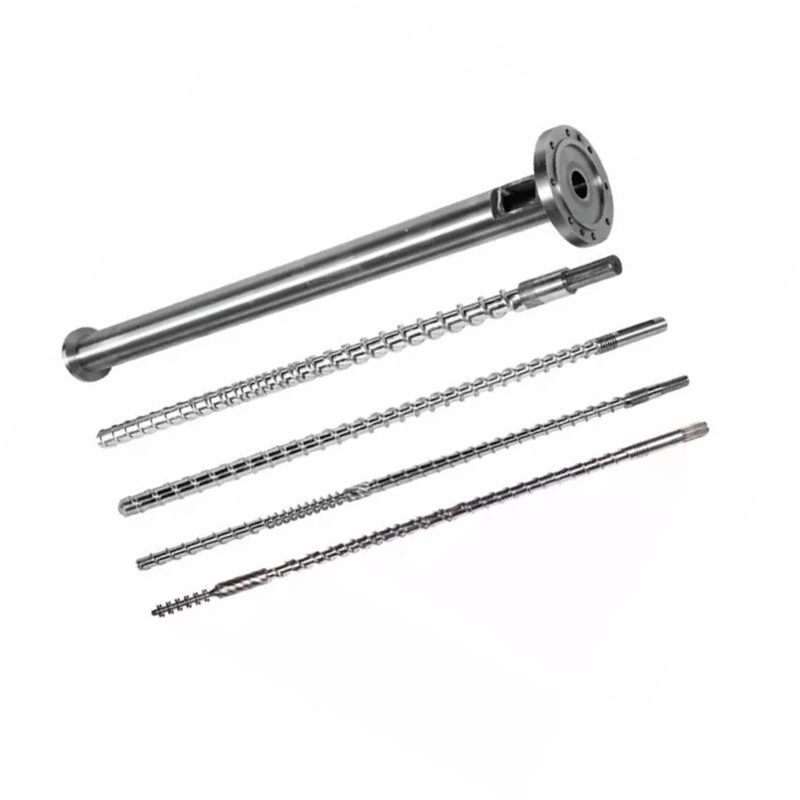
Većina šrafova za ubrizgavanje pada između 18:1 i 25:1, sa 20:1 do 22:1 što je zajedničko za mašine opšte namene. Vodič za stupove pokriva potpunu sliku u našemVodilica cijevi za brizganje.
Zašto je ubrizgavanje L/D kraće od ekstruzije L/D
Ekstruderi obično rade 25:1 do 33:1. Vijci za ubrizgavanje ostaju kraći, a razlog je ciklus, a ne tradicija.
Ekstruderski vijak se kontinuirano rotira. Materijal ulazi na jednom kraju, kreće se i izlazi na drugom. Ništa ne čeka.
Šraf za ubrizgavanje radi u rafalima. Rotira se da plastifikuje jedan hitac, uvlači se, a zatim se zaustavlja. Ubrizgava se, a kalup se hladi. Pri svemu tome, talina koja je već u buretu miruje i ostaje vruća.
To čekanje je cela razlika. Duža cijev drži više taline, a na mašini za injektiranje, više taline znači više materijala koji čeka kroz više ciklusa. Za smolu osjetljivu na toplinu, dodatna dužina nije dodatni kapacitet. To je ekstra termalna istorija.
Dakle, dizajn ubrizgavanja balansira kapacitet topljenja u odnosu na vrijeme zadržavanja, dok ekstruzija uglavnom samo kupuje kapacitet topljenja.
Ono što vam niko ne govori: Ne možete promijeniti L/D
Članci o L/D govore kao da birate broj. Na mašini koju već posedujete, nemate.
L je fiksiran za cijev.Cijev je strojno obrađena posuda pod pritiskom pričvršćena vijcima na okvir stroja, sa svojim grijaćim zonama, napojnim grlom i montažom, sve izgrađeno oko jedne dužine. Niko ne pravi duze bure.
Dakle, jedina varijabla koja je ostala u L/D je D, prečnik vijka. Promijenite prečnik, a s njim se mijenja i omjer, jer se dužina iznad linije nikada ne pomiče.
Zbog toga proizvođači mašina navode dva ili tri prečnika zavrtnja za istu mašinu. Ne nude vam tri veličine satova. Nude vam tri boda na krivulji kompromisa, a veličina šuta je samo jedna od stvari koje se kreću.
Prečnik zavrtnja: poluga koja sve pokreće
U fiksnoj bačvi, jedan izbor pomiče četiri stvari odjednom. Shvatite ovu tabelu i razumjet ćete injekciju L/D.
| Ako odaberete ... | Manji prečnik vijka | Veći prečnik vijka |
|---|---|---|
| L/D odnos | Više(isto L, manje D) | Niže(isto L, veće D) |
| Kapacitet šuta | Manje(manji volumen po mm hoda) | Veći |
| Dostupan pritisak ubrizgavanja | Više(ista sila na manjoj površini) | Niže |
| Kapacitet topljenja po udarcu | Bolje(više L/D za manje materijala) | Manje velikodušan |
| Vrijeme boravka za određeni dio | Kraće(metac koristi više manje cijevi) | Duže |
| Odijela | Mali precizni delovi, tanki zidovi, smole visokog viskoziteta i osetljive na toplotu | Velike sačme, robne smole, debeli rezovi |
Pročitajte ponovo red za pritisak, jer on odlučuje o više poslova nego što ljudi očekuju. Hidraulički ili električni pogon mašine isporučuje fiksnu silu na poleđini vijka. Pritisak je sila podijeljena po površini. Manji vijak ima manju površinu, tako da ista sila proizvodi veći pritisak taline.
Zato rad tankih zidova i visokog viskoziteta često pada na mali šraf: on može gurnuti rastop u tijesnu šupljinu koju veliki vijak ne može ispuniti. Veći L/D koji dolazi uz to je bonus, a ne slučajnost.
I pročitajte i red stanovanja. To je taj koji tiho odlučuje da li vaš računar žuti.

Kako L/D utiče na veličinu snimke
Strogo, L/D ne postavlja veličinu snimke. Prečnik i hod: zapremina udarca je površina poprečnog preseka zavrtnja pomnožena sa koliko daleko putuje.
Ali na pravoj mašini ih ne možete razdvojiti, jer isti prečnik koji postavlja vaš pogodak postavlja i vaš L/D. Odaberite mali šraf za mali precizni dio i istovremeno ste odabrali veći L/D.
Praktična posledica je srećna. Vijak koji vam daje mali udarac također vam daje veću dužinu topljenja po gramu materijala i veći pritisak ubrizgavanja. Te tri nekretnine odgovaraju istim poslovima, zbog čega trgovina češće funkcionira čisto.
Ono gdje prestaje biti sretan je kada natjerate dio na pogrešan šraf. Pokrenite vrlo mali hitac na vijak velikog prečnika i dobit ćete najgore od oba: nizak L/D, ogromnu zapreminu cijevi u odnosu na vaš metak i materijal koji predugo kruži kroz toplinu.
Vrijeme boravka: ubica kvalitete koju možete izračunati
Vrijeme zadržavanja je koliko dugo određeni komad polimera ostaje vruć unutar cijevi prije nego što se ubrizga. To je najpodcijenjeniji broj u brizganju, a možete ga procijeniti za trideset sekundi.
Vrijeme zadržavanja ≈ (kapacitet cijevi ÷ veličina metka) × vrijeme ciklusa
Oba kapaciteta u istim jedinicama. Kapacitet šuta uzmite iz ocjene mašine.
Radite na primjeru. Mašina sa kapacitetom od 200 g, koja radi dio od 20 g u ciklusu od 30 sekundi. Omjer je 10, tako da taljenje prolazi kroz otprilike deset ciklusa. Vrijeme boravka je oko 300 sekundi, odnosno pet minuta.
Pet minuta na temperaturi topljenja je dugo za PC, POM, PET ili PVC. Ništa u vašim postavkama nije u redu. Dio je jednostavno premali za bure, a materijal se kuha dok čeka svoj red.
Sada premjestite taj posao na manji vijak. Kapacitet sačme pada na, recimo, 80 g. Isti dio od 20 g sada koristi četvrtinu bureta, taljenje prolazi kroz četiri ciklusa umjesto deset, a vrijeme zadržavanja pada na otprilike dvije minute.
Niste promijenili zadanu vrijednost. Promenili ste prečnik vijka i problem degradacije je otišao sa njim.
Opseg kapaciteta 20–80% snimanja
Uobičajeno citirano uputstvo u industriji je da zadržite svoj pogodak negdje između otprilike 20% i 80% nominalnog kapaciteta pucanja mašine. Potvrdite traku prema priručniku za vašu mašinu, ali logika koja stoji iza njega postoji svuda.
Ispod benda, vrijeme boravka traje dugo. Materijal previše prolazi kroz toplinu, a smole osjetljive na toplinu degradiraju. Ovo je neuspjeh koji hvata gornja formula.
Iznad benda, dvije stvari se lome. Nije preostalo dovoljno cijevi za držanje odgovarajućeg jastuka, tako da pakiranje dobiva nedosljedan hitac do metak. A vijak ima manje vremena i dužine da otopi gotovo punu bačvu materijala, tako da kvalitet topljenja pati upravo kada ga najviše tražite.
Sletite u sredinu trake i mašina ima prostora za rad. Ako je vaš dio izvan njega, ispravna popravka je drugačiji prečnik zavrtnja ili druga mašina, a ne herojski skup podešavanja procesa.
Kako L/D utiče na kvalitet topljenja
Dužina je kapacitet topljenja, a kapacitet topljenja je kvalitet.
Više L/D daje potpunije topljenje.Čvrsti peleti moraju dalje da putuju uz vrući zid bačve, tako da manje njih preživi kao neotopljeno. Tvrde mrlje i inkluzije u obliku sočiva u dijelu otapaju kvarove, a dužina se bori protiv njih.
Više L/D daje homogenije taline.Temperatura se izjednačava, boja i punilo se bolje raspoređuju, a talina koja dolazi do kontrolnog prstena je konzistentnija od udarca do metka. To se prikazuje kao širi prozor procesa.
Više L/D takođe daje više termalne istorije.Ista dužina koja se temeljno topi također duže drži materijal, a za PVC, PC, POM i PET to je trošak, a ne korist.
Dakle, kvalitet taline nije slučaj više je bolje. To je balans: dovoljna dužina da se potpuno otopi, ne toliki volumen bačve da materijal čeka predugo da se koristi. Kada je kapacitet topljenja vaše specifično ograničenje, granični vijak ga podiže bez dodavanja milimetra bureta.
Odabir L/D i promjera prema smoli i dijelu
Spojite zanate i izbor pada iz smole i dijela.
| Tvoja situacija | Nagnite se prema | Zašto |
|---|---|---|
| Mali precizni dijelovi tankih stijenki | Manji vijak, veći L/D | Veći pritisak ubrizgavanja ispunjava tanke delove; dobro topljenje po gramu; kratkog boravka |
| Smola osjetljiva na toplinu (PC, POM, PET, PVC) | Manji šraf za šut; kraći kraj L/D opsega | Vrijeme boravka je neprijatelj. Držite metak velikom u odnosu na kapacitet cijevi |
| Visoko viskozna inženjerska smola | Manji vijak, veći L/D | Potreban je pritisak za punjenje i dužina da se potpuno otopi |
| Velike sačme, robna smola (PE, PP, PS) | Veći vijak, niži L/D | Kapacitet vodi; ove smole tolerišu smanjenu dužinu topljenja |
| Delovi sa debelim zidovima, spori ciklusi | Veći šraf, kućište za sat | Dugi ciklusi umnožavaju vrijeme zadržavanja. Ponovo izračunajte prije preuzimanja |
| Staklo punjena ili abrazivna smjesa | Prečnik po delu; promijenitepovršine | L/D prati dio. Odgovor na habanje je bimetalni provrt, a ne različite dužine |
| Ne topi se pri velikom učinku | Isti prečnik; šraf za barijeru | Potreban vam je kapacitet topljenja, a ne dužina bureta. Cijev se ionako ne mijenja |
Obratite pažnju na zadnja dva reda. Dva od najčešćih problema koje nam kalupi donose nisu problemi sa L/D, a kupovina vijka različitog prečnika da ih rešite gubite novac.
Uobičajene L/D greške u brizganju
- Kopiranje ekstruzije L/D.Broj 30:1 iz tablice ekstrudera primijenjen na vijak za ubrizgavanje zanemaruje problem vremena zadržavanja koji definira brizganje. Dvije mašine rade različite poslove.
- Pod pretpostavkom duže je bolje.Veća dužina se više topiiviše termalne istorije. Na smoli osjetljivoj na toplinu, drugi pobjeđuje i materijal se degradira.
- Ignoriranje omjera šuta i kapaciteta.Najčešći problem kvaliteta koji vidimo u geometriji je kuvanje malog dijela u velikoj bačvi. Niko ga ne provjerava, jer se ne nalazi ni na jednom ekranu postavki.
- Verujući L/D se može promeniti na postojećoj mašini.Ne može. Cijev postavlja L. Samo prečnik birate.
- Kriviti L/D za problem topljenja.Ako se neotopljeni pojavljuju samo pri velikom učinku, vaš kapacitet topljenja je kratak, a ne vaše bure. Šraf za barijeru to fiksira u istoj cijevi.
- Kriviti L/D za problem habanja.Padajući učinak pri istoj brzini zavrtnja je istrošen zazor, a ne geometrija. Izmjerite to prije nego što bilo šta redizajnirate.

Kako naručiti pravi vijak
Proizvođač šrafova dizajnira prema onome što im kažete. Pošaljite ih i slijedi preporuka za promjer i geometriju.
- Marka mašine, model i trenutni prečnik vijka.Fotografija na natpisnoj pločici pokriva većinu toga i govori nam dužinu cijevi u kojoj radite.
- Nazivni kapacitet udarca mašine,ako to znate i vašu stvarnu težinu.
- Vrijeme ciklusa.Sa dva gornja broja, vrijeme boravka se može izračunati za vas.
- Sadržaj smole, kvaliteta i punila.Ovo pokreće profil kompresije i površinsku obradu koliko i promjer.
- Defekt koji želite da nestane.Žute tačke u prebivalištu. Neotopljena tačka pri kapacitetu topljenja. Kratki udarci pokazuju pritisak ili kontrolni prsten. Svaki ima drugačiji odgovor.
- Crtež, ili tvoj istrošeni šraf.I jedno i drugo nam dozvoljava da gradimo na vašoj mašini. Istrošeni dio se mjeri na CMM opremi do ±0,01 mm i rekonstruiše se geometrija.
Zašto raditi sa Nanhaiyom
Pošaljite nam težinu dijela, vrijeme ciklusa i model stroja, a mi ćemo pokrenuti aritmetiku vremena boravka prije nego što vam bilo šta citiramo. Ponekad je odgovor drugačiji prečnik šrafa. Ponekad je to šraf za barijeru u buretu koji već imate. Povremeno se dogodi da vaš posao pripada drugoj mašini, a mi ćemo to reći.
Kada je novi šraf odgovor, Nanhaiya je izgradiovijci za brizganjei bačve više od dvadeset godina, od 38CrMoAlA, 42CrMo, SKD-61, i nehrđajućeg čelika, nitridiranog ili bimetalnog sa slojem legure koja sadrži volfram od 2,5–3 mm do 62 HRC gdje je to potrebno.
Izrađujemo prema vašem crtežu, modelu mašine ili istrošenom uzorkuzamjenekompatibilan sa glavnim markama mašina, minimalna narudžba od jednog kompleta i ponuda u roku od 12 sati.
Borba protiv žutila, neotapanja ili kratkih udaraca? Pošaljite model vašeg stroja, težinu dijela, vrijeme ciklusa i smolu. Reći ćemo vam da li se radi o L/D, prečniku, kapacitetu topljenja ili habanju i navesti u roku od 12 sati.
Dobijte preporuku za šrafoveČesto postavljana pitanja
Koji je tipičan L/D omjer za vijak za brizganje?
Većina šrafova za ubrizgavanje radi između 18:1 i 25:1, sa 20:1 do 22:1 što je zajedničko za mašine opšte namene. Smole osjetljive na toplinu favoriziraju kraći kraj jer materijal troši manje vremena vruće. Inženjerska plastika kojoj je potrebno temeljito topljenje daje prednost dužem kraju.
Mogu li promijeniti odnos L/D na svojoj mašini za brizganje?
Ne direktno. Dužina je fiksirana cijevi koja se strojno obrađuje u mašini. Ono što možete promijeniti je prečnik zavrtnja, a pošto L ostaje isti, manji prečnik automatski daje veći L/D. Taj pojedinačni izbor također mijenja vaš kapacitet udarca i raspoloživi pritisak ubrizgavanja.
Utječe li L/D omjer na veličinu snimke?
Indirektno i neodvojivo. Volumen udarca dolazi od prečnika zavrtnja i hoda, a ne od L/D. Ali na fiksnoj cijevi, promjer koji određuje vaš hitac također određuje vaš L/D. Odaberite manji vijak za manji udarac i istovremeno ćete dobiti veći L/D i veći pritisak ubrizgavanja.
Kako da izračunam vrijeme zadržavanja u brizganju?
Podijelite nominalni kapacitet stroja sa stvarnom veličinom udarca, a zatim pomnožite s vremenom ciklusa. Mašina od 200 g koja pokreće dio od 20 g u ciklusu od 30 sekundi daje otprilike 300 sekundi, ili pet minuta, zadržavanja. To je dugo vremena za držanje PC-a, POM-a, PET-a ili PVC-a na temperaturi taljenja.
Zašto je ubrizgavanje L/D kraće od L/D ekstruzije?
Zato što vijak za ubrizgavanje radi u rafalima. Plastifikuje sačmu, zatim se zaustavlja dok mašina ubrizgava i kalup se hladi, a talina u buretu stoji vruća sve vreme. Ekstruder radi neprekidno i ništa ne čeka. Dodatna dužina cevi na mašini za ubrizgavanje je dodatna termička istorija, a ne samo dodatni kapacitet topljenja, tako da zavrtnji za ubrizgavanje ostaju kraći.
Koliki procenat kapaciteta cevi treba da koristi moj metak?
Uobičajeno citirano uputstvo je otprilike 20% do 80% nominalnog kapaciteta pucanja, a vaš priručnik za mašinu je mjerodavan. Ispod tog opsega, vrijeme zadržavanja traje dugo i materijal osjetljiv na toplinu degradira. Iznad njega nema mjesta za odgovarajući jastuk i manje vremena za topljenje gotovo punog bureta.
Da li je veći L/D bolji za brizganje?
Ne automatski. Veća dužina daje potpunije topljenje i ujednačenije taljenje, što poboljšava kvalitet. Takođe duže zadržava više materijala vrućim, što razgrađuje smole osjetljive na toplinu. Pravi L/D potpuno topi vaš materijal bez zadržavanja duže nego što je potrebno.
Moji dijelovi žute. Je li to problem L/D?
Obično je to problem vremena boravka, što je problem veličine metka do kapaciteta cijevi. Prvo pokrenite izračun prebivališta. Ako se mali dio kuha u velikoj bačvi, nikakva postavka temperature i geometrija vijka to neće popraviti. Manji prečnik šrafa ili manja mašina će.