Vijesti

Konusna cijev s dva vijka: Potpuni vodič za specifikacije, primjene i odabir

2026-08-05 0 Ostavite mi poruku


Brzi odgovor

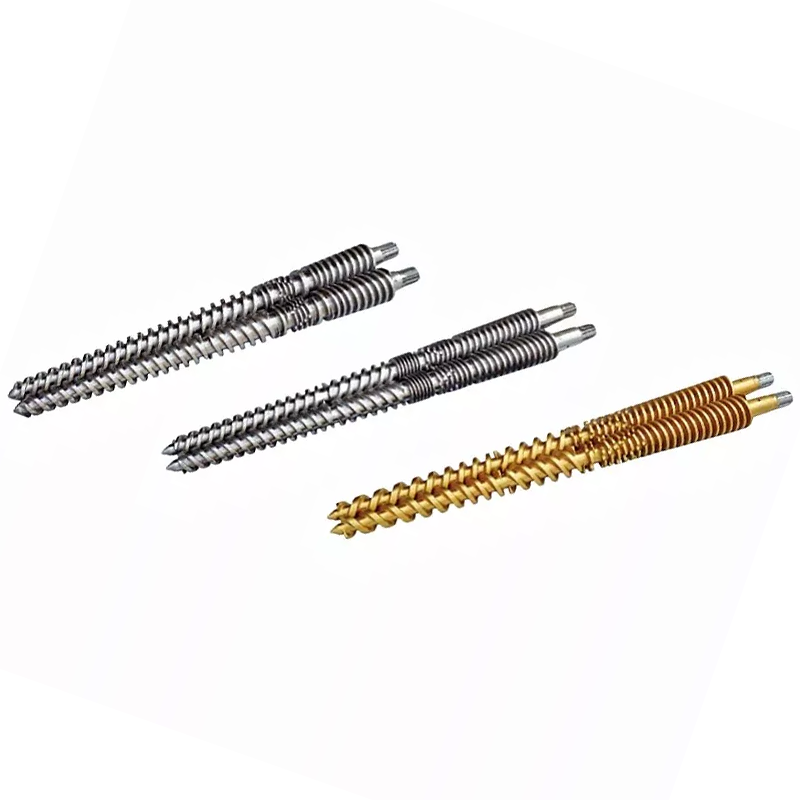
Konusna cijev s dva vijka je konusna komponenta za ekstruziju s dva otvora u kojoj se dva konusna vijka rotiraju unutar odgovarajuće konusne cijevi. Konusna geometrija pruža snažno hranjenje i visoku kompresiju na kratkoj dužini, zbog čegakonusni dvostruki vijak i cijevje standardni izbor za PVC cijevi, profil, lim i WPC ekstruziju.

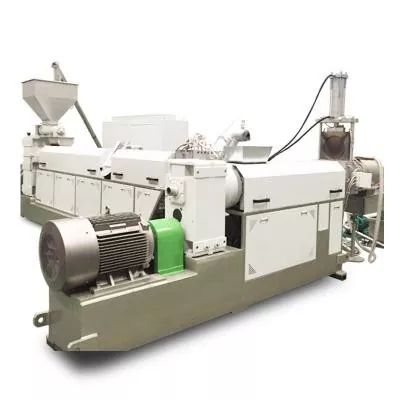
Ako vodite PVC ili drvo-plastičnu liniju,konusna cijev s dva vijkaje jedan od dijelova koji najdirektnije odlučuju o vašoj proizvodnji, kvalitetu taline i tekućim troškovima. Odaberite pogrešnu veličinu, materijal ili zazor i platit ćete ga habanjem, otpadom i zastojima. Ovaj vodič pokriva kako radi konusna navojna cijev, specifikacije koje su važne kada kupujete, kako se razlikuje odparalelna cijev s dva vijka, i kako ga odabrati, instalirati i održavati — napisano iz perspektive tvornice koja svakodnevno obrađuje ove dijelove.

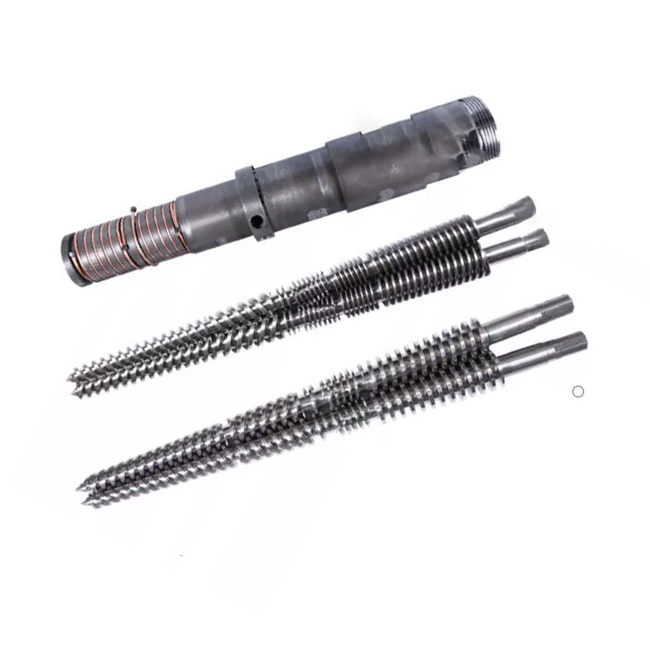
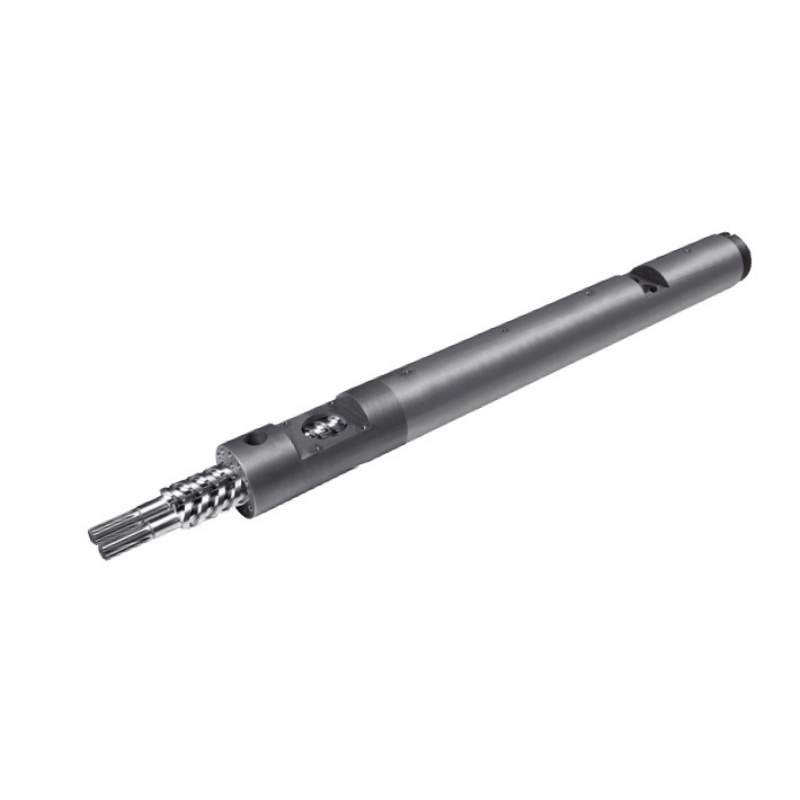
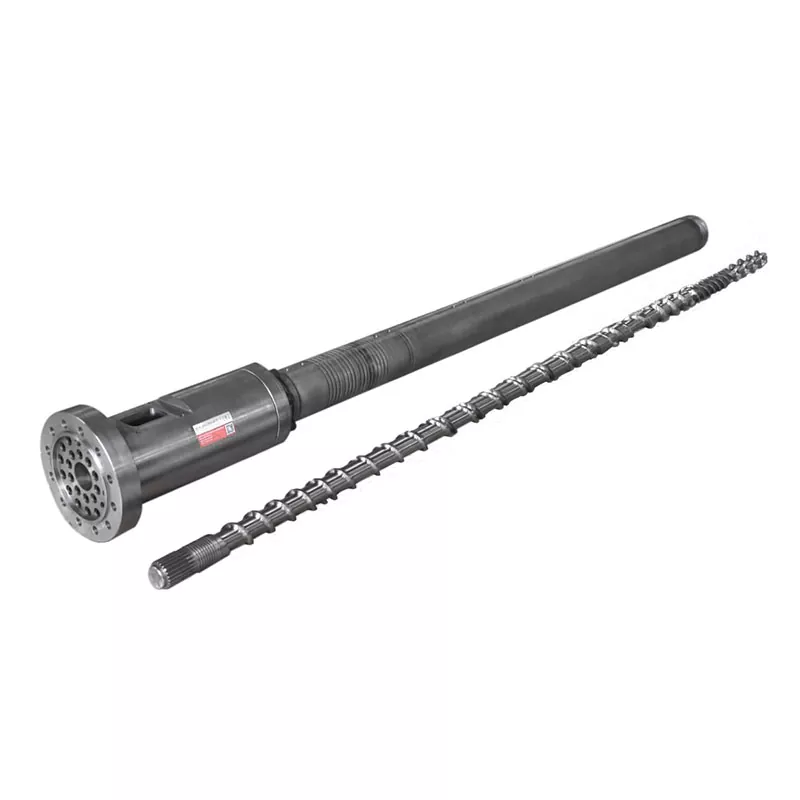
Conical twin screw barrel manufactured by Nanhaiya
Komplet konusnih dvostrukih vijaka i cijevi — konusni otvori daju kompresiju kratke dužine idealnu za PVC osjetljiv na toplinu.

Kako radi konusna cijev s dva vijka

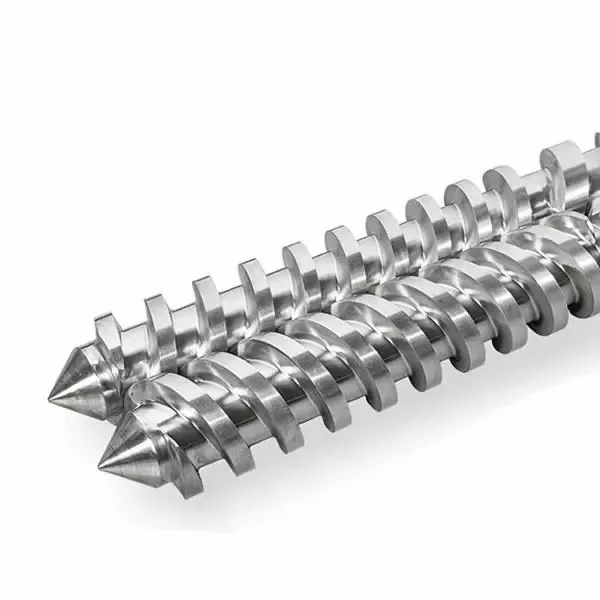
U akonusni ekstruder s dva puža, dva zavrtnja sjede jedan pored drugog pod blagim uglom, široka na kraju za uvlačenje i uska na kraju matrice. Cijevni otvori su konusni da odgovaraju. Kako se sirovina kreće iz zone doziranja velikog prečnika u zonu doziranja malog prečnika, zapremina koja se skuplja ga komprimuje i plastifikuje dok se međuprečnik letovi prenose i mešaju. Budući da se dva zavrtnja suprotno rotiraju i potpuno se međusobno spajaju, konusni dvostruki vijak i cijev djeluju gotovo kao pumpa sa pozitivnim pomakom - stabilan izlaz pri niskom, nježnom smicanju, što štiti polimere osjetljive na toplinu kao što je PVC.

Proces se deli u tri faze:

  1. Hranjenje i transport— veliki prečnik napojnog kraja daje veliki usisni volumen, tako da se mješavine praha i materijal male gustine (kao što je PVC suha mješavina) pouzdano uvlače bez premošćavanja.
  2. Kompresija i plastificiranje— konus smanjuje zapreminu kanala duž dužine, sabijajući materijal, izbacujući vazduh i topi ga kombinovanim toplotnim i mehaničkim radom.
  3. Doziranje i pražnjenje— uska zona doziranja stvara stabilan pritisak i gura ujednačenu, homogenu talinu kroz kalup kontroliranom brzinom.

Cijev čini više od smještaja vijaka. Nosi grijač i zone hlađenja koje održavaju svaku fazu na odgovarajućoj temperaturi. Nanhaiya bačve koriste višezonski dizajn grijanja i hlađenja — obično zone za napajanje, kompresiju i homogenizaciju — s opcionim vakuumskim ventilacijom za izvlačenje vlage i isparljivih tvari iz taline, što je važno za punjene i higroskopne spojeve.

Ključne specifikacije koje treba provjeriti prije kupovine

Dvije konusne cijevi mogu izgledati identično i djelovati vrlo različito. Ovo su specifikacije koje odlučuju o uklapanju, izlaznoj snazi ​​i vijeku trajanja - brojevi koje biste trebali potvrditi u bilo kojoj ponudi.

Spec item Šta to znači Zašto je važno
Odnos prečnika Prečnik napojnog kraja/prečnika, npr. 45/90, 50/105, 55/110, 65/132, 80/156, 92/188 mm Postavlja klasu mašine i izlazni opseg — moraju tačno odgovarati vašem modelu ekstrudera
L/D odnos Efektivna dužina obrade u odnosu na prečnik Duža efektivna dužina = duže vreme zadržavanja za potpunu fuziju i otplinjavanje
Kvalitet materijala 38CrMoAlA nitrirani čelik, W6Mo5Cr4V2, HIP čelik u prahu ili bimetalni Direktno pokreće vijek trajanja i otpornost na koroziju na punjene/PVC smjese
Površinska obrada i tvrdoća Nitriranje, hromiranje, sprej od bimetalne legure ili volfram-karbida Nanhaiya prska sloj legure sa dodatkom volframa da bi se dosegao62 HRCunutar cijevi u odnosu na tipični 58 HRC
Dubina sloja legure Debljina unutrašnjeg sloja otpornog na habanje Nanhaiya bimetalni sloj je 2,5–3 mm — dublji sloj znači duži upotrebljivi servisni period
Zazor vijka/cijev Razmak između vrha letve i zida provrta Prevelik = gubitak pritiska i nizak izlaz; čvrst, precizan razmak održava efikasnost visokom
Tolerancija / ravnost Preciznost obrade gotovog dela Nanhaiya drži konusne dvostruke cijevi do ±0,0005 mm za dosljedno, ponovljivo pristajanje
Izlazni kapacitet (kg/h) Nazivna propusnost za veličinu Najniži broj kupca — uskladite ga sa brzinom linije i proizvodom
Opća napomena o industriji:Oznake konusne veličine kao što su 45/90 ili 65/132 (prečnik uvlačenja/matrice u mm) su uobičajene na konusnim mašinama tipa SJZ, tako da se bačva specificirana na ovaj način često može uskladiti sa postojećim ekstruderom. Prije naručivanja uvijek potvrdite crtež ili uzorak. Standardne veličine možete pogledati kod naskonusna cijev s dva vijkastranica.

Konusna naspram paralelna dvostruka cijev

Najčešće pitanje koje kupci postavljaju je da li im je potreban konusni ili aparalelna cijev s dva vijka. Oba su sa dva zavrtnja, oba su u mreži - ali geometrija odgovara različitim poslovima. Ukratko: konusno se ističe u direktnom PVC/WPC ekstruziji cijevi, profila i ploča; Parallel je jači za mešanje, masterbatch i formulacije sa visokim sadržajem punila.

Faktor Konusna cijev s dva vijka Paralelna cijev s dva vijka
Ponašanje hrane Veliki otvor za uvlačenje — bolji unos za prah male gustine Ujednačenije hranjenje za mešavinu i hranu na pelete
Kompresija Visoka kompresija ugrađena u konusnu geometriju Konstantnija kompresija duž fiksnog prečnika
Toplota / smicanje Nježnija, kontrolisana obrada — dobra za PVC osetljiv na toplotu Veće smicanje — bolje za intenzivno miješanje i disperziju
Tipična upotreba PVC cijev, profil, lim, WPC, smola pločica Masterbatch, mešanje, rad sa visokim sadržajem CaCO₃ i staklom
Održavanje Istrošenost i zazor treba pažljivo pratiti na konusu Često lakša standardizacija geometrije i zamjena elemenata

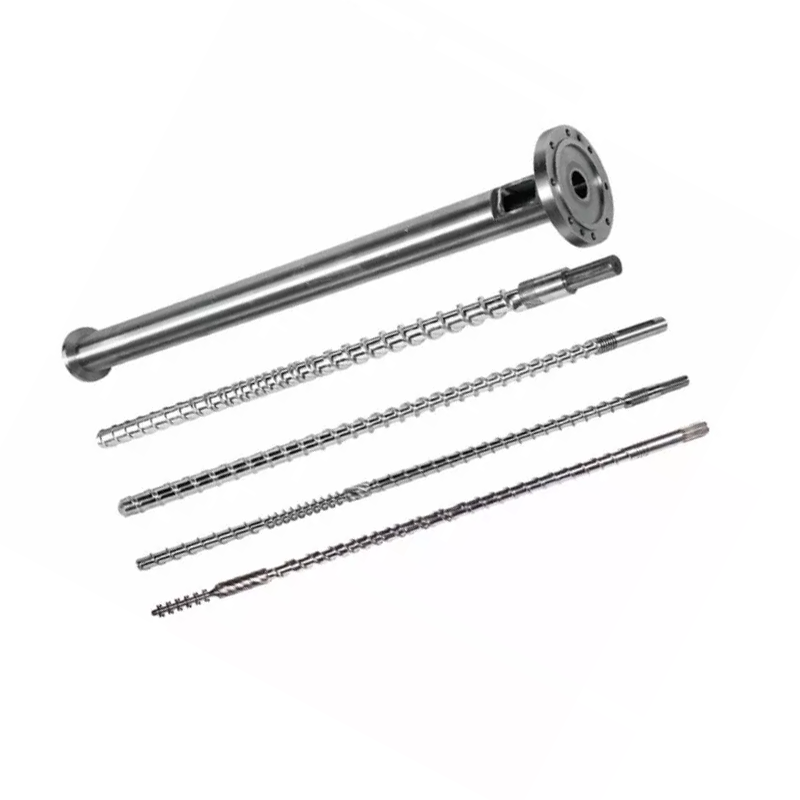
Korisno pravilo: ako je vaš krajnji proizvodjeekstrudat (cijev ili daska direktno iz kalupa), konusna cijev s dva vijka je obično pravi alat. Ako pravite pelete ili raspršujete zahtjevan paket aditiva, pogledajte paralelnu cijev s dva vijka - posebno proturotirajući tip za vrlo velika opterećenja karbonata. Niste sigurni koji odgovara vašoj liniji? Našjedan vijak, konusni i paralelni opsezi su svi prikazani nastranica proizvoda.

Uobičajene aplikacije

Budući da kombinuje snažno uvlačenje, visoku kompresiju i blago smicanje, konusni dvostruki vijak i cijev su radni konj za ekstruziju od krutog PVC-a i drvo-plastike. Najbolje radi za:

  • PVC cijev— vodovodne, drenažne i cijevne cijevi od suhog PVC-a.
  • PVC profil— profili prozora i vrata, rubne trake i ukrasi.
  • PVC ploča i lim— pjenasta ploča, lim s izgledom mramora i slobodna pjenasta ploča (pogledajte našeKonusna cijev sa dvostrukim vijkom od PVC ploče).
  • WPC (kompozit drvo-plastika)— podovi, zidne ploče i profili od smjesa punjenih drvenim vlaknima.
  • Proizvodi na bazi PE i smole— uključujući crijep od valovite smole i profile punjene PE.
  • PVC peletiranje— pretvaranje PVC suhe mješavine u granule za daljnju upotrebu.
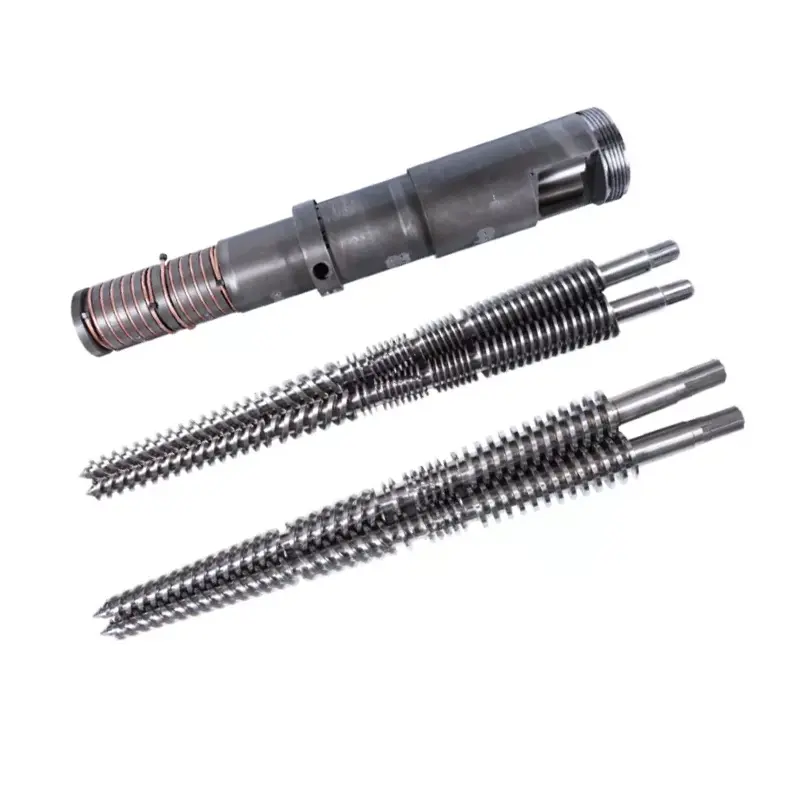
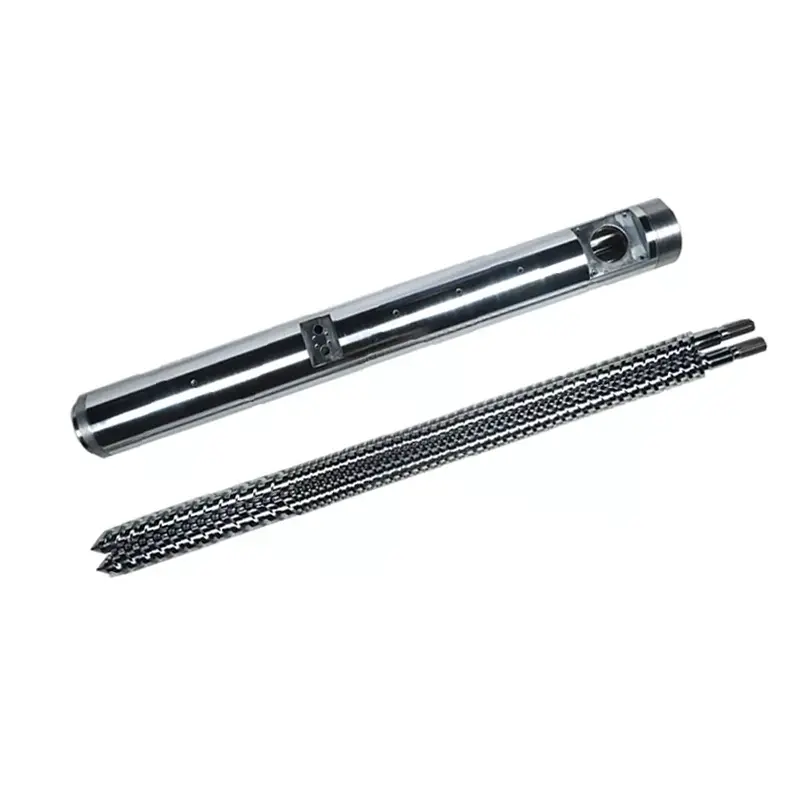
PVC board conical twin screw barrel for foam and marble sheet extrusion
Konusna cijev s dva vijka konfigurirana za ekstruziju PVC ploča i pjenastih listova.

Kako odabrati pravu konusnu cijev s dva vijka

Odabir se svodi na tri pitanja: koji materijal koristite, kakav rezultat vam je potreban i koliko je vaša formulacija abrazivna? Koristite matricu ispod kao početnu tačku, a zatim potvrdite tačnu veličinu u odnosu na vašu mašinu.

Vaš materijal / potreba Predložena konfiguracija Izbor površine/materijala
Čvrsta PVC cijev i profil Standardna konusna geometrija veličine vašeg ekstrudera (npr. 55/110, 65/132) Nitrirani 38CrMoAlA za čist PVC sa malim punilom
PVC + punilo sa visokim sadržajem CaCO₃ Konusno sa ojačanom zonom habanja, ili korak do paralelnog suprotnog rotiranja Bimetalni/volfram-karbidni sloj (62 HRC) za abraziju
WPC / smjese od drvenih vlakana Konusni sa jakim odzračivanjem i zaštitom od habanja Bimetalni — drvena vlakna + punila su visoko abrazivni
PVC pjenasta ploča / lim Konusno podešen za kontroliranu temperaturu taline i stabilan pritisak Nitrirani ili bimetalni u zavisnosti od nivoa punila
Visok učinak na istom otisku Veći odnos prečnika i/ili veća efektivna dužina Uskladite tvrdoću sa satima rada i opterećenjem punila

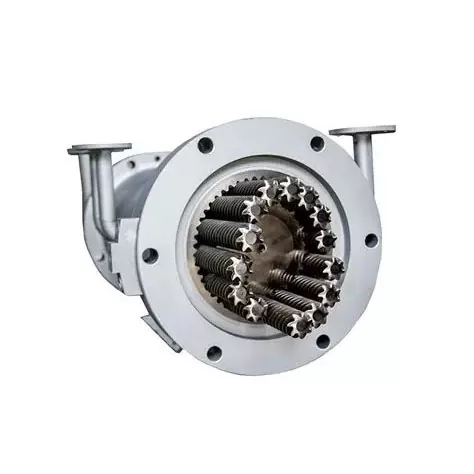
Bez obzira na odgovor, najvažniji korak je usklađivanje cijevi s vašom postojećom mašinom. Konusni dijelovi su efektivno prilagođeni ekstruderu u kojem rade, tako da nam crtež — ili uzorak s ključnim dimenzijama (prečnik uvlačenja/matrice, središnji razmak, ukupna dužina i detalji prirubnice) — omogućava da citiramo zamjenu koja točno odgovara, a ne "dovoljno blizak" dio. Ako vam je potrebna cijela linija, a ne komponenta, mi također gradimokompletne mašine za ekstrudere.

Osnove instalacije i ožičenja

Precizna cijev radi samo ako je postavljena kvadratna, čista i pravilno zagrijana. Koraci u nastavku su opšti pregled — uvijek slijedite upute proizvođača mašina i procedure za zaključavanje.

  1. Isključite i zaključajte.Izolirajte pogon i sve grijače prije uklanjanja stare cijevi. Potvrdite nultu energiju prije nego počnete.
  2. Očistite spojna lica.Uklonite stari zaptivač, ugljik i neravnine sa prirubnica i površina za lociranje kako bi nova cijev sjedila bez izobličenja.
  3. Montirajte i poravnajte.Postavite konusnu cijev na mjenjač/kućište za napajanje, provjeravajući koncentričnost i da li se vijci slobodno okreću rukom prije nego što se uključi napajanje.
  4. Povežite zone grijača.Ponovo povežite grejače trake i hlađenje po zoni (dovod → kompresija → doziranje) i uparite svaki termopar sa ispravnim kanalom kontrolera tako da nijedna zona nije unakrsno ožičena.
  5. Postavite profil namakanja.Polako zagrijte cijev na temperaturu i pustite je da se natopi kako bi se čelik i talina izjednačili prije nego što pokrenete zavrtnje - pokretanje hladnog riskira oštećenje momenta.
Savjet za zonu grijanja:održavajte zonu napajanja najhladnijom i povećavajte temperaturu prema matrici. Neujednačene ili pogrešno mapirane zone jedan su od najčešćih uzroka prenapona i crnih pruga - vrijedno je još jednom provjeriti nakon svake promjene cijevi.

Otklanjanje kvarova i habanje

Većina problema sa konusnim cijevima najavljuje se kao nestabilan izlaz, pregrijavanje ili degradirani proizvod. Koristite ovu tabelu da brzo pređete od simptoma do mogućeg uzroka za otklanjanje.

Simptom Vjerovatni uzrok Popravi
Izlaz fluktuira / prenaponski Nedosljednost hranjenja, istrošeni letovi ili temperaturna promjena Provjerite dovod, provjerite temperature zone, izmjerite zazor vijka/cijev
Pregrijavanje Neravnoteža grijača, višak trenja ili blokirano hlađenje Pregledajte svaku zonu i rashladni krug; ponovo mapirati termoelemente
Loše plastificiranje Pogrešna postavka zavrtnja ili istrošen provrt cijevi Provjeri konfiguraciju; provjeriti da li postoji povećan zazor od habanja
Crne linije / pruge Mrtve tačke sa degradiranim materijalom ili zarezima Očistite i temeljito očistite; pregledati površinu provrta i zavrtnja
Prekomjerno / brzo trošenje Abrazivno punilo, loše održavanje ili tvrdoća ispod specifikacije Nadogradnja na bimetalnu/bučvu od volfram-karbida; pooštriti održavanje

Nošenje je normalno - cilj je učiniti ga sporim i predvidljivim. Abrazivna punila (CaCO₃, drvena vlakna, staklo) napadaju provrt i najbrže lete, zbog čega se dublji, tvrđi unutrašnji sloj isplati. Površina s dodatkom volframa od 62 HRC jednostavno duže traje protiv tih spojeva od standardne završne obrade od 58 HRC, produžavajući interval između rekonstrukcija.

Kontrolna lista održavanja

Kratke, redovne provere sprečavaju skupe kvarove. Ugradite ovo u svoju rutinu:

Interval Provjeri Akcija
Svaka smena Zone temperature i pojačala Očitavanja dnevnika; istražiti svako odstupanje od osnovne linije
Nedeljno Kvalitet topljenja i obrada površine Pazite na nove pruge, gelove ili promjenu izlaza
Mjesečno Pročišćavanje i vizualna provjera otvora/zavrtnja Očistite mrtve tačke; potražite bodove ili promjenu boje
Kvartalno Zazor vijka/cijev Izmjerite razmak; uporedi sa specifikacijom za stopu habanja
Po potrebi Integritet grijača i termoelementa Zamijenite neispravne trake/senzore prije nego što prouzrokuju loš proizvod

Često postavljana pitanja

Šta je konusna cijev s dva vijka?

To je konusna komponenta za ekstruziju s dva otvora u kojoj se dva konusna vijka rotiraju unutar odgovarajuće konusne cijevi. Konus sabija i plastificira materijal na kratkoj dužini, čineći konusnu navojnu cijev idealnom za PVC cijevi, profil, lim i WPC ekstruziju.

Za koje materijale je najbolje koristiti?

Čvrsti PVC (cijev, profil, ploča i lim), drvo-plastični kompozit, profili na bazi PE i smolne pločice, plus PVC peletiranje. Posebno dobro podnosi suhe mješavine praha male gustine zahvaljujući velikom unosu.

Po čemu se razlikuje od paralelne cijevi s dva vijka?

Konusna cijev se sužava i stvara visoku kompresiju s blagim smicanjem, što odgovara direktnom PVC/WPC ekstruziji. Aparalelna cijev s dva vijkaodržava konstantan prečnik i veće smicanje, što odgovara formulacijama za mešanje, masterbatch i formulacije sa visokim sadržajem punila.

Koliki je tipični razmak između vijka i cijevi?

Zazor je mali razmak između vrha leta i zida provrta. Postavljen je čvrsto i precizno na novom dijelu; jer se otvara zbog habanja, izlaza i pada pritiska. Povremeno mjerenje je najjasniji način za praćenje trošenja cijevi.

Kako da instaliram konusnu cijev s dva vijka?

Isključite napajanje i zaključajte, očistite spojne strane, montirajte i poravnajte tako da se vijci slobodno okreću, pravilno spojite svaku zonu grijača i termoelementa, zatim polako dovedite cijev na temperaturu i natopite je prije nego što započnete zavrtnje.

Što uzrokuje habanje konusnih cijevi s dvostrukim navojem?

Uglavnom abrazivna punila kao što su kalcijum karbonat, drvena vlakna i staklo, pogoršana korozijom od obrade PVC-a, lošim održavanjem i nedovoljno specificiranom tvrdoćom. Dublji bimetalni ili volfram-karbidni sloj daleko je bolje otporan na sva tri.

Koliko često cijev treba pregledati ili zamijeniti?

Vršite vizuelne provjere i pročišćavanje jednom mjesečno i mjerite čišćenje tromjesečno. Vrijeme zamjene ovisi o opterećenju punila i satima rada — pratite trend habanja umjesto da čekate kvar, i obnovite ili zamijenite kada zazor pređe specifikaciju.

Kako da odaberem pravu veličinu za svoju ekstruzijsku liniju?

Uskladite omjer promjera i dužine s vašim modelom ekstrudera i ciljanim izlazom, a zatim odaberite površinsku obradu na osnovu toga koliko je vaša formulacija abrazivna. Pošaljite crtež ili uzorak sa ključnim dimenzijama tako da cijev bude točno pristajala, a ne približno.

Trebate konusnu cijev s dva zavrtnja koja odgovara vašoj mašini?

Pošaljite nam svoj crtež — ili uzorak sa ključnim dimenzijama — i naši inženjeri će odrediti točno prilagođeni konusni dvostruki vijak i cijev s pravom tvrdoćom za vaš materijal. Uz interno nitriranje, bimetalnu obradu i obradu volfram-karbida, izrađujemo dijelove koji dosežu 62 HRC unutar provrta za dug vijek trajanja.

Dobijte ponudu u roku od 12 sati →
Nanhaiya (Zhoushan) Plastic Machinery · 500+ globalnih klijenata ·single, konusni blizanac & paralelni blizanacvijčane cijevi
Povezane vijesti
Ostavite mi poruku
X
Koristimo kolačiće kako bismo vam ponudili bolje iskustvo pregledavanja, analizirali promet stranice i personalizirali sadržaj. Korištenjem ove stranice pristajete na našu upotrebu kolačića. Politika privatnosti
OdbitiPrihvati